
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Быстрый переход мирового автомобильного сектора к облегчению веса и электрификации во многом зависит от массивной инфраструктуры литья под давлением алюминия и цинка, расположенной в Китае. Менеджеры по снабжению сталкиваются с определенными трудностями, пытаясь отделить настоящие автомобильные литейные заводы первого и второго уровня от коммерческих литейных предприятий более низкого уровня или торговых компаний, маскирующихся под реальных производителей. Выбор неправильного производственного партнера напрямую приводит к высокому уровню брака, серьезным спорам по поводу инструментов и серьезным узким местам в цепочке поставок. Вам нужен надежный метод проверки этих поставщиков, прежде чем вкладывать капитал. В этом руководстве представлена научно обоснованная основа для оценки ведущих китайских компаний, занимающихся литьем автомобилей под давлением . Мы анализируем их технические возможности, региональную специализацию производства и проверенные стратегии снижения рисков морской добычи.
Сертификация является основой: только производители, включенные в короткий список, имеющие действующие, поддающиеся проверке сертификаты IATF 16949 и соответствующие экспортные стандарты (например, маркировку CE для европейского рынка).
Возможности NEV — это новый стандарт: способность производить крупномасштабные компоненты для транспортных средств на новой энергии (например, корпуса аккумуляторов) указывает на инвестиции производителя в сверхвысокотоннажное оборудование (гигакастинг) и передовые технологии вакуумного литья.
Универсальность материалов: литейные предприятия высшего уровня демонстрируют различные оптимизированные рабочие процессы как для литья под давлением алюминия (легкий вес, структурная целостность), так и цинка (высокая точность, сложная геометрия).
Владение инструментами имеет решающее значение: предварительная ясность в отношении владения пресс-формой, графиков технического обслуживания и защиты интеллектуальной собственности предотвращает привязку к поставщику и скрытые расходы.
Второстепенные операции имеют значение: литейные предприятия, имеющие собственные станки с ЧПУ и отделочную обработку поверхности, обеспечивают лучший контроль качества и более быстрые сроки выполнения заказов, чем те, которые передают эти важные финальные этапы на аутсорсинг.
Производство автомобилей требует строгого контроля процесса и отсутствия дефектов. При оценке литейных предприятий сертификация IATF 16949 выступает в качестве абсолютного минимума. Этот стандарт обязывает предприятие работать с протоколами постоянного улучшения, стратегиями предотвращения дефектов и сокращением различий в цепочке поставок. Соответствие стандарту ISO 14001 демонстрирует ответственное управление окружающей средой — показатель, который все чаще становится обязательным для мировых OEM-производителей. Для компонентов, отправляемых на европейские сборочные линии, вы должны убедиться в способности производителя соответствовать требованиям маркировки CE.
Не просто смотрите сертификаты на стене. Оцените практическое ежедневное внедрение расширенного планирования качества продукции (APQP) и процесса утверждения производственных деталей (PPAP). Эти рамки доказывают, что поставщик понимает ваши технические требования к проектированию и поддерживает повторяемый производственный процесс. Пройдитесь по этажу и оцените их собственные метрологические лаборатории. Компетентный литейщик автомобилей должен использовать координатно-измерительные машины (КИМ) для проверки размеров, оборудование для рентгеновского контроля для обнаружения внутренней усадочной пористости и оптико-эмиссионные спектрометры для проверки состава сплава перед заливкой металла.
Структурная целостность и точность размеров отлитой под давлением детали полностью зависят от качества ее формы. На этапе проектирования для технологичности (DFM) ведущие производители используют передовое программное обеспечение для анализа текучести пресс-формы, такое как Magmasoft или AnyCasting. Эти инструменты моделирования отображают тепловую динамику, скорости течения металла и закономерности затвердевания. Они позволяют инженерам прогнозировать и устранять такие дефекты, как холодное закрытие, пайка или попадание воздуха, прежде чем резать один стальной блок.
Вы должны установить четкие договорные требования относительно срока службы кристалла. Высококачественные матрицы из инструментальной стали H13, термообработанные в соответствии со стандартами NADCA 207, должны иметь гарантированный срок службы. Ожидайте от 80 000 до 100 000 выстрелов для алюминия, в зависимости от сложности детали и агрессивности сплава. Оцените возможности внутреннего инструментального цеха литейного завода, используя следующие критерии:
Наличие многокоординатных фрезерных станков с ЧПУ и электроэрозионных станков, предназначенных исключительно для ремонта пресс-форм.
Документированные графики профилактического обслуживания, основанные на фактическом количестве выстрелов.
Собственные возможности снятия термического напряжения для предотвращения перегрева поверхности матрицы.
Специальные полировальные станции для соблюдения требований к углам уклона и чистоте поверхности.
Соответствие размера, веса и геометрической сложности вашего компонента машинному парку производителя предотвращает чрезмерную вспышку и искажение размеров. Разнообразный диапазон запирающих усилий указывает на универсального и хорошо капитализированного поставщика. Появление гигакастинга для массивных структурных компонентов требует специализированных мощностей, оснащенных массивной инфраструктурой.
Тоннаж машины | Типичные автомобильные компоненты | Требуемый уровень автоматизации | Ожидаемое время цикла |
|---|---|---|---|
200Т - 400Т | Корпуса датчиков, малые кронштейны, внутренняя обшивка | Стандарт (Роботизированное извлечение) | Быстро (15–30 секунд) |
600Т - 1000Т | Водяные насосы, корпуса масляных насосов, рулевые колонки | Высокий (Авторазлив, опрыскивание) | Средний (40–70 секунд) |
1200Т - 2500Т | Картеры трансмиссии, блоки двигателей, подрамники | Full Cell (вакуумный усилитель, термоконтроль) | Медленно (80–120 секунд) |
3500Т - 7000Т+ | Аккумуляторные отсеки, передняя/задняя часть кузова Gigacast | Сверхвысокая (комплексная закалка, обрезка) | Очень медленно (120+ секунд) |
Уровни автоматизации напрямую определяют согласованность времени цикла и уровень дефектов. Ищите производственные цеха, оснащенные роботизированной разливкой, автоматическим напылением и роботизированным извлечением деталей. Ручные операции приводят к серьезным температурным изменениям в цикле литья под давлением. Автоматизированное распыление обеспечивает равномерное нанесение разделительного состава, поддержание оптимальной температуры матрицы и продление срока службы инструмента, предотвращая при этом образование вздутий на поверхности.
Литейные предприятия специализируются на определенных семействах металлов из-за совершенно разных термических требований и процедур обработки. Оцените их обращение с алюминиевыми сплавами, такими как ADC12, A380 или A356. Алюминий обеспечивает высокое соотношение прочности и веса, необходимое для компонентов шасси, блоков двигателей и инициатив по облегчению конструкции. Оцените процессы обработки расплавленного металла. Ищите ротационные станции дегазации и флюсования, которые удаляют растворенный водород и оксиды для улучшения конечных механических свойств отливки.
Для компонентов, требующих высочайшей точности, более тонких стенок и превосходных характеристик покрытия, доминируют цинковые сплавы, такие как серия Zamak. Цинк отливается при гораздо более низких температурах, что значительно продлевает срок службы матрицы и позволяет получать изделия сложной геометрии с минимальными углами уклона. Оцените возможности литейного завода по литью под давлением с горячей камерой. Машины с горячей камерой обеспечивают жесткие допуски, необходимые для внутренней отделки, корпусов электронных устройств и сложных механических узлов, с которыми просто не могут сравниться алюминиевые машины с холодной камерой.
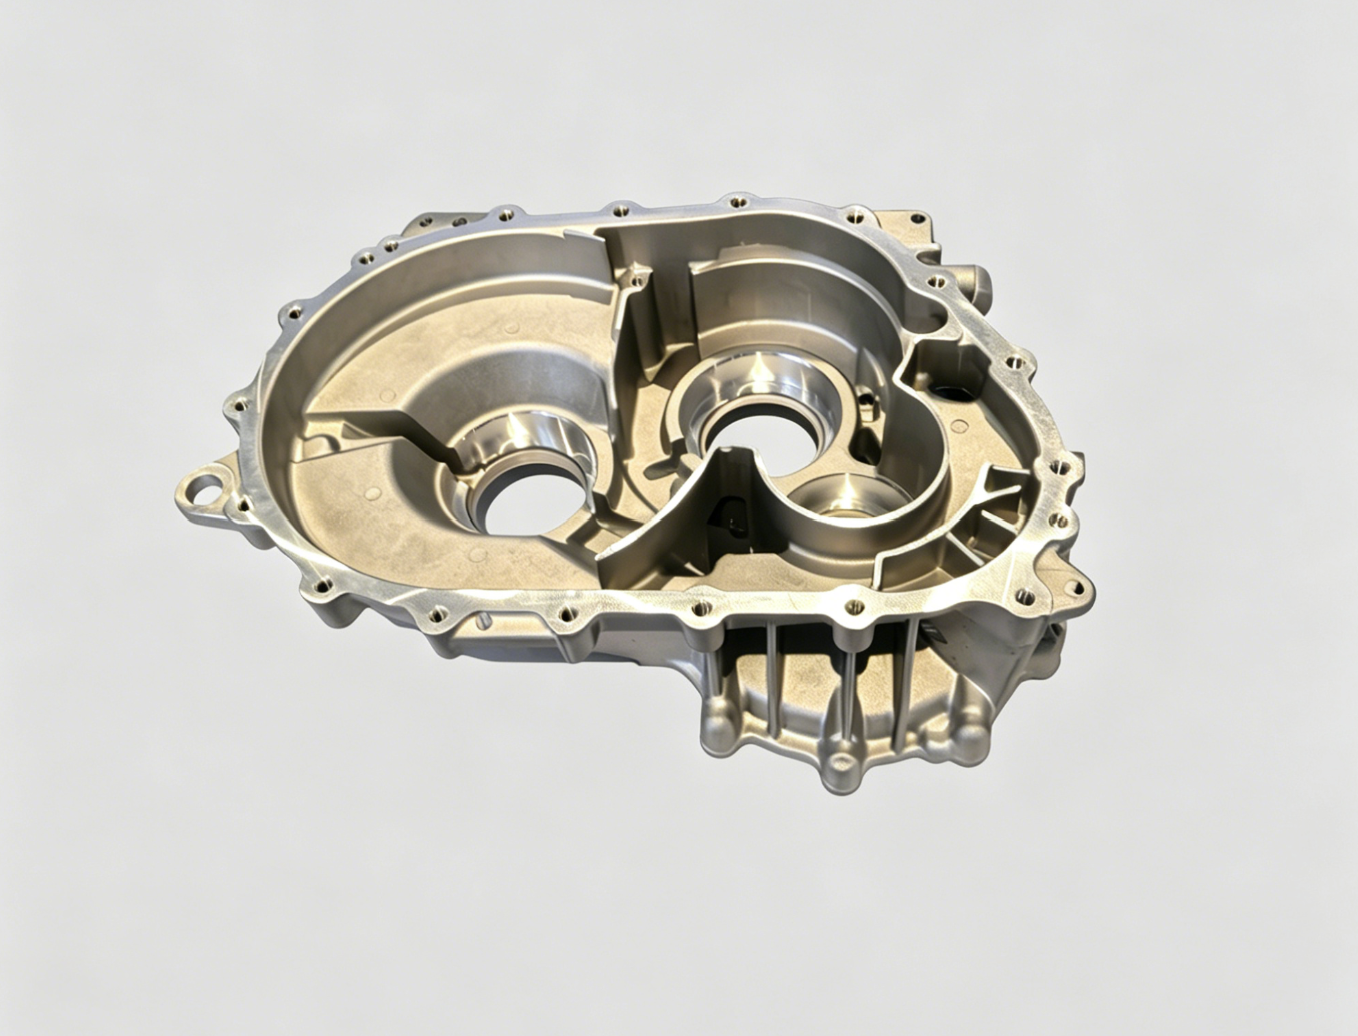
Верхний эшелон китайской индустрии литья под давлением состоит из мегалитейных заводов и интегрированных конгломератов, способных поддерживать огромные глобальные цепочки поставок. Такие компании, как BYD Company Limited и Foxconn Technology Group, управляют высокоавтоматизированными высокопроизводительными объектами. Их деятельность в значительной степени сосредоточена на крупномасштабных структурных компонентах и интеграции электромобилей. Эти гиганты лучше всего подходят для крупных OEM-контрактов, где масштаб, вертикальная интеграция и агрессивное наращивание производства имеют приоритет над низкими минимальными объемами заказа.
В этом пространстве также доминируют государственные предприятия и гиганты тяжелой промышленности. China Aluminium Corporation (Chalco), China FAW Group, SAIC Motor и COSCO Shipyard Group обладают огромной инфраструктурой промышленного литья. Они предлагают обширную вертикальную интеграцию, контролируя все: от выплавки и легирования сырья до окончательной сборки компонентов. Устаревшие автомобильные гиганты, такие как Wanxiang Group и Weichai Power, обладают многолетним глубоким специализированным опытом в области тяжелых коммерческих автомобилей и сложного литья силовых агрегатов.
Помимо мегалитейных заводов, в Китае есть отдельные региональные центры, специализирующиеся на прецизионных автомобильных компонентах. Регион Нинбо, в частности район Бэйлунь, является столицей форм для литья под давлением в Китае. Такая географическая концентрация поставщиков сырья, производителей инструментов и специалистов по отделке поверхностей позволяет литейным предприятиям в Нинбо предлагать высококонкурентное производство алюминиевых компонентов среднего и большого объема.
Центры в Шанхае и Фуцзянь действуют как развивающиеся центры передового производства. Эти предприятия объединяют первичные операции литья под давлением с высокотехнологичной многокоординатной обработкой с ЧПУ, обслуживая клиентов со строгими экспортными стандартами. Южнее расположены заводы в Дунгуане и Шэньчжэне, специализирующиеся на производстве высокоточных изделий сложной геометрии. Они используют наследие производства электроники в регионе для обеспечения превосходной обработки поверхности, обслуживая как внутренние рынки электромобилей, так и высокоэффективные экспортные потребности.
Переход к электрической мобильности требует больших, тонкостенных структурных компонентов, способных объединить несколько функций в одной отливке. Основным критерием успеха этих деталей является способность отливать большие площади поверхности без коробления или искажения размеров. Производители должны продемонстрировать мастерство управления температурным режимом в массивных штампах, чтобы обеспечить равномерное затвердевание при различной толщине стенок.
При оценке поставщиков этих деталей сосредоточьтесь на их опыте литья под высоким вакуумом. Стандартное литье под давлением задерживает воздух внутри металла, что приводит к образованию пузырей, если деталь подвергается высокотемпературной термообработке Т6 или сварке. Вакуумные системы откачивают воздух из полости штампа за миллисекунды до впрыска металла, в результате чего получаются плотные, свариваемые и термообрабатываемые детали конструкции. Обычные приложения, требующие такого уровня технологии, включают аккумуляторные шкафы, опоры для ударных стоек и корпуса двигателей. Для поиска надежных компонентов для литья под давлением транспортных средств на новых источниках энергии требуется проверка этих конкретных возможностей вакуумной и термообработки в заводских условиях.
Компоненты трансмиссии работают в условиях высоких нагрузок, экстремальных температур и постоянного давления жидкости. Важнейшими критериями успеха здесь являются строгий контроль внутренней пористости и абсолютная герметичность. Даже микроскопические внутренние пустоты приводят к утечкам жидкости или катастрофическим механическим поломкам при эксплуатационных нагрузках. Литейные предприятия должны использовать усовершенствованные конструкции литников и локализованные сжимающие штифты для подачи расплавленного металла в толстые секции во время затвердевания, предотвращая усадочную пористость.
Вторичные операции после отливки имеют равный вес. Возможность выполнять прецизионную обработку на станках с ЧПУ собственными силами гарантирует, что сопрягаемые поверхности достигают жестких геометрических допусков, необходимых для прокладок и уплотнений. Ищите предприятия, использующие горизонтальные обрабатывающие центры с несколькими поддонами для эффективного и высокоточного удаления металла. Общие области применения включают корпуса трансмиссий, корпуса водяных насосов и литье под давлением корпуса масляного насоса автомобильного двигателя , где стабильность размеров напрямую влияет на производительность и долговечность двигателя.
Внутренняя отделка, наружные дверные ручки и видимые корпуса датчиков требуют безупречного внешнего вида и надежной устойчивости к коррозии в окружающей среде. Критериями успеха косметических деталей является целостность поверхности прямо после пресс-формы. Любые поверхностные дефекты, такие как следы текучести, холодные замыкания или вздутия, увеличиваются во время последующих процессов нанесения покрытия или окраски, что приводит к немедленной браковке.
Оцените мастерство производителя в контроле температуры штампа и использовании усовершенствованных антиадгезивов. Точный контроль температуры предотвращает преждевременное затвердевание металла, обеспечивая плавное заполнение сплавом сложных деталей. Литейные предприятия, преуспевающие в этой области, производят прецизионные отливки для автомобильной промышленности с гладкой поверхностью , которые требуют минимальной ручной полировки перед медно-никель-хромовым покрытием, порошковым покрытием или анодированием. Их процессы контроля качества должны включать строгие визуальные проверки при стандартном освещении и испытания в солевом тумане для проверки долгосрочной устойчивости к коррозии.
Распространенным риском при закупках за рубежом является неопределенность в отношении владения пресс-формой. Некоторые литейные предприятия субсидируют первоначальную цену за штуку, сохраняя за собой право собственности на инструменты. Это создает жесткую привязку к поставщику. Если происходит снижение качества или задержки производства, перенос производства на другое предприятие становится невозможным без инвестиций в совершенно новые формы. Более того, незащищенные проекты САПР легко передаются конкурентам.
Уменьшите эти риски, прежде чем делиться какими-либо техническими чертежами. Разработайте четкие соглашения NNN (неразглашение, неиспользование, необход), которые имеют юридическую силу в китайской юрисдикции. Убедитесь, что счета за оснастку полностью отделены от счетов за производство деталей. В коммерческом контракте должно быть указано ваше абсолютное право собственности на формы, включая право физически удалить их с объекта поставщика в любое время без штрафных санкций.
Многие менеджеры по снабжению сталкиваются с явлением, когда первоначальный золотой образец идеально соответствует требованиям PPAP, но качество массового производства постепенно ухудшается в последующие месяцы. Такое снижение качества обычно является результатом ненадлежащего обслуживания инструмента, несанкционированной замены более дешевых вторичных сплавов или пропуска важных вторичных процессов, таких как удаление заусенцев или снятие термического напряжения.
Боритесь с увеличением количества дефектов, внедряя строгие и непрерывные протоколы проверки. Планируйте плановые сторонние предотгрузочные проверки (PSI) в произвольном порядке. По контракту требовать от литейного завода предоставления полных сертификатов на материалы, показаний спектрометра и отчетов рентгеновского контроля для каждой производственной партии. Поддержание присутствия на заводе либо через собственных инженеров, либо через доверенных сторонних аудиторов гарантирует неизменность утвержденного производственного процесса.
Выбор поставщика исключительно на основании самой низкой первоначальной стоимости производства часто приводит к сбоям в работе сборочных линий и завышению эксплуатационных расходов. Низкая цена за штуку на условиях EXW (Ex Works) игнорирует более широкие реалии международной логистики, высокий уровень брака при доставке и часы проектирования, потерянные из-за задержек связи и разницы во времени.
Рассчитайте комплексный операционный эффект вашего решения о выборе поставщиков. Учитывайте волатильность морских грузоперевозок, импортные тарифы и внутренние перевозки. Учитывайте резервный запас, необходимый для компенсации более длительного времени выполнения заказов и потенциальных задержек в портах. Оцените англоязычную техническую поддержку поставщика и его реакцию на технические запросы. Немного более высокая цена за штуку от хорошо коммуникативного и надежного литейного завода часто приводит к значительно более стабильной и эффективной цепочке поставок.
Инициируйте процесс запроса цен, запросив у DFM проверку устаревшей детали, чтобы проверить инженерную оперативность и техническую компетентность производителя, прежде чем заключать контракт на новый заказ.
Проверяйте действующие сертификаты IATF 16949 и ISO 14001 непосредственно в выдающих их органах по сертификации, чтобы гарантировать подлинность и объем соответствия.
Разработайте и заключите четкие, применимые к Китаю соглашения NNN, прежде чем делиться какими-либо собственными файлами САПР или техническими спецификациями с потенциальными поставщиками.
Требуйте в коммерческом контракте подробных отчетов по анализу текучести пресс-формы и четких положений о праве владения инструментами, прежде чем санкционировать запуск оснастки и перевод средств.
О: Стандартное время изготовления пресс-форм для литья под давлением для автомобилей составляет от 4 до 8 недель, в зависимости от сложности детали и размера матрицы. Установка простых брекетов занимает около 4 недель. Сложные блоки двигателей или корпуса трансмиссии, требующие многоползуновых операций, занимают от 8 до 10 недель. Этот период времени включает проектирование, механическую обработку, термообработку и первоначальный запуск образца T0.
Ответ: Авторитетные литейные предприятия, сертифицированные по стандарту IATF 16949, реализуют PPAP, предоставляя комплексные пакеты документации. Сюда входят схемы технологических процессов, FMEA, планы контроля, результаты проверки размеров, сертификаты материалов и первоначальные исследования возможностей процесса (Cpk/Ppk). Они представляют эти документы вместе с эталонными образцами на утверждение OEM до начала массового производства.
О: Минимальный объем заказа значительно варьируется в зависимости от размера литейного цеха и тоннажа оборудования. Специализированные региональные литейщики принимают минимальный объем заказа от 1000 до 3000 штук за один цикл для более мелких компонентов. Мега-литейным заводам первого уровня требуются гораздо большие объемы, часто начиная с 10 000 штук, чтобы оправдать время установки высокоавтоматизированных крупнотоннажных производственных ячеек.
Ответ: Требовать от литейного завода предоставления отчета о химическом составе, полученного с помощью оптического эмиссионного спектрометра для каждой партии разлитого металла. Периодически отправляйте производственные образцы в независимую аккредитованную стороннюю лабораторию для разрушающих испытаний и химического анализа, чтобы убедиться, что сплав соответствует указанной марке.
Ответ: Да, ведущие китайские компании по литью под давлением работают на переднем крае технологий гигакастинга. Несколько литейных предприятий уровня 1 и интегрированных OEM-производителей используют массивные прессы с усилием от 6000T до 9000T+. Эти предприятия обычно производят крупные консолидированные структурные компоненты, такие как переднее и заднее днище кузова, а также аккумуляторные отсеки для мирового рынка электромобилей.
Ответ: Литейные предприятия высшего уровня имеют собственные инструментальные цеха, оснащенные фрезерными станками с ЧПУ, электроэрозионными станками и полировальными станциями. Они реализуют строгие графики профилактического обслуживания, основанные на количестве выстрелов, которые включают очистку, снятие напряжения и замену изношенных стержней. Собственное техническое обслуживание сводит к минимуму время простоя производства и продлевает общий срок службы штампа.
Ответ: Да, литейные предприятия, ориентированные на экспорт, обладают глубоким опытом соблюдения правил европейского рынка. Хотя необработанные компоненты, отлитые под давлением, часто не требуют отдельной маркировки CE, литейные заводы обеспечивают необходимую отслеживаемость материалов, сертификаты соответствия RoHS и документацию о качестве, необходимую для окончательной сборки автомобиля для получения сертификации CE.


