
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-30 Происхождение:Работает


Производители автомобилей сталкиваются с неослабевающим давлением, требующим снижения веса транспортных средств и производственных затрат без ущерба для структурной целостности или стандартов безопасности. Команды по закупкам и проектированию часто по умолчанию используют знакомые производственные процессы, что приводит к несоответствию ожидаемых затрат. Оценка штамповки металла по сравнению с литьем требует не только затрат на единицу сырья, но и понимания амортизации оснастки, вторичных операций, выбора материала и потенциала консолидации деталей. В этом руководстве представлен всесторонний анализ затрат в течение жизненного цикла, сравнивающий финансовые реалии обоих процессов, чтобы помочь техническим покупателям определить наиболее экономически эффективный маршрут производства для конкретных автомобильных приложений. Мы оцениваем механические требования современной архитектуры транспортных средств, от корпусов аккумуляторных батарей электромобилей до структурных узлов шасси. Выбор неправильного метода изготовления приводит к неэффективным циклам вашей производственной линии, высокому проценту брака и чрезмерной вторичной обработке. Разбив точные факторы затрат, вы получаете четкую основу для выбора поставщика. Это гарантирует, что ваши инженерные требования будут идеально соответствовать вашему бюджету на закупки, предотвращая дорогостоящие изменения в середине проекта и узкие места в цепочке поставок.
Динамика инструментов и удельных затрат. Штамповка обычно обеспечивает более низкие первоначальные затраты на инструменты для простых 2D-геометрий, тогда как литье под давлением требует более высоких первоначальных инвестиций, но обеспечивает более низкие затраты на единицу продукции для сложных 3D-компонентов.
Объединение деталей: литье под давлением часто снижает общие затраты на сборку за счет объединения нескольких штампованных компонентов в одну отлитую деталь.
Влияние вторичных операций: реальная стоимость любого метода во многом зависит от требований последующей обработки, таких как обработка на станке с ЧПУ или чистовая обработка поверхности.
Безубыточность по объему: финансовая жизнеспособность каждого процесса строго привязана к объему производства; точный анализ безубыточности является обязательным для принятия решений о закупках.
Оценка методов производства требует рассмотрения всего жизненного цикла производства. Первоначальный набор инструментов представляет собой лишь часть головоломки. Выбор материала и сложность конструкции сильно влияют на конечные результаты. Продолжительность цикла определяет, сколько деталей вы производите за смену. Более быстрые циклы распределяют постоянные накладные расходы на большее количество подразделений. Затраты на рабочую силу быстро растут, если процессы требуют ручного вмешательства или сложной сборки. Уровень брака напрямую влияет на использование материалов и потребности в закупках сырья. Вторичная обработка часто определяет окончательные затраты на каждую деталь. Оценка процессов, основанная исключительно на расценках за деталь, опасна. Вы должны учитывать долгосрочное обслуживание инструмента и ожидаемый срок службы инструмента. Сборочные работы также играют огромную роль в окончательных расчетах. Более дешевая отдельная деталь может потребовать дорогостоящей последующей сварки или крепления. В цехах мы отслеживаем почасовую оплату станков, потребление энергии и заработную плату операторов. Плавка алюминия требует огромных затрат энергии по сравнению с работой механического пресса. Однако для пресса требуются системы непрерывной подачи рулонов и удаления лома. Вам необходимо учитывать площадь помещения, вспомогательное оборудование и графики технического обслуживания для каждого типа машины.
Прежде чем сравнивать затраты, определите свои базовые инженерные требования. Структурная прочность диктует выбор материала и минимальную толщину стенок. Ограничения по весу приводят к необходимости использования более легких сплавов или более тонких листов листового металла. Теплопроводность важна для блоков двигателей и аккумуляторных батарей. Допуски на размеры определяют, является ли вторичная механическая обработка абсолютно необходимой. Определите свои финансовые ограничения на раннем этапе жизненного цикла проекта. Ограничения капитальных затрат определяют, сколько вы можете потратить на оснастку заранее. Целевые показатели операционных расходов определяют производственные цели вашего подразделения. Уравновешивание этих ограничений обеспечивает жизнеспособную производственную стратегию. Вы должны согласовать свои инженерные потребности с бюджетом на закупки. Неспособность определить эти критерии приводит к дорогостоящим изменениям в середине проекта. Мы смотрим на предел текучести, прочность на разрыв и свойства относительного удлинения. Аварийные конструкции требуют большого удлинения для поглощения энергии удара. Кронштейнам просто необходим достаточный предел текучести, чтобы удерживать компонент на месте при вибрации. Вы сопоставляете процесс с механической реальностью детали.
Формы из закаленной стали требуют значительного первоначального капитала. Сложность полости диктует окончательные инвестиции в инструмент. Сложная геометрия требует сложной конструкции пресс-форм, скользящих стержней и систем выталкивающих штифтов. Это приводит к увеличению первоначальных затрат по сравнению с более простыми одногнездными формами. Срок службы инструмента является решающим фактором в долгосрочных финансовых расчетах. Термическая усталость в конечном итоге приводит к разрушению поверхностей формы из-за экстремальных тепловых циклов. Крупносерийное производство требует регулярного технического обслуживания и возможной замены пресс-форм. Составление бюджета на ремонт инструментов обеспечивает бесперебойное производство и предотвращает узкие места в цепочке поставок. Амортизация этих высоких первоначальных затрат на миллионы деталей делает этот процесс жизнеспособным. Стоимость оснастки на деталь резко снижается по мере увеличения объема. Мы изготавливаем эти формы из инструментальной стали премиум-класса H13. Они проходят строгую термическую обработку, чтобы выдержать термический удар расплавленного металла. Вам также придется спроектировать и обработать сложные каналы водяного охлаждения внутри матриц. Правильное управление температурным режимом предотвращает пайку и термопроверку поверхности полости.
Впрыск расплавленного металла под высоким давлением позволяет сократить время цикла. Эта скорость значительно снижает затраты на рабочую силу в больших масштабах. Автоматизированное извлечение, закалка и обрезка еще больше сокращают ручное вмешательство. Использование материала в этом процессе более эффективно по сравнению с субтрактивными методами. Направляющие, литники и заглушки легко перерабатываются на месте. Возможность вторичной переработки существенно компенсирует затраты на сырье. Высокоскоростное производство создает весьма выгодный коэффициент удельных затрат. Автомобильное литье под давлением превосходно, когда объем производства оправдывает обширную установку. Этот процесс сводит к минимуму отходы материала при максимальной производительности в час. Мы рассчитываем вес дроби по сравнению с фактическим весом детали. Бисквит, полозья и переливы часто весят столько же, сколько и сама деталь. Вы расплавляете лишний металл, впрыскиваете его, обрезаете и бросаете обратно в печь. Энергозатраты на переплавку являются важным фактором, но вы не теряете сырье.
Современные инициативы по облегчению веса автомобилей в значительной степени зависят от алюминиевых сплавов. Преимущества этого материала по соотношению цены и веса неоспоримы для современной автомобильной архитектуры. Более легкие автомобили обеспечивают более высокую топливную экономичность и увеличенный запас хода от аккумуляторной батареи. Специальные рецептуры алюминия позволяют сбалансировать затраты на сырье и конкретные механические потребности. Эти сплавы обеспечивают превосходный отвод тепла от компонентов электромобилей и деталей двигателя. Производство индивидуальных алюминиевых автомобильных деталей для литья под давлением требует точного управления температурным режимом. Первоначальные материальные затраты легко компенсируются увеличением производительности автомобиля. Инженеры подбирают точные смеси сплавов, отвечающие строгим стандартам безопасности при столкновении. Добавки кремния и меди улучшают литейные качества и конечную прочность детали. Мы часто используем A380 для общих структурных компонентов и A356, когда нам нужна более высокая пластичность. Технология вакуумной помощи вытягивает воздух из полости перед инъекцией. Это уменьшает внутреннюю пористость и позволяет использовать более тонкие секции стенок, что еще больше снижает вес детали.
Штамповочные штампы делятся на отдельные инвестиционные уровни в зависимости от сложности. Простые вырубные штампы с одной станцией представляют собой самую низкую точку входа. Они подходят для плоских базовых профилей. Составные штампы требуют умеренных инвестиций для комбинированных операций резки и формовки. Многоступенчатые прогрессивные штампы требуют самого высокого первоначального капитала в категории штамповки. Количество штамповочных процессов напрямую коррелирует с расходами на оснастку. Каждая дополнительная станция увеличивает необходимые затраты на проектирование, механическую обработку и сборку. Экспоненциальное увеличение количества предварительной оснастки происходит при работе со сложными конструкциями деталей с множеством изгибов. Однако эти инвестиции в целом остаются ниже, чем в закаленные литьевые формы, используемые для расплавленного металла. Штамповка обеспечивает более низкий входной барьер для производства средних объемов. Прогрессивная матрица состоит из тяжелых стальных башмаков матрицы, прецизионных пуансонов, матриц и подпружиненных съемников. Вам необходимо спроектировать направляющие штифты, чтобы идеально выровнять металлическую полосу по мере ее продвижения от станции к станции.
Штамповочные прессы работают на экстремальных скоростях, часто совершая сотни ходов в минуту. Непрерывная подача рулонов снижает трудозатраты и затраты на машино-часы. При каждом движении получается почти готовая деталь, что обеспечивает максимальную производительность. Специализированные методы, такие как штамповка с четырьмя полозьями, предлагают уникальные преимущества. Штамповка с несколькими суппортами снижает затраты на оснастку для изготовления конкретных сложных компонентов. Автомобильные зажимы, кронштейны и электрические клеммы значительно выигрывают от этого метода. Это сокращает отходы материала по сравнению с традиционными прогрессивными схемами штамповки. Такая эффективность делает штамповку очень конкурентоспособной при производстве больших объемов продукции с одинаковой толщиной. Высокие темпы производства невероятно быстро сокращают накладные расходы. Вы загружаете массивный стальной или алюминиевый рулон на разматыватель, пропускаете его через правильную машину и направляете прямо в пресс. Машина работает непрерывно. Вы останавливаетесь только для замены катушек или выполнения планового обслуживания матрицы.
Обрезки листового металла неизбежно приводят к образованию отходов в процессе вырубки. Расположение детали на металлической полосе определяет выход материала. Плохое размещение приводит к значительным потерям материала и увеличению затрат на единицу продукции. Уровень брака напрямую влияет на окончательную финансовую жизнеспособность детали. Штамповка сталкивается с серьезными ограничениями из-за переменной толщины стенок. Вы не можете штамповать деталь, для которой требуются толстые монтажные бобышки и тонкие охлаждающие ребра. Сложная трехмерная геометрия часто требует нескольких операций штамповки или вторичного соединения. Глубокая вытяжка растягивает материал, что может привести к разрывам, истончению и структурной слабости. Эти ограничения могут свести на нет первоначальную экономию на инструментах, если проектирование будет вынужденным. Отходы скелета, оставшиеся после вырубки деталей, отправляются в мусорное ведро. Вы продаете его обратно переработчику, но за часть первоначальной цены рулона. Формируемость материала ограничивает то, насколько сильно вы можете согнуть металл, не растрескивая внешний радиус.
Сравните затраты на штамповку и сварку трех отдельных кронштейнов. Теперь сравните это с приведением одного унифицированного компонента. Консолидация деталей исключает трудозатраты на сборку, сварочные материалы и крепежные детали. Сварка требует дополнительных приспособлений, квалифицированной рабочей силы и строгого контроля качества. Крепежи добавляют ненужный вес и создают потенциальные точки механического разрушения. Отливка одной сложной детали полностью снижает эти последующие затраты. Унифицированный компонент повышает жесткость конструкции и долговременную надежность. Более высокие инвестиции в оснастку часто оправдываются значительной экономией при сборке. Команды по закупкам должны рассчитывать общую стоимость сборки, а не только цену отдельной детали. Мы видим это постоянно с подушками двигателя и узлами подвески. Для штампованной сборки требуются роботизированные сварочные ячейки MIG, специальные сварочные приспособления и разрушающие испытания сварных швов. Один литой узел попадает прямо на сборочную линию, устраняя три подкомпонента и дюжину сварных швов.
Расчет точки безубыточности имеет важное значение для точного выбора процесса. Это объем производства, при котором компенсируются более высокие затраты на оснастку. Более низкие удельные затраты в конечном итоге превосходят первоначальные капитальные затраты. Сценарии с низким и средним объемом производства отдают предпочтение штамповке или альтернативным методам изготовления. При производстве ограниченных тиражей в финансовом споре обычно побеждают более низкие капитальные затраты. Большие объемы производства значительно смещают преимущество в сторону впрыска расплавленного металла. Точное прогнозирование предотвращает дорогостоящие ошибки в вашей производственной стратегии. Всегда сопоставляйте прогнозируемый объем производства с графиками амортизации инструмента. Неправильно рассчитанная точка безубыточности уничтожает прибыльность проекта. Вы берете общую стоимость оснастки и делите ее на ожидаемый объем производства. Добавьте это к цене за штуку. Если вам нужно всего двадцать тысяч деталей, имеет смысл использовать прогрессивную матрицу. Если вам понадобится два миллиона деталей в течение пяти лет, тяжелая литьевая форма окупится в первый год.
Метрика оценки | Автомобильное литье под давлением | Штамповка Металла |
|---|---|---|
Первоначальные инвестиции в оснастку | Высокая (сложные формы из закаленной стали) | От низкой до средней (зависит от прогрессирующей стадии) |
Удельные расходы (большие объемы) | Очень низкий | Очень низкий |
Геометрическая сложность | Отлично (переменная толщина стенок, внутренние особенности) | Ограничено (одинаковая толщина, в основном 2D-профили) |
Потенциал консолидации частей | Высокий (объединяет несколько частей в одну) | Низкая (часто требует вторичной сварки/крепления) |
Выход материала и отходы | Высокая производительность (литники/литники перерабатываются на предприятии) | Умеренный выход (неизбежные отходы скелета) |
Отделочные операции существенно влияют на конечную стоимость детали. Штампованный листовой металл обеспечивает естественную, гладкую поверхность прямо из рулона. Литые детали часто требуют вторичной обработки, чтобы соответствовать строгим косметическим стандартам. Дробеструйная очистка удаляет заусенцы и выравнивает текстуру поверхности. Вибрационная обработка сглаживает неровные края и улучшает общий внешний вид. Гальваническое или порошковое покрытие обеспечивает необходимую коррозионную стойкость и визуальную привлекательность. Эти второстепенные операции добавляют рабочую силу и время к общим производственным затратам. Для достижения гладкой поверхности прецизионных автомобильных отливок необходимо учитывать эти конкретные этапы отделки. Вы должны запланировать эти операции на начальном этапе котирования. Мы загружаем тысячи деталей в массивные вибрационные ванны, наполненные керамическим материалом. Носитель очищает детали, удаляя острые заусенцы, оставленные обрезным прессом. Это увеличивает время цикла, но позволяет получить деталь, готовую к окончательной сборке или нанесению покрытия.
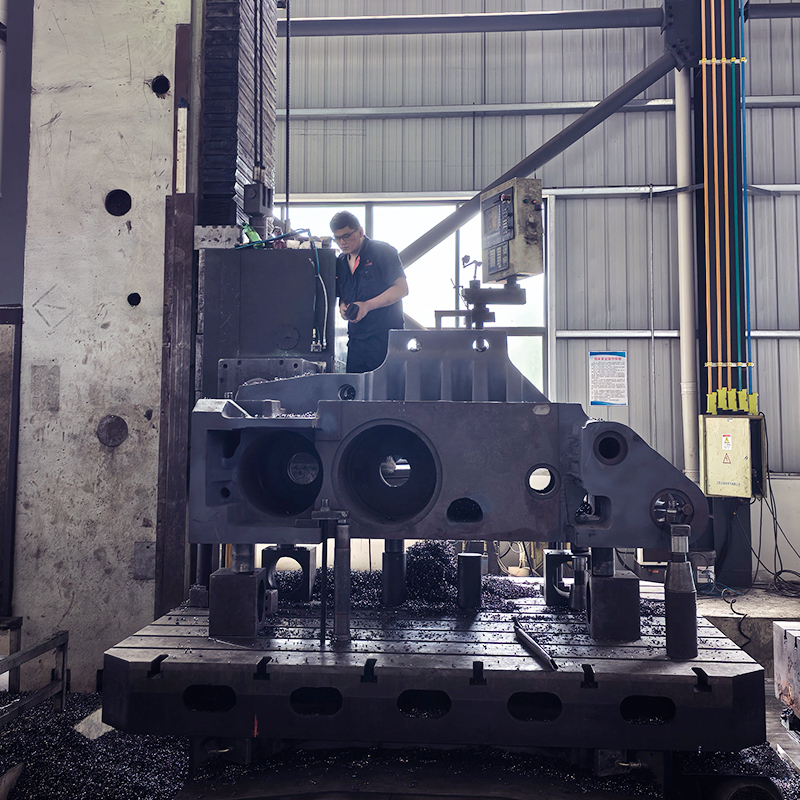
Жесткие допуски часто диктуют необходимость обязательной постобработки. Это добавляет к удельным затратам время цикла, затраты на крепеж и рабочую силу. Критические сопрягаемые поверхности должны быть идеально плоскими и точными по размерам. Отливки корпуса трансмиссии, обработанные на станке с ЧПУ, служат ярким примером этого требования. Внутренние шейки подшипников и монтажные поверхности требуют точных размеров. Затраты на вторичную обработку сильно влияют на окончательный финансовый расчет детали. Минимизация обрабатываемых деталей на этапе проектирования имеет решающее значение для контроля затрат. Проектирование с учетом технологичности снижает зависимость от дорогостоящих вторичных операций вычитания. Мы разрабатываем специальные гидравлические приспособления для удержания необработанных отливок внутри горизонтальных обрабатывающих центров. Фрезерные станки с ЧПУ очищают монтажные площадки, сверлят и нарезают резьбовые отверстия. Каждая минута нахождения детали на станке с ЧПУ увеличивает чистую прибыль.
Общие дефекты существенно различаются в зависимости от двух производственных процессов. Впрыск расплавленного металла борется с внутренней пористостью и холодными закрытиями. При штамповке возникают проблемы, связанные с пружинением материала, чрезмерным утончением и разрывом кромок. Уровень брака напрямую влияет на затраты на лом и общий выход материала. Неразрушающий контроль необходим для критически важных компонентов автомобильной конструкции. Рентгеновский контроль выявляет внутреннюю пористость в толстостенных литых деталях. Эти строгие меры контроля качества увеличивают эксплуатационные расходы. Устранение дефектов на ранних этапах производства экономит значительный капитал и предотвращает отзывы. Параметры надежного управления процессом не подлежат обсуждению поставщиками автомобильной продукции. Мы разрезаем детали на полу и проверяем их под микроскопом. Мы используем координатно-измерительные машины для проверки геометрических размеров и допусков. Если оператор штамповочного пресса не сможет должным образом смазать катушку, матрица исцарапается, и вы порвете металл.
Время изготовления оснастки представляет собой значительные альтернативные издержки при выпуске новых автомобилей. Изготовление и проверка пресс-форм обычно занимает гораздо больше времени, чем штамповочные штампы. Сложная обработка полостей, электроэрозионная обработка и термическая обработка продлевают сроки. Этапы проверки требуют нескольких итераций выборки для достижения идеальных размеров. Быстрое прототипирование снижает риски на критическом этапе проверки. Мягкая оснастка позволяет проводить физические испытания перед изготовлением форм для производства твердой стали. Эти стратегии предотвращают дорогостоящую переделку оснастки и катастрофические задержки производства. Учет времени выполнения заказа в графике запуска продукта имеет важное значение для успеха. Мы проводим полный процесс утверждения производственных деталей перед отправкой любого объема продукции. Вы должны доказать, что процесс стабилен и способен работать с указанной скоростью. Спешка при изготовлении инструмента всегда приводит к плохому качеству деталей и поломкам штампов на полу.
Проведите тщательный анализ «Проектирование для технологичности» вместе со своей командой инженеров, чтобы определить возможности консолидации деталей.
Запрашивайте подробные расценки у поставщиков, которые четко отделяют амортизацию оснастки от затрат на единицу сырья.
Рассчитайте точную точку безубыточности по объему, прежде чем вкладывать капитал в любой производственный процесс.
Оцените все потребности в вторичной механической обработке и чистовой обработке поверхности, чтобы обеспечить точный прогноз затрат в течение жизненного цикла.
Оцените временные ограничения вашего проекта, чтобы определить, соответствует ли изготовление пресс-форм графику запуска вашего автомобиля.
Ответ: Штамповочные штампы обычно требуют меньших первоначальных вложений, особенно для простых 2D-профилей. Формы для литья под давлением из закаленной стали требуют значительно более высоких первоначальных капитальных затрат из-за сложной обработки полостей, водопроводов и тепловых требований. Точная разница во многом зависит от сложности детали, размера и количества необходимых прогрессивных станций.
Ответ: Составные матрицы выполняют несколько резов или гибок за один ход на одной станции, что делает их идеальными для плоских деталей средней сложности. Прогрессивные матрицы перемещают металлическую полосу через несколько последовательных станций. Это делает их идеальными для обработки больших объемов изделий сложной геометрии, требующих постепенной формовки, прошивки и вырубки.
Ответ: Точка безубыточности варьируется в зависимости от сложности детали и потенциала консолидации. Как правило, крупносерийное производство, превышающее сотни тысяч единиц, оправдывает высокие первоначальные инвестиции в оснастку. Этот процесс достигается за счет значительно более низких затрат на единицу продукции, сокращения времени цикла и сокращения трудозатрат на последующую сборку.
Ответ: Нет. Для компонентов двигателя обычно требуются стенки различной толщины, сложные внутренние каналы охлаждения и высокая жесткость конструкции. Штамповка ограничена листами одинаковой толщины. Он не может воспроизвести сложную трехмерную геометрию, толстые монтажные бобышки или тепловую массу, необходимую для блоков двигателей или корпусов трансмиссии.
Ответ: Вторичная обработка увеличивает трудозатраты, машинное время и затраты на установку базового блока. Если деталь требует обширного фрезерования на станке с ЧПУ для достижения жестких допусков на сопрягаемых поверхностях или шейках подшипников, эти вторичные операции иногда могут превышать первоначальные затраты на литье. Минимизация механических функций имеет решающее значение.
Ответ: Литье обычно обеспечивает более эффективное использование материала, поскольку направляющие, литники и заусенцы можно немедленно переплавить и переработать на месте. При штамповке неизбежно образуются обрезки листового металла и отходы каркаса. Вы должны продать этот лом переработчикам по амортизированной стоимости, что приведет к увеличению чистых отходов материала.


