
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-07 Происхождение:Работает


Финансовые и репутационные риски, связанные с прекращением производства или отзывом продукции из-за дефектов литья в автомобильном секторе, катастрофичны. Выбор подходящего партнера-производителя — это важное техническое решение, а не просто закупочная деятельность. Многие литейные заводы заявляют о возможностях автомобильного уровня, но им не хватает строгого контроля процессов, инфраструктуры вторичной обработки и систем управления качеством, необходимых для последовательного производства сложной геометрии в больших масштабах. Выход за рамки сравнений поштучных цен требует системы систематической оценки. В этом руководстве изложены важнейшие инженерные, качественные и эксплуатационные критерии, необходимые для аудита и отбора надежного партнера-производителя. Мы уделяем особое внимание реалиям крупносерийного производства на уровне цехов, от возможностей автоматизированных ячеек до строгих протоколов технической чистоты, гарантируя, что вы станете партнером предприятия, способного достичь строгих целей по нулевому дефекту.
Соответствие не подлежит обсуждению: жизнеспособный поставщик должен продемонстрировать зрелое соответствие стандарту IATF 16949 и проверенный опыт безупречного выполнения PPAP (Процесс утверждения производственной части).
Вторичные операции имеют значение: настоящие возможности часто подтверждаются в процессах после литья, таких как обработка на станках с ЧПУ с жесткими допусками, автоматическое тестирование на герметичность и строгие протоколы технической чистоты.
Автономность инструментов снижает риск: поставщики, обладающие собственными возможностями проектирования, обслуживания и прогнозируемого ремонта инструментов, предлагают значительно более высокую устойчивость цепочки поставок и снижение долгосрочных затрат.
Ценность DFM и прототипирования: инженерная поддержка на ранних стадиях и анализ текучести пресс-форм имеют решающее значение для оптимизации индивидуальной геометрии, прежде чем переходить к жесткой оснастке.
Командам по закупкам часто сложно отличить обычные коммерческие литейные заводы от предприятий автомобильного класса. Критерием успеха является способность обрабатывать крупногабаритные компоненты с высокой нагрузкой с абсолютной стабильностью. Вы должны ориентироваться на производство без дефектов. Литейные предприятия общего назначения в значительной степени полагаются на ручное вмешательство и визуальный контроль. Предприятия автомобильного уровня полагаются на статистический контроль процессов, жесткую автоматизацию и превентивное предотвращение дефектов. Оценка всегда начинается на литейном производстве.
Физическая инфраструктура литейного завода определяет его технический потолок. Вы должны оценить диапазон запирающих сил, действующих на пол. Машины мощностью от 400T до 4000T+ обеспечивают согласованность с деталями определенных размеров. Для небольших кронштейнов и корпусов датчиков требуются машины меньшего тоннажа с коротким временем цикла. Крупные структурные компоненты, такие как аккумуляторные корпуса или корпуса трансмиссии, требуют огромных усилий фиксации, чтобы предотвратить прошивку матрицы под высоким давлением впрыска. Разнообразный машинный парк позволяет поставщику обрабатывать весь ваш ассортимент компонентов, не загоняя детали в прессы неподходящего размера.
Автоматизация — враг вариаций. Ищите полностью автоматизированные литейные ячейки, а не отдельные машины. Эти ячейки должны включать системы автоматической разливки, чтобы обеспечить разливку одинакового объема металла при каждом отдельном выстреле. Роботизированное извлечение предотвращает деформацию детали во время выталкивания, что часто случается, когда операторы вручную извлекают детали из матрицы. Автоматизированные коллекторы смазки штампов гарантируют равномерное охлаждение и равномерное нанесение антиадгезива в штампах сложной топографии. Комплексные закалочные станции стабилизируют металлургическую структуру сразу после разливки. Эти автоматизированные шаги гарантируют согласованность времени цикла и значительно сокращают человеческие ошибки.
Передовые литейные предприятия также интегрируют инфракрасную термографию в свои автоматизированные ячейки. Тепловизионные камеры сканируют поверхность штампа после каждого выстрела, чтобы убедиться в равномерном распределении температуры. Если линия охлаждения засоряется и часть матрицы перегревается, система автоматически останавливает производство до того, как будут отлиты дефектные детали. Этот уровень контроля процессов отделяет поставщиков высшего уровня от остальных.
Автомобильная промышленность требует особых металлургических свойств. Вы должны оценить опыт поставщика с конкретными автомобильными сплавами. Производство индивидуальных алюминиевых автомобильных деталей для литья под давлением требует глубоких знаний в области материаловедения. Химический состав сплава определяет конечные характеристики компонента.
Строго проверяйте контроль качества плавки. Плохое качество расплава приводит к катастрофическому выходу детали из строя в полевых условиях. Исследуйте процессы их дегазации. Ротационная дегазация с использованием аргона или азота удаляет растворенный водород из расплавленного алюминия. Это предотвращает образование газовой пористости во время затвердевания. Проверьте их использование спектрометрического анализа. Они должны проверить химический состав каждой партии расплава перед началом разливки. Протоколы управления окалиной должны строго соблюдаться, чтобы предотвратить попадание твердых оксидных включений в конечную деталь, которые впоследствии могут разрушить режущие инструменты во время обработки на станках с ЧПУ.
Алюминиевый сплав | Кремний (Si) % | Медь (Cu) % | Ключевые характеристики | Типичные автомобильные применения |
|---|---|---|---|---|
А380 (АЦП12) | 7,5 - 9,5 | 3,0 - 4,0 | Отличная текучесть, хорошая механическая обработка, стандартная прочность. | Кронштейны, корпуса электроники, общие крышки трансмиссии. |
А356 | 6,5 - 7,5 | < 0,2 | Высокое удлинение, термообработка (Т6), отличная ударопрочность. | Детали подвески, подрамники, поворотные кулаки. |
АлСи10Мг | 9,0 - 11,0 | < 0,05 | Высокая теплопроводность, отличная коррозионная стойкость. | Радиаторы, охлаждающие пластины аккумуляторов, корпуса инверторов. |
А383 (АЦП10) | 9,5 - 11,5 | 2,0 - 3,0 | Превосходное наполнение матрицы для тонких стенок, высокая устойчивость к разрыву при нагревании. | Сложные корпуса клапанов, тонкостенные ребра конструкции. |
Проектирование для технологичности (DFM) — это то, где поставщик доказывает свою инженерную ценность. Оцените их способность проводить расширенный анализ текучести пресс-форм и термический анализ. Программное обеспечение, такое как MAGMASOFT или Flow-3D, позволяет инженерам моделировать процесс впрыска перед резкой стали. Они могут прогнозировать захват воздуха, усадочную пористость и холодные закрытия, анализируя скорость фронта металла и закономерности затвердевания. Устранение этих дефектов на этапе проектирования экономит месяцы модификаций инструмента и предотвращает задержки запуска.
Проверьте свои возможности в быстром прототипировании. Прототипирование проверяет форму, соответствие и функциональность перед крупносерийным производством. Поставщикам следует предлагать изготовленные на станках с ЧПУ прототипы из алюминиевых заготовок для проверки зазоров при сборке. Они также могут предложить литье в песчаные формы или литье под низким давлением для ранних функциональных испытаний. Эта ранняя проверка снижает риск, прежде чем вы вложите значительные средства в штампы для производства закаленной стали.
На этапе DFM поставщик должен активно сопротивляться вашему проекту. Им следует предложить изменения толщины стенок для обеспечения равномерного охлаждения. Они должны рекомендовать регулировку угла наклона, чтобы предотвратить истирание при выбросе. Им следует определить области, в которых отбор керна может снизить вес материала без ущерба для структурной целостности. Поставщик, который просто принимает дефектную конструкцию, не давая обратной связи DFM, несет огромную ответственность.
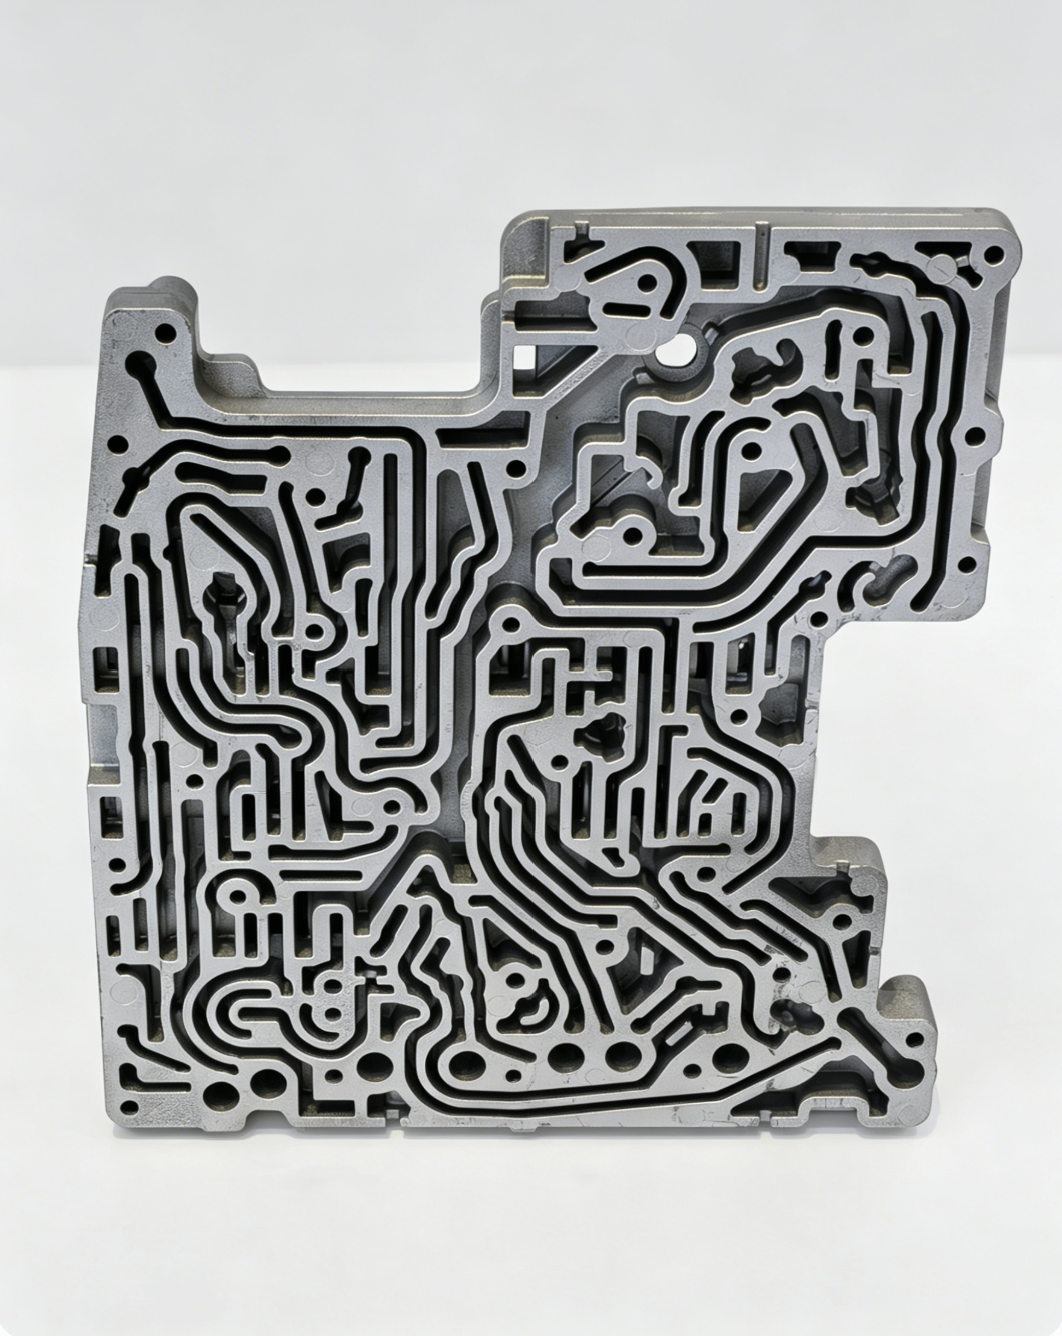
Различные автомобильные компоненты требуют разных подходов к литью и механической обработке. Технический потолок поставщика демонстрируется тем, как он справляется с исторически сложными деталями. Вы должны оценить их конкретные решения с точки зрения гидродинамики, жестких допусков и чистоты системы. Общие возможности не соответствуют сложным автомобильным требованиям.
Компоненты для работы с жидкостями представляют собой уникальные производственные задачи. Производство литья под давлением корпуса масляного насоса автомобильного двигателя требует абсолютной герметичности. Внутренняя целостность обязательна для поддержания гидравлического давления. Микропористость стенки отливки создает пути утечки. Эти пути утечки приводят к падению давления, потере жидкости и, в конечном итоге, к катастрофическому отказу двигателя.
Аудит использования поставщиком технологии вакуумного литья под давлением. Системы высокого вакуума откачивают воздух из полости матрицы всего за миллисекунды до впрыска металла. Это резко снижает удержание газа и создает очень плотную внутреннюю структуру. Оцените использование ими сжимающих штифтов. Сжимные штифты оказывают локализованное гидравлическое давление на секции с толстыми стенками во время мягкой зоны затвердевания. Это подает дополнительный металл в зону усадки, полностью устраняя усадочную пористость.
Требуйте доказательств рентгеновского контроля в режиме реального времени. Операторы должны проверять внутренние структуры с определенной частотой дискретизации. Кроме того, у них должны быть автоматизированные протоколы испытаний на утечку. Испытание под давлением на разложение или испытание на утечку гелием должно быть интегрировано непосредственно в производственную линию, чтобы гарантировать 100% проверку каждого отдельного корпуса насоса перед его отправкой.
Детали трансмиссии требуют предельной точности. Производство отливок корпуса трансмиссии на станке с ЧПУ предполагает сложную внутреннюю геометрию. Эти детали требуют чрезвычайно жестких геометрических размеров и допусков (GD&T). Отверстия подшипников, сопрягаемые поверхности и отверстия под установочные штифты должны идеально совпадать. Несоосность приводит к преждевременному износу шестерен, сильной вибрации и полному выходу из строя трансмиссии.
Оцените интеграцию литейного и механического цехов. Беспрепятственный переход от литья к механической обработке снижает повреждения при транспортировке и логистические задержки. Использует ли поставщик собственные 4- или 5-осевые обрабатывающие центры с ЧПУ? Многоосные станки сводят к минимуму необходимость установки приспособлений. Обработка за один установ значительно сокращает количество допусков, гарантируя, что все критические детали остаются идеально концентричными и параллельными друг другу.
Ознакомьтесь с возможностями КИМ (координатно-измерительной машины). Они должны использовать калибровку в процессе обработки прямо на станке с ЧПУ, чтобы своевременно обнаружить износ инструмента. Данные статистического контроля процессов (SPC) должны активно отслеживаться по всем критическим параметрам. Если диаметр отверстия подшипника начинает приближаться к верхнему контрольному пределу, оператор должен отрегулировать смещение инструмента, прежде чем будет произведена дефектная деталь.
Современные жидкости и системы трансмиссии очень чувствительны к загрязнению твердыми частицами. Остаточная механическая стружка, литейный обломок или абразивная среда могут привести к катастрофическим отказам. Одна-единственная микроскопическая алюминиевая стружка может заклинить золотник корпуса клапана трансмиссии, что сделает автомобиль неработоспособным. Вы должны проверить соблюдение поставщиком строгих стандартов технической чистоты.
Проверьте их соответствие стандартам чистоты VDA 19.3 или ISO 16232. Они должны иметь специальные линии ультразвуковой очистки. Эти линии используют многоступенчатую промывку, ополаскивание и вакуумную сушку для удаления микроскопических частиц из глубоких внутренних каналов. Устройства для проверки чистых помещений необходимы для точного извлечения и измерения загрязнения твердыми частицами.
Экстракция: компонент промывается специальным растворителем под контролируемым давлением для удаления частиц из внутренних каналов.
Фильтрация: Растворитель пропускают через мембранный фильтр тонкой очистки для улавливания всех металлических и неметаллических частиц.
Анализ: Мембрану анализируют под автоматическим микроскопом для подсчета и классификации частиц по размерам (например, 100-200 микрон, 200-400 микрон).
Отчетность: создается подробный отчет о чистоте, подтверждающий соответствие максимально допустимому размеру и весу частиц, установленным производителем оборудования.
Оцените свои возможности по отделке поверхности. Им нужны четко управляемые процессы дробеструйной обработки, анодирования или электронного покрытия. Эти обработки должны соответствовать строгим стандартам автомобильной коррозионной стойкости, что часто требует сотен часов испытаний в солевом тумане.
Система управления качеством (СМК) поставщика должна перейти от реактивного контроля к упреждающему предотвращению дефектов. Проверить качество детали в конце линии невозможно. Качество должно быть заложено в процесс с самого начала. СМК определяет, как поставщик справляется с изменениями, вносит исправления и обеспечивает постоянное улучшение всего предприятия.
Проверьте действующую сертификацию IATF 16949. Это абсолютная основа для поставок автомобилей. Однако сертификата, висящего на стене вестибюля, недостаточно. Вы должны проверить их фактическое владение основными инструментами AIAG в цехе. К ним относятся APQP (расширенное планирование качества продукции), FMEA (анализ режимов и последствий отказов), MSA (анализ измерительной системы), SPC (статистический контроль процессов) и PPAP (процесс утверждения производственных деталей).
Ищите действующие документы FMEA. FMEA не должен представлять собой статичный документ, созданный исключительно для прохождения аудита. Это должен быть динамичный рабочий документ, обновляемый сразу после каждого внутреннего несоответствия или жалобы клиента. Операторы на площадке должны понимать критические характеристики, указанные в плане управления. Прежде чем будет разрешено массовое производство, выполнение PPAP должно быть безупречным, демонстрируя индекс возможностей процесса (Cpk) не менее 1,33 или 1,67.
Когда дефект возникает в полевых условиях, быстрое локализование имеет решающее значение для ограничения ответственности. Оцените реализацию прослеживаемости на уровне деталей. Передовые поставщики используют нанесенные лазером DataMatrix или QR-коды на каждой отливке. Эти коды напрямую связаны с конкретными данными о выстрелах, хранящимися на центральном сервере. Вы можете отслеживать точную партию сплава, оператора станка, давление впрыска, температуру штампа и смещения обработки на станке с ЧПУ для этой конкретной детали.
Просмотрите условия их содержания. Если обнаружено несоответствие, как быстро они помещают подозрительный инвентарь на карантин? Оцените их методологию решения проблем 8D. Они должны определить истинную первопричину, используя такие методы, как «5 почему» или диаграммы Исикавы, а не просто устранять поверхностные симптомы. Корректирующие действия должны включать в себя постоянные изменения процесса, такие как обновление логики ПЛК на литейной машине, изменение геометрии матрицы или установка датчиков «тыка-ярма» на сборочной линии.
Производители оригинального оборудования (OEM) все чаще требуют сокращения выбросов углекислого газа в своих цепочках поставок. Вы должны оценить экологические инициативы поставщика. Соответствие экологическим, социальным и корпоративным стандартам (ESG) быстро становится строгим критерием выбора поставщиков. Литейное производство традиционно является энергоемким производством. Современные объекты должны демонстрировать четкую приверженность устойчивому развитию.
Ищите возможность использования переработанных вторичных алюминиевых сплавов там, где это позволяют структурные требования. Оцените их плавильную инфраструктуру. Энергоэффективные плавильные печи с регенеративными горелками значительно сокращают расход природного газа. Системы водяного охлаждения с замкнутым контуром минимизируют сброс сточных вод и снижают общее потребление воды. Поставщики, активно сокращающие выбросы углекислого газа, обеспечивают долгосрочную жизнеспособность в меняющейся нормативной среде и помогают вам достичь собственных корпоративных целей в области устойчивого развития.
Матрица – это сердце процесса литья. Плохая инструментальная инфраструктура приводит к преждевременному выходу инструмента из строя. Это приводит к смещению размеров, чрезмерному засвету и серьезным задержкам производства. Партнерство с полностью интегрированным поставщиком автомобильного литья под давлением гарантирует, что инструменты будут рассматриваться как важнейший актив, а не одноразовый товар.
Многие литейные заводы передают производство инструментов сторонним предприятиям, чтобы сократить накладные расходы. Это создает огромные риски реализации. Когда матрица ломается во время крупносерийного производства, инструментарий, передаваемый на аутсорсинг, требует доставки массивного стального блока через город или через всю страну. Это приводит к простоям в дни или недели, что ставит под угрозу вашу сборочную линию.
Поставщики, имеющие собственные инструментальные мастерские, предлагают явные преимущества. Они быстрее выполняют инженерные изменения. Они обеспечивают немедленное профилактическое обслуживание. Возможности быстрого ремонта значительно сокращают время простоя. Если сломается стержень стержня, потребуется модификация затвора или заклинит выталкивающий штифт, мастера-инструментальщики устранят эту проблему в ту же смену. Такая автономия гарантирует устойчивость цепочки поставок и обеспечивает бесперебойный поток деталей.
Инструментальная сталь со временем портится. Многократное впрыскивание расплавленного алюминия при высоких скоростях и экстремальных температурах вызывает сильную термическую усталость. Это проявляется в виде теплового растрескивания (микротрещин) на поверхности штампа, которое переносится на отлитую деталь в виде выпуклых жилок. Оцените, как поставщик отслеживает срок службы инструмента. Они должны отслеживать точное количество выстрелов для каждой вставки штампа, ползуна и стержня с помощью автоматических счетчиков, связанных с системой ERP.
Следите за строгими графиками профилактического обслуживания. Для снятия напряжения матрицы необходимо снимать с машины через определенные промежутки времени. Повторное азотирование поверхности восстанавливает твердость и предотвращает припаивание расплавленного алюминия к стали. Износостойкие вставки необходимо заменять, прежде чем они выйдут из строя. Программа профилактического обслуживания гарантирует, что инструмент достигнет гарантированного срока службы. Это гарантирует, что качество детали остается неизменным от первого до стотысячного выстрела.
Действия по техническому обслуживанию | Типичный интервал подсчета выстрелов | Цель |
|---|---|---|
Визуальный осмотр и очистка | Каждую смену | Удалите алюминиевые отложения, проверьте, нет ли сломанных штифтов выталкивателей, проверьте поток в линии охлаждения. |
Незначительная полировка и проверка смазки | 5000–10 000 выстрелов | Устраните мелкие пайки, убедитесь, что движущиеся направляющие работают плавно, без истирания. |
Снятие стресса | 20 000–30 000 выстрелов | Термическая обработка штампа для снятия внутренних термических напряжений и задержки термопроверки. |
повторное азотирование | 40 000–50 000 выстрелов | Восстановите твердость поверхности, чтобы предотвратить сильную пайку и эрозию затворов. |
Замена вставки | 80 000–100 000+ выстрелов | Замените изношенные штифты сердечника и вставки ворот, потерявшие размерный допуск. |
Составьте комплексный пакет запросов предложений, включающий файлы 3D-шагов, 2D-чертежи с важными обозначениями GD&T и конкретными техническими требованиями к чистоте.
Запланируйте технический аудит на месте с участием литейных предприятий, включенных в короткий список, для физического осмотра их автоматизированных литейных камер и проверки действующих документов FMEA.
Запросите документальное подтверждение соответствия чистоте VDA 19.3 или ISO 16232 из предыдущих крупносерийных проектов автомобильных силовых агрегатов.
Требуйте подробный график технического обслуживания инструмента с указанием процедур снятия напряжения и интервалов замены пластин на основе точного количества выстрелов.
Ответ: Базовой сертификацией является IATF 16949. Этот стандарт основан на ISO 9001, но добавляет строгие требования, специфичные для автомобилей. Он требует использования основных инструментов AIAG, таких как APQP, FMEA и PPAP. Соблюдение требований гарантирует, что поставщик сосредоточит внимание на предотвращении дефектов, уменьшении вариаций и постоянном совершенствовании цепочки поставок.
Ответ: Поставщики используют системы литья под высоким вакуумом для удаления воздуха из формы перед впрыском. Они используют сжимающие штифты для оказания локализованного давления во время затвердевания, устраняя усадочную пористость. Кроме того, они проверяют внутреннюю структуру с помощью рентгеновского контроля в режиме реального времени и интегрируют в производственную линию 100% автоматизированное испытание на утечку под давлением.
Ответ: Проектирование для технологичности (DFM) использует программное обеспечение для моделирования течения в пресс-форме для прогнозирования дефектов отливки до того, как инструмент будет разрезан. Заблаговременно оптимизируя толщину стенок, расположение литников и охлаждающие каналы, инженеры устраняют необходимость в дорогостоящих и трудоемких физических модификациях пресс-формы. Это ускоряет сроки запуска и снижает процент брака.
Ответ: Собственная обработка с ЧПУ обеспечивает единую ответственность. Это исключает логистические риски и повреждения при транспортировке, связанные с отправкой необработанных отливок в сторонний механический цех. Кроме того, использование собственных 4- или 5-осевых станков позволяет выполнять обработку за один установ, что значительно сокращает количество допусков и обеспечивает строгое соответствие GD&T.
Ответ: Эти стандарты определяют допустимые пределы загрязнения твердых частиц на изготовленных деталях. Соответствие требованиям требует специализированных линий ультразвуковой мойки, чистых помещений и микроскопического анализа. Это гарантирует, что не останется остаточной стружки или облоя от литья, которые в противном случае могли бы привести к катастрофическим отказам в чувствительных жидкостных системах или системах трансмиссии.
Ответ: Вакуумное литье под давлением удаляет воздух из полости матрицы, предотвращая захват газа во время высокоскоростного впрыска расплавленного алюминия. В результате получается очень плотная внутренняя структура без пор. Улучшенная металлургическая целостность позволяет подвергать структурные компоненты термической обработке или сварке без образования вздутий, обеспечивая максимальную ударопрочность и прочность.


