
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-19 Происхождение:Работает


Структурная целостность и стоимость жизненного цикла промышленных компонентов в основном определяются производственным процессом, выбранным до того, как будет вырезана первая матрица. Выбор неправильного метода ковки приводит к чрезмерному износу инструмента, ненужным операциям вторичной обработки или катастрофическому выходу из строя компонентов при динамических нагрузках. Команды проектирования и закупок должны сбалансировать механические требования с экономикой объема производства. В этом руководстве представлена строгая основа для оценки процессов горячей и холодной ковки. Мы подробно описываем результаты металлургии, размерные возможности и общую эффективность производства, чтобы обеспечить правильную спецификацию для тяжелых условий эксплуатации. Вы узнаете, как температура меняет кристаллические структуры и определяет конечные механические свойства. Мы также учитываем износ матрицы, выход материала и пороговые значения производственного цикла. Понимая эти переменные, вы можете согласовать геометрию детали с возможностями процесса и избежать дорогостоящих узких мест в цепочке поставок.
Рекристаллизация является определяющим показателем: холодная ковка происходит при комнатной температуре или близкой к ней, максимизируя предел текучести за счет деформационного упрочнения, в то время как горячая ковка осуществляется при температуре выше температуры рекристаллизации металла (например, от 950°C до 1250°C для стали), чтобы обеспечить сильную деформацию без разрушения.
Допуск против сложности. Холодная ковка обеспечивает превосходное качество поверхности и более жесткие начальные допуски, тогда как горячая ковка позволяет изготавливать детали очень сложной геометрии и больших размеров, чего не может достичь холодная обработка.
Общая стоимость производства: Холодная ковка требует более высоких первоначальных инвестиций в оснастку и более тяжелых нагрузок на пресс, но сводит к минимуму последующую механическую обработку и отходы материала. Горячая ковка снижает требования к первоначальному усилию прессования, но часто требует вторичных операций и обрезки заготовок.
Пригодность материала: Стали с низким содержанием углерода и более мягкие сплавы являются основными кандидатами для холодной ковки; высоколегированные стали, титан и суперсплавы обычно требуют горячей ковки.
Понимание того, как температура изменяет кристаллическую структуру металла, необходимо для прогнозирования окончательных механических свойств поковок . Термическая среда при пластической деформации напрямую определяет внутреннюю зернистую структуру материала, плотность дислокаций и предельные характеристики под нагрузкой. Мы видим это ежедневно в цехах. Если вы вытолкнете материал за пределы его возможностей без надлежащей термической поддержки, матрица треснет, а детали выйдут из строя.
Холодная ковка сжимает металл при комнатной температуре или близкой к ней. Этот процесс полностью зависит от присущей материалу пластичности, позволяющей ему течь в полость матрицы без термического размягчения. Поскольку металл остается значительно ниже точки рекристаллизации, кристаллическая решетка претерпевает серьезные искажения во время деформации. Мы часто используем массивные механические прессы, способные развивать усилие от 1000 до 3000 тонн за долю секунды. Кинетическая энергия, передаваемая заготовке, огромна. Операторы должны контролировать температуру штампа даже при холодной ковке, поскольку внутреннее трение генерирует значительное локализованное тепло.
Производители используют несколько различных методов для достижения геометрии, близкой к чистой, без нагрева. Осадка уменьшает длину заготовки при одновременном увеличении ее диаметра. Мы постоянно используем это для головок крепежа. Прямая и обратная экструзия проталкивает материал через отверстие или вокруг пуансона для создания сложных цилиндрических или полых форм. Чеканка оказывает мощное локализованное давление для придания точных деталей поверхности и достижения точных размеров.
Определяющим металлургическим результатом холодной обработки является деформационное упрочнение, также известное как наклеп. По мере деформации металла дислокации внутри кристаллической решетки размножаются и переплетаются. Это запутывание ограничивает дальнейшее движение дислокации. Это экспоненциально увеличивает прочность материала на растяжение и предел текучести. Однако за это увеличение прочности приходится платить прямой ценой пластичности.
Управление трением определяет успех в холодной ковке. Экстремальные давления, необходимые для перемещения холодного металла, создают огромные силы сдвига на границе раздела штамп-заготовка. Усовершенствованные системы химической смазки являются обязательными. Покрытия из фосфата цинка в сочетании с реактивными стеаратными мылами создают прочный пограничный слой. Это предотвращает катастрофическое истирание штампа и выход из строя инструмента при высокотоннажных нагрузках.
Несмотря на свои преимущества, холодная ковка сталкивается с жесткими ограничениями по пластичности материала. Высокоуглеродистые стали и сложные сплавы лишены необходимой пластичности при комнатной температуре. Придание этим материалам сложных форм в холодном состоянии превысит их вязкость разрушения. Вы увидите серьезное растрескивание или взрывной выход матрицы из строя.
Горячая ковка фундаментально меняет физику деформации, нагревая заготовку выше порога рекристаллизации. Для стальных сплавов это означает переход в аустенитную фазу, обычно при температуре от 950°C до 1250°C. При таких температурах металл достигает высокопластичного состояния. Это позволяет добиться значительного объёмного перемещения при значительно меньшем тоннаже пресса. Системы индукционного нагрева являются стандартом современных цехов. Они обеспечивают быстрый и равномерный нагрев по всему сечению заготовки. Газовые печи по-прежнему используются для массивной штамповки в открытых штампах, но они создают более высокий риск обезуглероживания поверхности, если атмосфера не контролируется строго.
Этот процесс обычно делится на открытые и закрытые. Ковка в открытых штампах позволяет обрабатывать массивные, небольшие по объему формы между плоскими или просто контурными штампами. Достижение окончательной геометрии зависит от навыков оператора. При ковке в закрытых штампах или штамповке нагретая заготовка помещается в очень сложные, повторяемые полости. Он заполняет сложные геометрические детали, которые невозможно сформировать холодным способом.
Основным преимуществом горячей ковки является непрерывная динамическая рекристаллизация. По мере деформации металла искаженные зерна немедленно зарождаются в новые, свободные от напряжений зерна. Это полностью предотвращает деформационное упрочнение. Материал может подвергаться массивной пластической деформации без разрушения конструкции. Инженеры могут проектировать очень сложные асимметричные компоненты.
Работа при экстремальных температурах приводит к возникновению тепловых проблем, которые необходимо учитывать в процессе. Металлы расширяются при нагревании и сжимаются при охлаждении. Это тепловое сжатие не всегда совершенно равномерно. Это требует определенных допусков и модификаций конструкции матрицы, чтобы обеспечить соответствие конечного охлаждаемого компонента размерным характеристикам.
Оценка механических результатов горячей и холодной ковки требует сопоставления конкретных металлургических изменений с реальными критериями производительности. Выбранный процесс напрямую определяет, как компонент выдержит усталостные, ударные и сдвиговые напряжения.
Как горячая, так и холодная ковка создают непрерывный поток зерна, повторяющий геометрию детали. Это огромное структурное преимущество перед компонентами, изготовленными из цельного прутка. Когда вы разрезаете и травите кованую деталь, линии текстуры визуально повторяют внешние контуры. Этот непрерывный поток действует как волокна в куске дерева, обеспечивая максимальную прочность по всей его длине. Механическая обработка проходит поперек этих линий, обнажая торцевые зерна, которые очень чувствительны к усталостному растрескиванию при циклических нагрузках.
Холодная ковка позволяет получить узконаправленную структуру зерен. Поскольку металл не рекристаллизуется, удлиненные зерна остаются плотно упакованными вдоль первичной оси деформации. Это создает исключительную усталостную устойчивость и направленную силу. Холодноштампованные компоненты идеально подходят для определенных путей нагрузки, где векторы напряжений легко предсказуемы.
Инженеры должны тщательно оценить обратную зависимость между прочностью и пластичностью при выборе холоднокованых компонентов. В то время как деформационное упрочнение доводит предел текучести до абсолютного максимума, полученная деталь становится значительно более хрупкой. Если холоднокованая деталь подвергается ударной нагрузке, превышающей предел текучести, она скорее сломается, чем деформируется.
Горячая ковка дает полностью однородную равноосную структуру зерен. Непрерывная рекристаллизация устраняет внутренние остаточные напряжения. Он обеспечивает превосходную пластичность, вязкость разрушения и ударопрочность. Это делает горячую штамповку обязательным выбором для компонентов, подвергающихся непредсказуемым ударным нагрузкам или сильной вибрации.
Учитывайте требования к материалам и эксплуатации высокопрочной кованой рулевой скобы . Этот компонент подвески должен выдерживать постоянные динамические нагрузки, удары по дороге и рулевое управление с высоким крутящим моментом без катастрофических отказов. Хотя для сохранения геометрии под нагрузкой необходим высокий предел текучести, необходима максимальная пластичность, чтобы кронштейн сгибался, а не разрушался при сильном ударе. Поэтому горячая ковка обычно применяется для достижения точного соотношения прочности к весу и ударной вязкости, необходимого для обеспечения безопасности автомобилей.
Возможности производственного процесса по форме, близкой к идеальной, определяют, сколько вторичной обработки потребуется, прежде чем деталь будет готова к сборке. Оценка точности размеров упрощает производственный конвейер.
Холодная ковка славится своей исключительной точностью. Поскольку тепловое расширение или сжатие отсутствует, геометрия детали точно отражает полость матрицы. Производители обычно достигают жестких пределов допуска, часто попадающих в классификацию IT7–IT9, непосредственно после печати.
Отсутствие тепла полностью исключает образование накипи, окисление и обезуглероживание. Полученная поверхность значительно превосходит поверхность металлов, обработанных горячей обработкой. Часто значения Ra достигаются достаточно плавно, чтобы полностью исключить операции вторичного шлифования или полировки. Эта почти сетевая возможность радикально снижает узкие места в последующих производствах.
Высокотемпературные процессы приводят к неизбежной деградации поверхности. Когда сталь нагревается выше 900°C в окружающей атмосфере, поверхность вступает в реакцию с кислородом, образуя окалину оксида железа. Эта окалина обладает высокой абразивностью, и ее необходимо удалять дробеструйной очисткой или галтовкой. Высокая температура вызывает обезуглероживание поверхности, слегка изменяя химический состав наружного слоя.
Горячая ковка в закрытой штампе также по своей сути приводит к образованию обломков. Чтобы обеспечить полное заполнение полости матрицы, излишки материала вытесняются между половинками матрицы. Эту вспышку необходимо удалить с помощью вторичной механической обрезки.
Из-за термического сжатия на этапе охлаждения горячая ковка требует более широких диапазонов допусков. Предсказать точную скорость усадки изделий сложной асимметричной геометрии сложно. Детали горячей ковки не могут сравниться по точности с аналогами холодной ковки.
Поскольку горячая ковка не может обеспечить жесткие допуски на критических сопрягаемых поверхностях, почти всегда требуется вторичная механическая обработка. Процесс горячей ковки быстро и эффективно обеспечивает объемную геометрию. Это оставляет лишь минимальный съем материала для окончательных обрабатывающих центров. При настройке горячекованой детали на токарном или фрезерном станке с ЧПУ операторы должны учитывать твердую внешнюю окалину. Обычно мы программируем большую начальную глубину резания, чтобы немедленно проникнуть под слой абразивного оксида. Легкие чистовые проходы по сырой окалине разрушат твердосплавные вставки за считанные минуты.
Этот гибридный подход прекрасно иллюстрируется в сценариях, требующих индивидуальной обработки фланцев на станке с ЧПУ . Массивный внешний диаметр и конструкционная ступица фланца изготовлены методом горячей ковки, что обеспечивает непрерывный поток зерна и ударопрочность, необходимые для трубопроводных систем высокого давления. Впоследствии обработка на станке с ЧПУ используется для вырезания окончательных рисунков отверстий для болтов, облицовки уплотняющих поверхностей и достижения точных допусков плоскостности, необходимых для герметичного соединения.
Также необходимо оценить термообработку после ковки. Детали горячей ковки часто подвергаются нормализации или отжигу для дальнейшего улучшения зернистой структуры. Это снимает внутренние напряжения при охлаждении и оптимизирует обрабатываемость материала до того, как он попадет на токарный станок с ЧПУ.
Чтобы прояснить эксплуатационные различия, просмотрите следующие технические параметры, сравнивающие оба метода.
Параметр | Холодная ковка | Горячая ковка |
|---|---|---|
Рабочая температура | Комнатная температура (до 150°C) | от 950°C до 1250°C (для стали) |
Типичные допуски | от IT7 до IT9 | от IT10 до IT14 |
Чистота поверхности (Ra) | от 0,4 до 1,6 мкм | от 6,3 до 12,5 мкм |
Материал штампа | Карбид вольфрама, инструментальная сталь D2 | Инструментальная сталь H13, сплав FX |
Выход материала | Около 100% | От 70% до 90% (из-за вспышки) |
Анализ общей стоимости и эффективности производства требует выхода далеко за рамки цены материала за деталь. Срок службы инструмента, потребление энергии и пороговые значения объема производства определяют истинную финансовую жизнеспособность выбранного метода ковки.
Экономика оснастки этих двух процессов существенно различается. Холодная ковка требует чрезвычайного давления для перемещения твердого металла. Это требует массивных, очень жестких прессов и исключительно прочных инструментов. Мы часто используем дорогие вставки из карбида вольфрама. Хотя первоначальная стоимость оснастки высока, отсутствие термического удара означает, что штампы для холодной ковки могут прослужить сотни тысяч циклов при правильной смазке.
В штампах для горячей ковки применяется совершенно другой механизм износа. Они подвергаются сильной термической усталости. Они постоянно переключаются между сильным нагревом заготовки и охлаждающим распылением смазочных материалов. Окалина оксида железа на нагретой заготовке действует как абразив, активно истирая полость матрицы. Следовательно, штампы для горячей ковки требуют частой замены поверхности и замены, что увеличивает текущие затраты на техническое обслуживание.
Холодная ковка обеспечивает почти 100% использование материала. Точный объем исходной заготовки рассчитывается так, чтобы идеально заполнить полость матрицы. Он генерирует нулевую вспышку и практически не имеет отходов. Это огромное экономическое преимущество при работе с дорогими сплавами.
Горячая ковка приводит к неизбежному образованию отходов из-за обрезной обработки. Это может составлять от 10% до 30% веса исходной заготовки. Хотя этот лом подлежит вторичной переработке, он представляет собой потерю энергии и времени обработки.
Энергетический след также существенно различается. Для горячей ковки требуются массивные индукционные нагреватели или газовые печи, чтобы довести материал до аустенитной фазы. Он потребляет огромное количество энергии еще до того, как пресс начнет работать. Холодная ковка исключает нагрев печи, но требует значительно более высоких электрических нагрузок для приведения в действие массивных механических или гидравлических прессов, необходимых для деформации при комнатной температуре.
Расчет точки безубыточности необходим для проектирования закупок. При крупносерийном производстве предпочтение отдается холодной ковке. Высокие первоначальные затраты на оснастку и пресс быстро окупаются за миллионы деталей. Экономия за счет почти чистого выхода материала и исключения операций механической обработки постоянно увеличивается.
Для небольших и средних объемов производства или для проектов, требующих больших размеров компонентов, предпочтение отдается горячей ковке. Меньшие первоначальные требования к тоннажу пресса и более дешевые материалы штампов делают его экономически выгодным для небольших партий. Массивные капитальные затраты на инструменты для холодной ковки не могут быть оправданы для коротких тиражей.
Соответствие процесса ковки отраслевым стандартам соответствия и производительности требует строгой оценки соответствия характеристик и результатов.
Тяжелая техника и коммерческие трансмиссии работают в условиях экстремальных механических нагрузок. Им требуются массивные компоненты, способные выдерживать постоянный крутящий момент и силы сдвига.
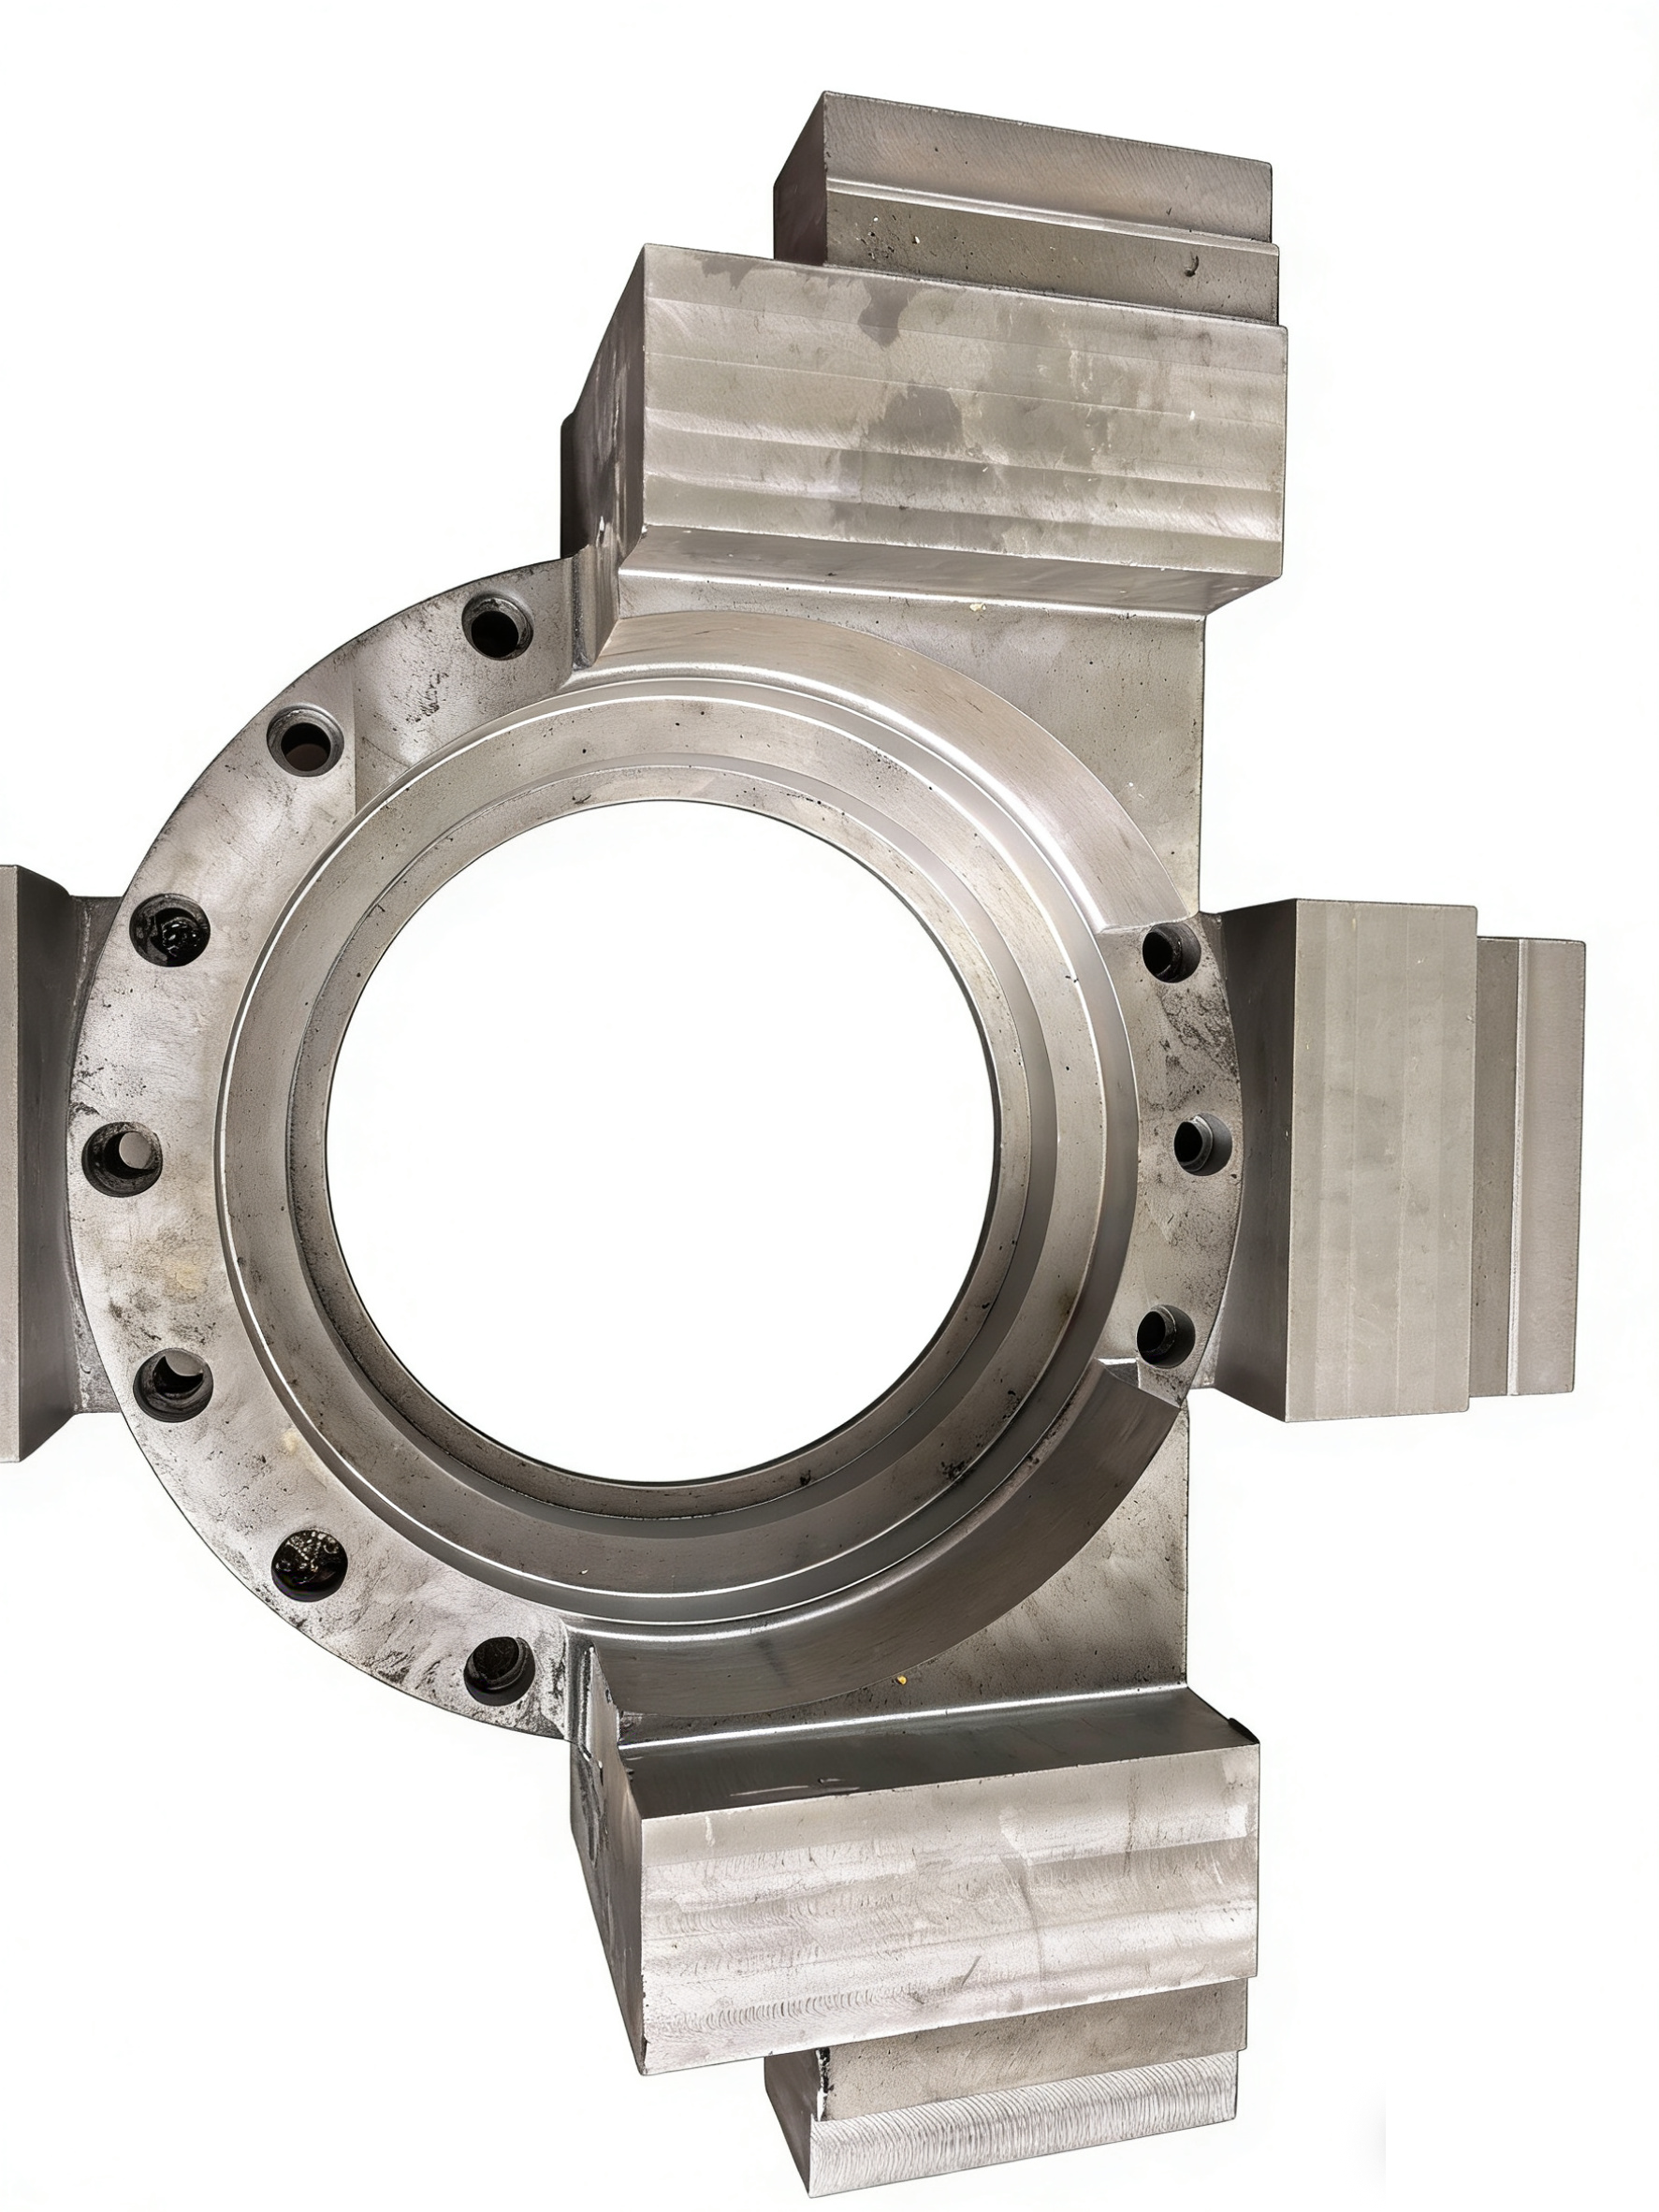
Проанализируйте производство приводной траверсы из кованой стали для тяжелых условий эксплуатации . Этот компонент соединяет карданный вал с дифференциалом. Он передает огромный крутящий момент, поглощая при этом вибрации трансмиссии. Огромные физические размеры коммерческой приводной траверсы делают холодную ковку невозможной из-за ограничений по тоннажу пресса. Хомут требует максимальной прочности на излом, чтобы предотвратить сдвиг при резких ускорениях. Горячая ковка строго необходима для достижения необходимой равноосной структуры зерен и объема детали. Далее следует прецизионная обработка шлицев и крышек подшипников на станке с ЧПУ.
Холодная ковка доминирует в автомобильном секторе при производстве крупногабаритных крепежных деталей, штифтов, валов и шестерен. Возможность производить миллионы идентичных высокопрочных компонентов с нулевыми отходами материала и без вторичной механической обработки идеально сочетается с экономикой цепочки поставок автомобильной промышленности.
Напротив, аэрокосмическая промышленность в значительной степени полагается на горячую ковку. Конструкционные элементы аэрокосмической отрасли часто изготавливаются из титановых сплавов или суперсплавов на основе никеля, таких как инконель. Эти материалы обладают невероятно высоким пределом текучести и сопротивляются деформации даже при повышенных температурах. Попытка холодной ковки этих суперсплавов физически невозможна. Они должны быть подвергнуты горячей штамповке в строго контролируемых температурных условиях для достижения требуемой аэродинамической геометрии и усталостной прочности.
Выявление общих точек отказа на этапе закупок и спецификации предотвращает дорогостоящие задержки производства и обеспечивает структурное соответствие.
Основной риск заключается в выборе высокоуглеродистой или высоколегированной стали для процесса холодной ковки. Этим материалам не хватает необходимой пластичности при комнатной температуре. Попытка холодной обработки приведет к немедленному разрушению детали или катастрофическому выходу матрицы из строя под нагрузкой пресса.
Чтобы смягчить это, инженеры должны использовать процессы промежуточного отжига. Нагрев детали между этапами холодной ковки восстанавливает пластичность. Альтернативно перенесите процесс на теплую ковку. Теплая ковка осуществляется при температуре ниже порога рекристаллизации, но выше комнатной температуры (например, от 600°C до 800°C для стали). Это снижает нагрузку на пресс и улучшает пластичность, сохраняя при этом более жесткие допуски, чем при традиционной горячей ковке.
Отделы закупок часто недооценивают время, необходимое для проектирования и проверки сложных штампов для холодной ковки. Поскольку при комнатной температуре текучесть металла сильно ограничена, проектирование инструментов для холодной ковки требует обширного анализа методом конечных элементов (FEA) и нескольких физических испытаний, чтобы предотвратить растрескивание штампа.
Стратегия смягчения последствий требует активного привлечения партнеров по штамповке на этапе проектирования для производства (DFM). Согласовывая геометрию детали с конкретными возможностями ковочного пресса на ранних этапах цикла проектирования, инженеры могут исключить невозможные радиусы, оптимизировать углы уклона и значительно сократить время проверки оснастки.
Выполните следующие конкретные шаги DFM, чтобы сократить время выполнения заказов:
Выполните анализ методом конечных элементов исходной CAD-модели, чтобы определить области потока с высоким напряжением.
Отрегулируйте углы уклона, чтобы обеспечить плавный выброс из полости матрицы.
Выберите смазку для штампов, специально разработанную для выбранного сплава и мощности пресса.
Перед началом серийного производства проведите физическое испытание небольшой партии для проверки стабильности размеров.
Проведите аудит своего текущего портфеля компонентов, чтобы определить детали, изготовленные из цельного металла, которые можно преобразовать в холодную поковку с почти чистыми свойствами, чтобы сократить отходы материала.
Оцените требования к ударной нагрузке ваших конструктивных элементов, чтобы определить, является ли непрерывная рекристаллизация горячей штамповки обязательной для соблюдения требований безопасности.
На этапе проектирования привлеките инженера-металлурга, чтобы убедиться, что выбранный вами стальной сплав обладает правильным профилем пластичности для предполагаемой температуры ковки.
Подготовьте комплексный запрос предложений, включающий модели 3D CAD, точные спецификации материалов, требования к динамическим нагрузкам и расчетное годовое использование, чтобы точно сравнить затраты на амортизацию инструментов.
Ответ: Холодная ковка происходит при комнатной температуре или близкой к ней с использованием грубой механической силы. Горячая ковка требует нагрева металла выше точки его рекристаллизации. Для стали это обычно составляет от 950°C до 1250°C. Это позволяет материалу пластически деформироваться без деформационного упрочнения.
Ответ: Нет. Для холодной ковки пригодны только металлы с высокой собственной пластичностью и низким начальным пределом текучести. Примеры включают низкоуглеродистые стали, алюминиевые сплавы и латунь. Высокоуглеродистые стали и суперсплавы трескаются или разрушаются при холодной обработке без промежуточного отжига.
Ответ: Холодная ковка значительно увеличивает текучесть и прочность на разрыв за счет деформационного упрочнения и перепутывания дислокаций. Однако горячая ковка дает гомогенизированную равноосную структуру зерен. Это обеспечивает превосходную пластичность, вязкость разрушения и ударопрочность при динамических нагрузках.
А: Да. Детали горячей ковки почти всегда требуют вторичной обработки на станке с ЧПУ для достижения критических размеров сопрягаемых деталей. Это связано с непредсказуемым тепловым сжатием во время охлаждения, образованием накипи на поверхности, требованиями к обрезке заусенцев и более широкими собственными диапазонами допусков.
Ответ: Теплая ковка нагревает металл выше комнатной температуры, но строго ниже порога рекристаллизации. Используется как инженерный компромисс. Это снижает требования к тоннажу пресса и улучшает поток материала, сохраняя при этом более жесткие допуски на размеры, чем горячая ковка.
Ответ: Холодная ковка требует огромного начального капитала для надежных инструментов и высокопроизводительных прессов. Для достижения окупаемости инвестиций необходимы большие объемы производства. Для горячей ковки используются более дешевые инструменты и меньшие нагрузки на пресс, что позволяет адаптировать ее к меньшим объемам и массивным компонентам.
Ответ: Холодная ковка обеспечивает почти 100% выход материала при нулевом обжиге и позволяет избежать огромного потребления энергии, свойственного промышленным нагревательным печам. Горячая ковка потребляет значительную энергию для нагрева заготовок и приводит к неизбежному образованию отходов материала в процессе оплавления.


