
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-02 Происхождение:Работает


Переход к электромобилям и более строгим мировым стандартам выбросов вынуждает автомобильных инженеров агрессивно сокращать массу транспортных средств. Тяжелые аккумуляторные батареи ухудшают динамику подвески и запас хода, в то время как двигатели внутреннего сгорания требуют более легких конструкций шасси для достижения обязательных показателей экономии топлива. Вы не можете пожертвовать структурной целостностью, ударопрочностью или продолжительностью производственного цикла ради достижения этих целей по весу. Усовершенствованное литье под давлением обеспечивает повторяемый и масштабируемый метод решения этого инженерного узкого места. Заменяя тяжелую сталь и чугун оптимизированными алюминиевыми и магниевыми сплавами, производители объединяют сложные, состоящие из нескольких частей узлы в цельные конструкции. В этом руководстве оценивается, как переход к сплавам, литым под давлением, достигается достижение агрессивных целей по снижению веса, сравниваются механизмы литья под высоким и низким давлением, а также излагаются технические критерии выбора способных партнеров-производителей.
Переход от традиционной стали или чугуна к литью под давлением из алюминия и магния может привести к снижению массы компонентов на 30–50 % при сохранении требуемой прочности на разрыв.
Передовые методы литья под давлением улучшают механические и усталостные свойства, позволяя инженерам безопасно уменьшать толщину секций и удалять лишний вес материала.
Выбор процесса — в частности, выбор между литьем под высоким давлением (HPDC) и литьем под низким давлением (LPDC) — напрямую диктует баланс скорости производства, пределов пористости и усталостной прочности.
Достижение окончательных функциональных допусков требует интеграции вторичных операций; Использование отливок корпуса трансмиссии, обработанных на станке с ЧПУ, обеспечивает точную подачу жидкости и выравнивание шестерен без увеличения веса.
Внедрение специализированных компонентов для литья под давлением для автомобилей с новой энергией имеет решающее значение для оптимизации терморегулирования и увеличения запаса хода аккумуляторов в современных архитектурах электромобилей.
Автомобильная промышленность работает в условиях жесткой нормативной базы и меняющихся показателей производительности. Стандарты CAFE в Северной Америке и нормы выбросов Евро-7 в Европе налагают строгие штрафы на платформы транспортных средств, которые не соответствуют пороговым значениям эффективности. В то же время быстрое внедрение архитектуры электромобилей приводит к значительному увеличению веса. Стандартные литий-ионные аккумуляторы добавляют к снаряженной массе автомобиля от 400 до 700 килограммов. Эта добавленная масса напрямую влияет на динамику подвески, увеличивает тормозной путь и ускоряет износ шин. Чтобы поддерживать приемлемую динамику автомобиля и соответствовать нормативным стандартам, инженеры должны активно снижать вес шасси, трансмиссии и узлов конструкции.
Корреляция между снижением массы и производительностью автомобиля весьма предсказуема. В традиционных автомобилях с двигателями внутреннего сгорания снижение общей массы автомобиля на 10% обычно приводит к улучшению экономии топлива на 6–8%. Для электромобилей это снижение массы напрямую приводит к увеличению запаса хода и повышению эффективности аккумулятора. Более легкие транспортные средства требуют меньше кинетической энергии для ускорения и создают меньшую инерцию во время замедления. Это позволяет вам выбирать меньшие по размеру и более легкие тормозные системы и компоненты подвески, создавая комплексный эффект, при котором первоначальная экономия веса позволяет вторично снизить вес всей платформы.
Замена устаревших материалов легкими альтернативами требует соблюдения строгих инженерных критериев. Вы не можете просто сосредоточиться на сокращении массы; новые детали должны соответствовать характеристикам оригинальных компонентов или превосходить их. Инженеры оценивают сменные материалы на основе нескольких важных факторов:
Сопротивление усталости: такие компоненты, как поворотные кулаки подвески, должны выдерживать миллионы циклических циклов нагрузки без образования микротрещин.
Теплопроводность. Блоки двигателя и корпуса аккумуляторов должны быстро рассеивать тепло, не допуская при этом тепловых деформаций при тяжелых нагрузках.
Демпфирование NVH: узлы конструкции должны поглощать шум, вибрацию и резкость, чтобы поддерживать комфорт в кабине.
Стабильность размеров: детали должны сохранять свою точную форму и допуски в течение многих лет воздействия экстремальных температурных колебаний и дорожного мусора.
Традиционные методы производства не могут эффективно удовлетворить эти современные требования. Многодетальные штампованные стальные сборки по своей природе тяжелы и требуют трудоемких процессов роботизированной сварки. Каждая точечная сварка создает потенциальную точку разрушения, создает локализованные зоны термического влияния, которые изменяют зернистую структуру стали и добавляют размерные вариации окончательной сборке. Передовые методы литья позволяют объединить десятки штампованных компонентов в единую оптимизированную конструкцию. Это устраняет точки усталости, связанные со сварными швами, сокращает общие допуски на размеры и значительно уменьшает занимаемую площадь сборочной линии.
Выбор правильного процесса литья диктует внутреннюю структуру металла, минимально достижимую толщину стенок и наличие газовой пористости. Инженеры должны сбалансировать время производственного цикла с конструкционными требованиями при выборе метода литья легких компонентов.
При литье под высоким давлением (HPDC) расплавленный металл впрыскивается в полость формы из закаленной стали при чрезвычайно высоких скоростях и давлениях. Процесс впрыска происходит в три отдельные фазы: медленный впрыск, чтобы переместить металл мимо заливочного отверстия, быстрый впрыск, чтобы заполнить полость за миллисекунды, и фаза интенсификации, которая применяет огромное давление (часто превышающее 100 МПа) для обеспечения усадки по мере затвердевания металла. Этот процесс позволяет сократить время цикла и отливать очень тонкие секции стенок, часто до 2,0 мм в зависимости от сплава. Быстрое затвердевание на холодных стенках матрицы создает мелкозернистую внешнюю оболочку, которая демонстрирует превосходные механические свойства. Передовые технологии HPDC, включая вакуумное литье, удаляют воздух из полости матрицы перед выстрелом. Это сводит к минимуму захват газа, позволяя инженерам еще больше уменьшить толщину секций и максимально снизить вес.
Литье под низким давлением (LPDC) работает по совершенно другому принципу. Он использует газ низкого давления (обычно менее 1 бар), чтобы медленно нагнетать расплавленный металл вверх через подъемную трубку в полость матрицы. Этот медленный, контролируемый процесс заполнения сводит к минимуму турбулентность и предотвращает захват воздуха и оксидных пленок. LPDC производит компоненты с исключительно низкой внутренней пористостью и высокой структурной целостностью. Хотя время цикла меньше, чем у HPDC, LPDC отлично подходит для толстостенных, несущих компонентов шасси, рычагов подвески и колес, которые требуют последующей термообработки Т6 для достижения максимального предела текучести.
Функция процесса | Литье под высоким давлением (HPDC) | Литье под низким давлением (LPDC) |
|---|---|---|
Скорость и давление впрыска | Высокая скорость, высокое давление (до 100+ МПа) | Низкая скорость, низкое давление (обычно < 1 бар) |
Минимальная толщина стенки | Отлично подходит для тонких стен (1,5–2,5 мм). | Лучше подходит для более толстых секций (> 3,0 мм). |
Внутренняя пористость | Более высокий риск захвата газа (если не используется вакуум) | Очень низкая пористость благодаря контролируемому, нетурбулентному заполнению |
Термическая обработка | Обычно не рекомендуется (риск образования волдырей) | Идеально подходит для термической обработки Т6. |
Типичные автомобильные применения | Картеры коробки передач, блоки двигателя, кронштейны | Детали подвески, колеса, узлы конструкции |
Отношение плотности к прочности выбранного сплава определяет базовый вес конечного компонента. Алюминиевые сплавы, особенно серии A380 и A356, доминируют в автомобильном секторе благодаря оптимальному балансу литейных качеств, механической прочности и коррозионной стойкости. A380 содержит более высокий уровень кремния, что увеличивает текучесть на этапе впрыска, что делает его идеальным для изделий сложной геометрии. Использование изготовленных на заказ алюминиевых автомобильных деталей для литья под давлением позволяет инженерам заменять тяжелые чугунные компоненты, сохраняя при этом превосходную теплопроводность. Это делает алюминий отраслевым стандартом для блоков цилиндров, головок цилиндров и теплообменников.
Магний предлагает еще больший потенциал снижения веса. Его плотность примерно на 33% ниже, чем у алюминия, и на 75% ниже, чем у стали. Магниевые сплавы, такие как AM60 и AZ91D, часто используются для сверхлегких внутренних работ, где воздействие коррозии минимально. Общие области применения включают арматуру рулевого колеса, рамы сидений и поперечные балки автомобилей. Высокая текучесть расплавленного магния позволяет отливать большие и сложные формы с невероятно тонкими стенками. Однако магний требует специальных процедур плавки и обращения с ним на литейном производстве, чтобы предотвратить окисление.
Сплавы цинка, хотя и более плотные, чем алюминий и магний, по-прежнему играют стратегическую роль в облегчении автомобилей. Цинк обладает превосходными литьевыми качествами, что позволяет формовать его с исключительно жесткими допусками и ультратонкими стенками, чего другие металлы не могут достичь без разрыва. Для высокоточных компонентов, спрятанных под капотом, таких как корпуса датчиков, катушки втягивающих устройств ремней безопасности и сложные модули направления жидкости, возможность отливать детали сетчатой формы с минимальным объемом материала часто приводит к снижению веса нетто по сравнению с более громоздкими альтернативами из алюминия или обработанной стали.
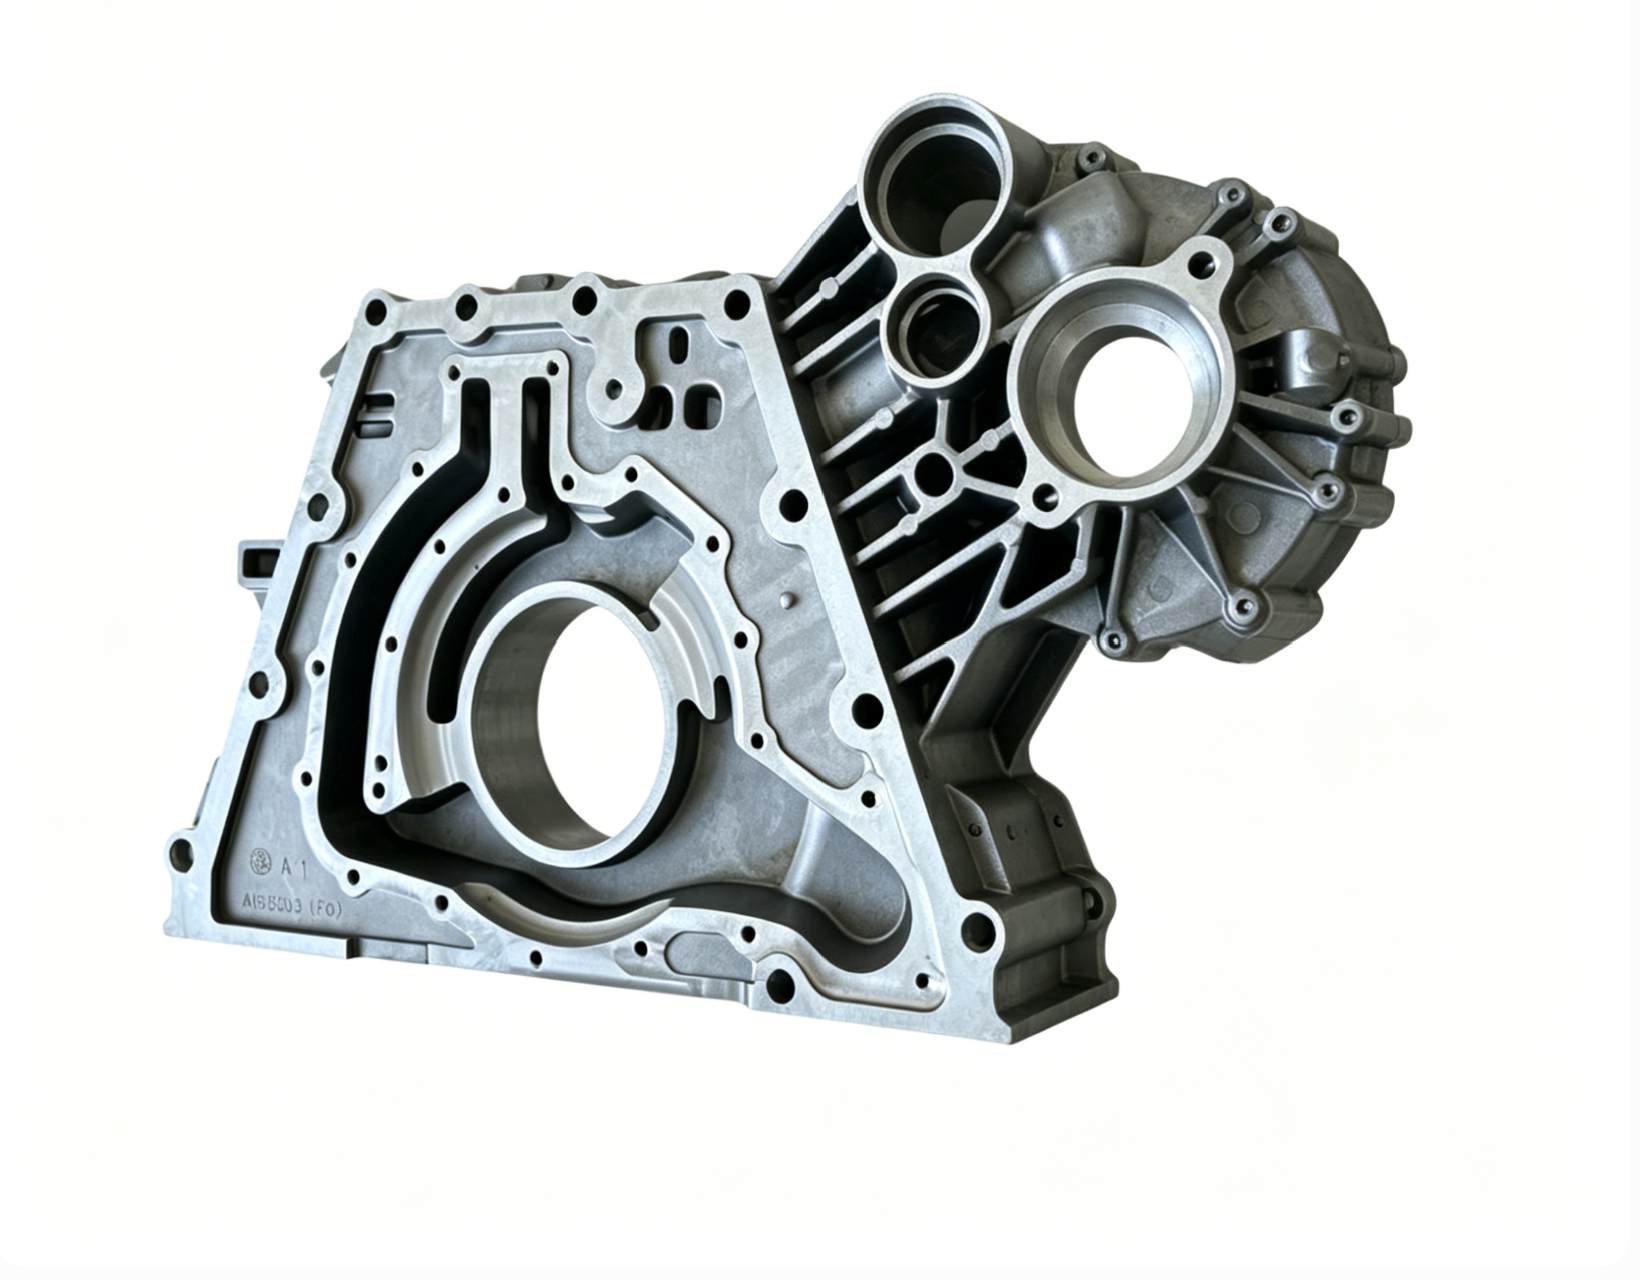
Переход к легким литым сплавам дает наиболее значимые результаты при применении к крупным, сложным узлам или тяжелым компонентам силовых агрегатов. Анализируя конкретные подсистемы автомобиля, группы инженеров определяют области, в которых замена материалов и консолидация деталей обеспечивают наибольший эффект для снижения массы.
Исторический переход от чугуна к алюминию в блоках двигателей стал первой крупной волной облегчения автомобилей. Сегодня эта оптимизация распространяется на всю трансмиссию. Присущая процессу литья точность сводит к минимуму исходную оболочку материала, уменьшая количество необработанного металла, необходимого для формирования базовой структуры. Однако компоненты трансмиссии требуют точной посадки подшипников, идеально ровных сопрягаемых поверхностей и герметичных каналов для жидкости.
Именно здесь интеграция вторичной обработки становится критически важной. Использование отливок корпуса трансмиссии, обработанных на станке с ЧПУ, гарантирует, что легкая алюминиевая конструкция соответствует строгим требованиям к размерам современных многоскоростных коробок передач. Отливка почти готовой формы создает сложную внутреннюю геометрию и каналы для прохождения жидкости. Целенаправленная обработка на станках с ЧПУ с использованием многоосных фрез и прецизионных расточных оправок позволяет достичь окончательных жестких допусков, необходимых для выравнивания шестерен и целостности уплотнения. Станочники полагаются на специальные базовые конструкции, отлитые непосредственно в корпусе, чтобы обеспечить соблюдение истинных допусков положения по всей детали. Такой комбинированный подход обеспечивает надежный и высокопроизводительный компонент трансмиссии, вес которого значительно меньше, чем у устаревших чугунных узлов.
Наиболее агрессивные стратегии снижения веса в настоящее время включают внедрение мега-кастинга или гига-кастинга. Эта производственная философия использует массивные машины для литья под высоким давлением, часто превышающие 6000–9000 тонн силы смыкания, для отливки целых подрамников транспортных средств как единого куска алюминия. Одно гига-литье задней части днища может заменить более 70 отдельных штампованных стальных деталей, кронштейнов и крепежных элементов.
Результаты консолидации шасси весьма значительны. Вес сборки значительно снижается за счет исключения перекрывающихся стальных фланцев и тяжелых конструкционных клеев. Цельнолитой узел исключает десятки точечных и шовных швов, устраняя потенциальные точки усталостного разрушения и улучшая общую жесткость платформы автомобиля на кручение. Эта консолидация радикально оптимизирует производственную линию, сокращая площадь кузовного цеха и упрощая логистику цепочки поставок. Инженеры могут оптимизировать толщину стенок гига-отливки в определенных зонах высоких напряжений, одновременно утоняя ненесущие участки, максимизируя эффективность использования материала.
Архитектура электромобилей представляет собой уникальные тепловые и структурные проблемы, которые требуют специализированных решений для литья. Внедрение компонентов для литья под давлением транспортных средств с использованием новой энергии имеет решающее значение для управления температурой аккумуляторов и защиты высоковольтной электроники. Корпуса аккумуляторов все чаще переходят от изготовления тяжелых стальных конструкций к сборкам из экструдированного и литого алюминия. Эти литые корпуса обеспечивают необходимую защиту аккумуляторных элементов от ударов, в то же время интегрируя сложные каналы охлаждения непосредственно в конструкцию пола.
Корпуса статоров и встроенные модули терморегулирования также в значительной степени выигрывают от литья алюминия. Электродвигатели выделяют значительное количество тепла при сильном ускорении, а литые алюминиевые корпуса обеспечивают теплопроводность, необходимую для эффективного рассеивания этого тепла. Водяные рубашки могут быть отлиты непосредственно в корпус двигателя с использованием специальных песчаных стержней или скользящих механизмов в матрице. Облегчая эти конкретные компоненты электромобиля, инженеры напрямую компенсируют массу аккумуляторной батареи. Это улучшает общие показатели плотности энергии автомобиля, снижает нагрузку на систему подвески и, в конечном итоге, расширяет функциональный запас хода автомобиля.
Переход от традиционного производства к крупносерийному литью требует тщательной оценки масштабируемости производства и строгого соблюдения автомобильных стандартов качества. Производственный процесс должен поддерживать большие объемы производства без ухудшения качества деталей или точности размеров с течением времени.
Формы и штампы из закаленной стали, используемые в HPDC, рассчитаны на исключительную долговечность. Хорошо спроектированная матрица HPDC, изготовленная из инструментальной стали премиум-класса H13 и правильно обслуживаемая с помощью систем терморегулирования, может производить сотни тысяч выстрелов, прежде чем потребуется капитальный ремонт. Быстрое время цикла процесса литья позволяет производителям соблюдать агрессивные производственные графики, которые были бы невозможны при использовании более медленных методов производства. Автоматизированные ковши, роботизированное извлечение деталей и автоматизированные системы распыления штампов еще больше повышают эффективность цикла и обеспечивают стабильные температурные условия внутри полости штампа.
Масштабируемость литья значительно повышается за счет консолидации деталей. Когда один литой компонент заменяет многокомпонентную сварную сборку, производитель устраняет необходимость в нескольких штампах, сварочных приспособлениях и сборочных станциях. Такое сокращение требований к последующей сборке упрощает производственный процесс, снижает риск остановки линии и снижает общую логистическую сложность. Вы управляете одним номером детали вместо пятидесяти. Эффективность, достигнутая за счет консолидации, делает литье под давлением легко масштабируемым решением для глобальных автомобильных платформ.
Облегчение автомобиля не может поставить под угрозу безопасность и надежность. Конструктивные компоненты и корпуса трансмиссии должны соответствовать строгим отраслевым стандартам по ударостойкости и усталостному ресурсу. OEM-производители должны сотрудничать с литейными предприятиями, которые поддерживают строгие системы управления качеством, что подтверждается сертификацией IATF 16949. Эта сертификация гарантирует, что поставщик придерживается стандартизированных процессов предотвращения дефектов, постоянного улучшения и управления цепочками поставок.
Проверка внутренней целостности легких отливок требует передовых методов неразрушающего контроля (NDT). Поскольку внутренняя пористость может поставить под угрозу прочность тонкостенного компонента на растяжение, литейные заводы используют промышленное рентгеновское сканирование и компьютерную томографию (КТ) для проверки деталей перед тем, как они покинут предприятие. КТ-сканирование обеспечивает трехмерное изображение внутренней структуры отливки, позволяя инженерам по качеству обнаруживать микроскопические усадочные пустоты или газовые карманы с точностью до определенного микронного разрешения. Если на пути критической нагрузки обнаруживается пустота, деталь отправляется на слом. Только детали, соответствующие этим строгим протоколам неразрушающего контроля, одобрены для установки в шасси автомобиля.
Хотя преимущества легкого литья очевидны, переход сопряжен с определенными рисками в области проектирования и поставок. Выявление этих препятствий на ранних этапах цикла разработки автомобиля позволяет инженерным группам реализовать эффективные стратегии смягчения последствий и обеспечить плавный запуск.
Наиболее существенным техническим риском при литье под высоким давлением является образование захваченного газа и усадочная пористость. Когда расплавленный металл впрыскивается в матрицу на высоких скоростях, турбулентный поток может задерживать воздух внутри полости. По мере охлаждения и сжатия металла образуются микроскопические пустоты. В несущих конструкциях эта пористость действует как концентратор напряжений, серьезно снижая механические свойства и усталостную долговечность легких компонентов.
Чтобы снизить этот риск, инженеры используют передовые методы литья и строгие протоколы моделирования. Для узлов конструкции настоятельно рекомендуется вакуумное литье под давлением. В этой системе используются вакуумные клапаны и охлаждающие блоки для вакуумирования полости матрицы перед инжекцией, что значительно снижает захват газа. На этапе проектирования для технологичности (DFM) инженеры используют передовое программное обеспечение для моделирования потоков и температур для моделирования процесса впрыска. Это позволяет им оптимизировать расположение ворот, размещение охлаждающих каналов и конструкцию перелива перед резкой стали для инструментов. Для наиболее важных структурных узлов можно использовать методы литья под давлением или полутвердого литья, чтобы полностью устранить пористость за счет приложения огромного давления на этапе затвердевания.
Производство сложных крупноформатных отливок сопряжено со значительными рисками в цепочке поставок. Использование литейных заводов из одного источника для критически важных отливок может создать узкие места в производстве. Фрагментированные цепочки поставок, когда литье происходит на одном предприятии, а точная механическая обработка — на другом, увеличивают сложность логистики, увеличивают сроки выполнения заказов и усложняют контроль качества. Если обработанная отливка не проходит проверку размеров, механический цех может винить литейный завод в смещении исходных данных, а литейный завод винит механический цех в отклонении приспособления.
Чтобы смягчить сложности с поиском поставщиков, OEM-производители отбирают поставщиков первого уровня, предлагающих вертикально интегрированные производственные услуги. Вертикально интегрированный партнер управляет всем процессом под одной крышей, сочетая в себе разработку оснастки, производство литья и прецизионную обработку на станках с ЧПУ. Такой консолидированный подход обеспечивает строгий контроль качества от необработанного алюминиевого слитка до конечного допуска механической обработки. Это сокращает задержки при транспортировке и обеспечивает единую точку ответственности за конечный компонент, что значительно упрощает процесс закупок и проверки.
Интеграция автомобильного литья под давлением остается для OEM-производителей наиболее жизнеспособным и масштабируемым путем достижения агрессивных целей по снижению веса автомобилей. Переходя от тяжелых устаревших металлов к оптимизированным алюминиевым и магниевым сплавам, инженеры значительно улучшают экономию топлива ДВС и компенсируют массу аккумуляторных блоков электромобилей, не жертвуя при этом структурными характеристиками или ударопрочностью.
При оценке партнеров по литью для будущих автомобильных платформ отдавайте предпочтение литейным заводам, которые демонстрируют проверенный опыт в выборе передовых сплавов, методах уменьшения пористости, оптимизации толщины профилей и интегрированных возможностях вторичной обработки. Опытный партнер предоставляет техническое руководство, необходимое для расширения границ облегченных конструкций.
Чтобы инициировать успешную стратегию облегчения веса, выполните следующие шаги:
Проведите комплексный аудит консолидации деталей существующих устаревших сборок, чтобы определить непосредственные возможности для замены нескольких деталей.
Запросите подробный анализ технологичности проектирования (DFM) для будущих платформ шасси и силовых агрегатов, чтобы оптимизировать толщину стенок и расположение ворот.
Оцените передовые альтернативы сплавам, сравнив предел текучести и теплопроводность различных марок алюминия и магния с базовыми требованиями.
Ответ: Уменьшение толщины секции напрямую снижает массу компонента, что повышает общую топливную экономичность автомобиля и запас хода. Структурная целостность поддерживается за счет использования передовых методов литья под высоким давлением, которые создают плотную, мелкозернистую внешнюю оболочку, гарантируя, что более тонкие стенки по-прежнему соответствуют требуемым характеристикам прочности на растяжение и текучести.
Ответ: Литье под высоким давлением позволяет объединить несколько штампованных стальных деталей в единую сложную алюминиевую конструкцию. Это устраняет тяжелые перекрывающиеся фланцы и точки сварки, снижает общий вес, ужесточает допуски на размеры и значительно упрощает процесс окончательной сборки.
Ответ: Стандартные отливки под высоким давлением, как правило, не подвергаются сварке или термообработке из-за внутренней газовой пористости, которая расширяется и вызывает вздутие при высоких температурах. Однако детали, изготовленные с использованием вакуумной HPDC или литья под низким давлением, имеют минимальную пористость и могут быть успешно сварены и подвергнуты термообработке T6.
Ответ: Литье под давлением позволяет получить детали почти чистой формы с более гладкой поверхностью и более тонкими стенками, чем литье в песчаные формы, что приводит к более легкому базовому компоненту. Последующая обработка на станке с ЧПУ обеспечивает жесткие допуски на размеры, необходимые для точного выравнивания шестерен, посадки подшипников и герметичной подачи жидкости, чего невозможно достичь в одиночку литьем в песчаные формы.
О: Компоненты из литого алюминия, такие как корпуса аккумуляторов и корпуса статора, обладают превосходной теплопроводностью. Они эффективно рассеивают интенсивное тепло, выделяемое высоковольтными батареями и электродвигателями, поддерживая оптимальные рабочие температуры, защищая чувствительную электронику и, в конечном итоге, расширяя функциональный запас хода автомобиля.


