
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-26 Происхождение:Работает


Отказ компонентов в тяжелых промышленных условиях приводит к катастрофическим простоям, угрозам безопасности и дополнительным финансовым потерям. Команды проектирования и закупок должны сбалансировать методы производства, геометрическую сложность и сроки выполнения заказов с непреложной механической надежностью, необходимой для условий с высокими нагрузками. При оценке структурной целостности споры между ковкой и литьем в конечном итоге сводятся к металлургическому согласованию. Ковка манипулирует зернистой структурой металла, повторяя геометрию детали, создавая превосходную направленную прочность. Литье плавит и разливает металл, в результате чего образуется однородная, но, как правило, более слабая изотропная структура.
Выходя за рамки базовых определений, в этом руководстве представлена металлургическая и эксплуатационная оценка ковки и литья. Мы подробно рассказываем, как манипуляции с зернистой структурой влияют на прочность на разрыв, усталостную прочность и общий срок службы. Вы получите технические данные, необходимые для определения правильного процесса производства критически важных компонентов, несущих нагрузку.
Направленная и изотропная прочность: ковка выравнивает структуру зерен металла по контурам детали, обеспечивая превосходную направленную прочность, тогда как литье обеспечивает равномерную, разнонаправленную (изотропную) прочность.
Измеримые недостатки в характеристиках: кованые компоненты обычно обладают на 26 % более высокой прочностью на растяжение и на 37 % более высокой усталостной прочностью по сравнению с литыми аналогами.
Превосходство в конкретных областях применения. Приложения с высокими ударными нагрузками и циклическими нагрузками требуют ковки, в то время как очень сложная внутренняя геометрия или исключительно крупные компоненты часто требуют литья.
Установление базовых механических требований является обязательным перед выбором производственного процесса. Сила – это не единый универсальный показатель. Он показывает, как конкретный материал реагирует на различные виды механического воздействия. Критерии успеха полностью зависят от операционной среды, направления нагрузки и ожиданий жизненного цикла. Инженеры должны оценить конкретные нагрузки, которым компонент будет подвергаться ежедневно. Деталь, предназначенная для выдерживания статического веса, требует иных металлургических свойств, чем деталь, подвергающаяся постоянной вибрации или внезапным ударам.
Мы постоянно видим это в тяжелом строительстве. Палец ковша экскаватора воспринимает огромные срезающие нагрузки каждый раз, когда оператор сгибает ковш. Если вы укажете неправильный метод изготовления этого штифта, он сломается, нагрузка сбросится и сайт отключится. Заблаговременное определение этих параметров предотвращает чрезмерное проектирование и устраняет риск преждевременного разрушения конструкции. Вы должны точно знать, что будет делать деталь, прежде чем решить, как ее сделать.
Оценка максимального напряжения, которое может выдержать компонент, требует понимания разницы между пределом прочности и пределом текучести. Предел прочности, или предел прочности при растяжении (UTS), измеряет максимальную силу растяжения или тяги, с которой материал справляется перед полным разрушением. Предел текучести указывает на точную точку, где пластическая деформация становится постоянной. Как только материал преодолеет предел текучести, он не вернется к своей первоначальной форме.
В критически важных промышленных применениях работа вблизи предела текучести опасна. Компоненты должны обладать высоким пределом текучести, чтобы сохранять стабильность размеров при больших нагрузках. Ковка последовательно повышает как текучесть, так и прочность на разрыв за счет устранения внутренних пустот и улучшения кристаллической структуры металла. Когда вы сжимаете металл под давлением в тысячи тонн, вы заставляете молекулы сближаться. Эта плотность напрямую приводит к более высокому пределу текучести.
Механическое свойство | Литая сталь 4140 (типично) | Кованая сталь 4140 (типичная) | Дельта производительности |
|---|---|---|---|
Предельная прочность на разрыв (МПа) | 850 | 1080 | +27% |
Предел текучести (МПа) | 550 | 890 | +61% |
Удлинение (%) | 12% | 18% | +50% |
Ударная вязкость (Джоули) | 25 | 55 | +120% |
Анализ того, как компоненты выдерживают повторяющиеся циклы нагрузки с течением времени без микроразрушений, является решающим фактором для подъемного оборудования, такого как скобы, такелаж и детали подвески. Циклическая нагрузка со временем разрушает компоненты из-за микроскопического износа. Деталь может легко выдержать одиночный массивный удар, но выйти из строя после тысячи более мелких ударов. Сопротивление усталости измеряет именно этот предел выносливости.
Повторяющееся напряжение приводит к образованию микроскопических трещин в точках концентрации напряжений. Со временем эти микротрещины распространяются по материалу, пока не произойдет катастрофический отказ. Производственные процессы, которые оставляют внутреннюю пористость или неровную зеренную структуру, серьезно снижают сопротивление усталости. Гладкие, непрерывные потоки зерна служат барьером для распространения трещин. Когда микротрещина пытается образоваться в кованой детали, она попадает на плотную, выровненную границу зерна и останавливается. Этот механизм значительно продлевает срок службы детали при циклических нагрузках.
Напряжение скручивания скручивает материалы вдоль своей оси, а напряжение сдвига одновременно толкает различные части компонента в противоположных направлениях. Такие компоненты, как коленчатые валы, оси и усиленная приводная вилка из кованой стали, требуют специальных профилей направленной прочности, чтобы предотвратить катастрофический сдвиг под действием массивной скручивающей нагрузки.
При приложении внезапного крутящего момента внутренняя структура зерен должна сопротивляться скручивающей силе. Если зерна металла ориентированы хаотично, силы сдвига найдут путь наименьшего сопротивления и разорвут металл на части. Выравнивание потока зерна параллельно ожидаемым силам сдвига резко увеличивает крутящий момент детали. Это направленное выравнивание является основной защитой от внезапного механического сдвига в приложениях передачи энергии. Вы не сможете воспроизвести эту направленную защиту с помощью заливного заклинания.
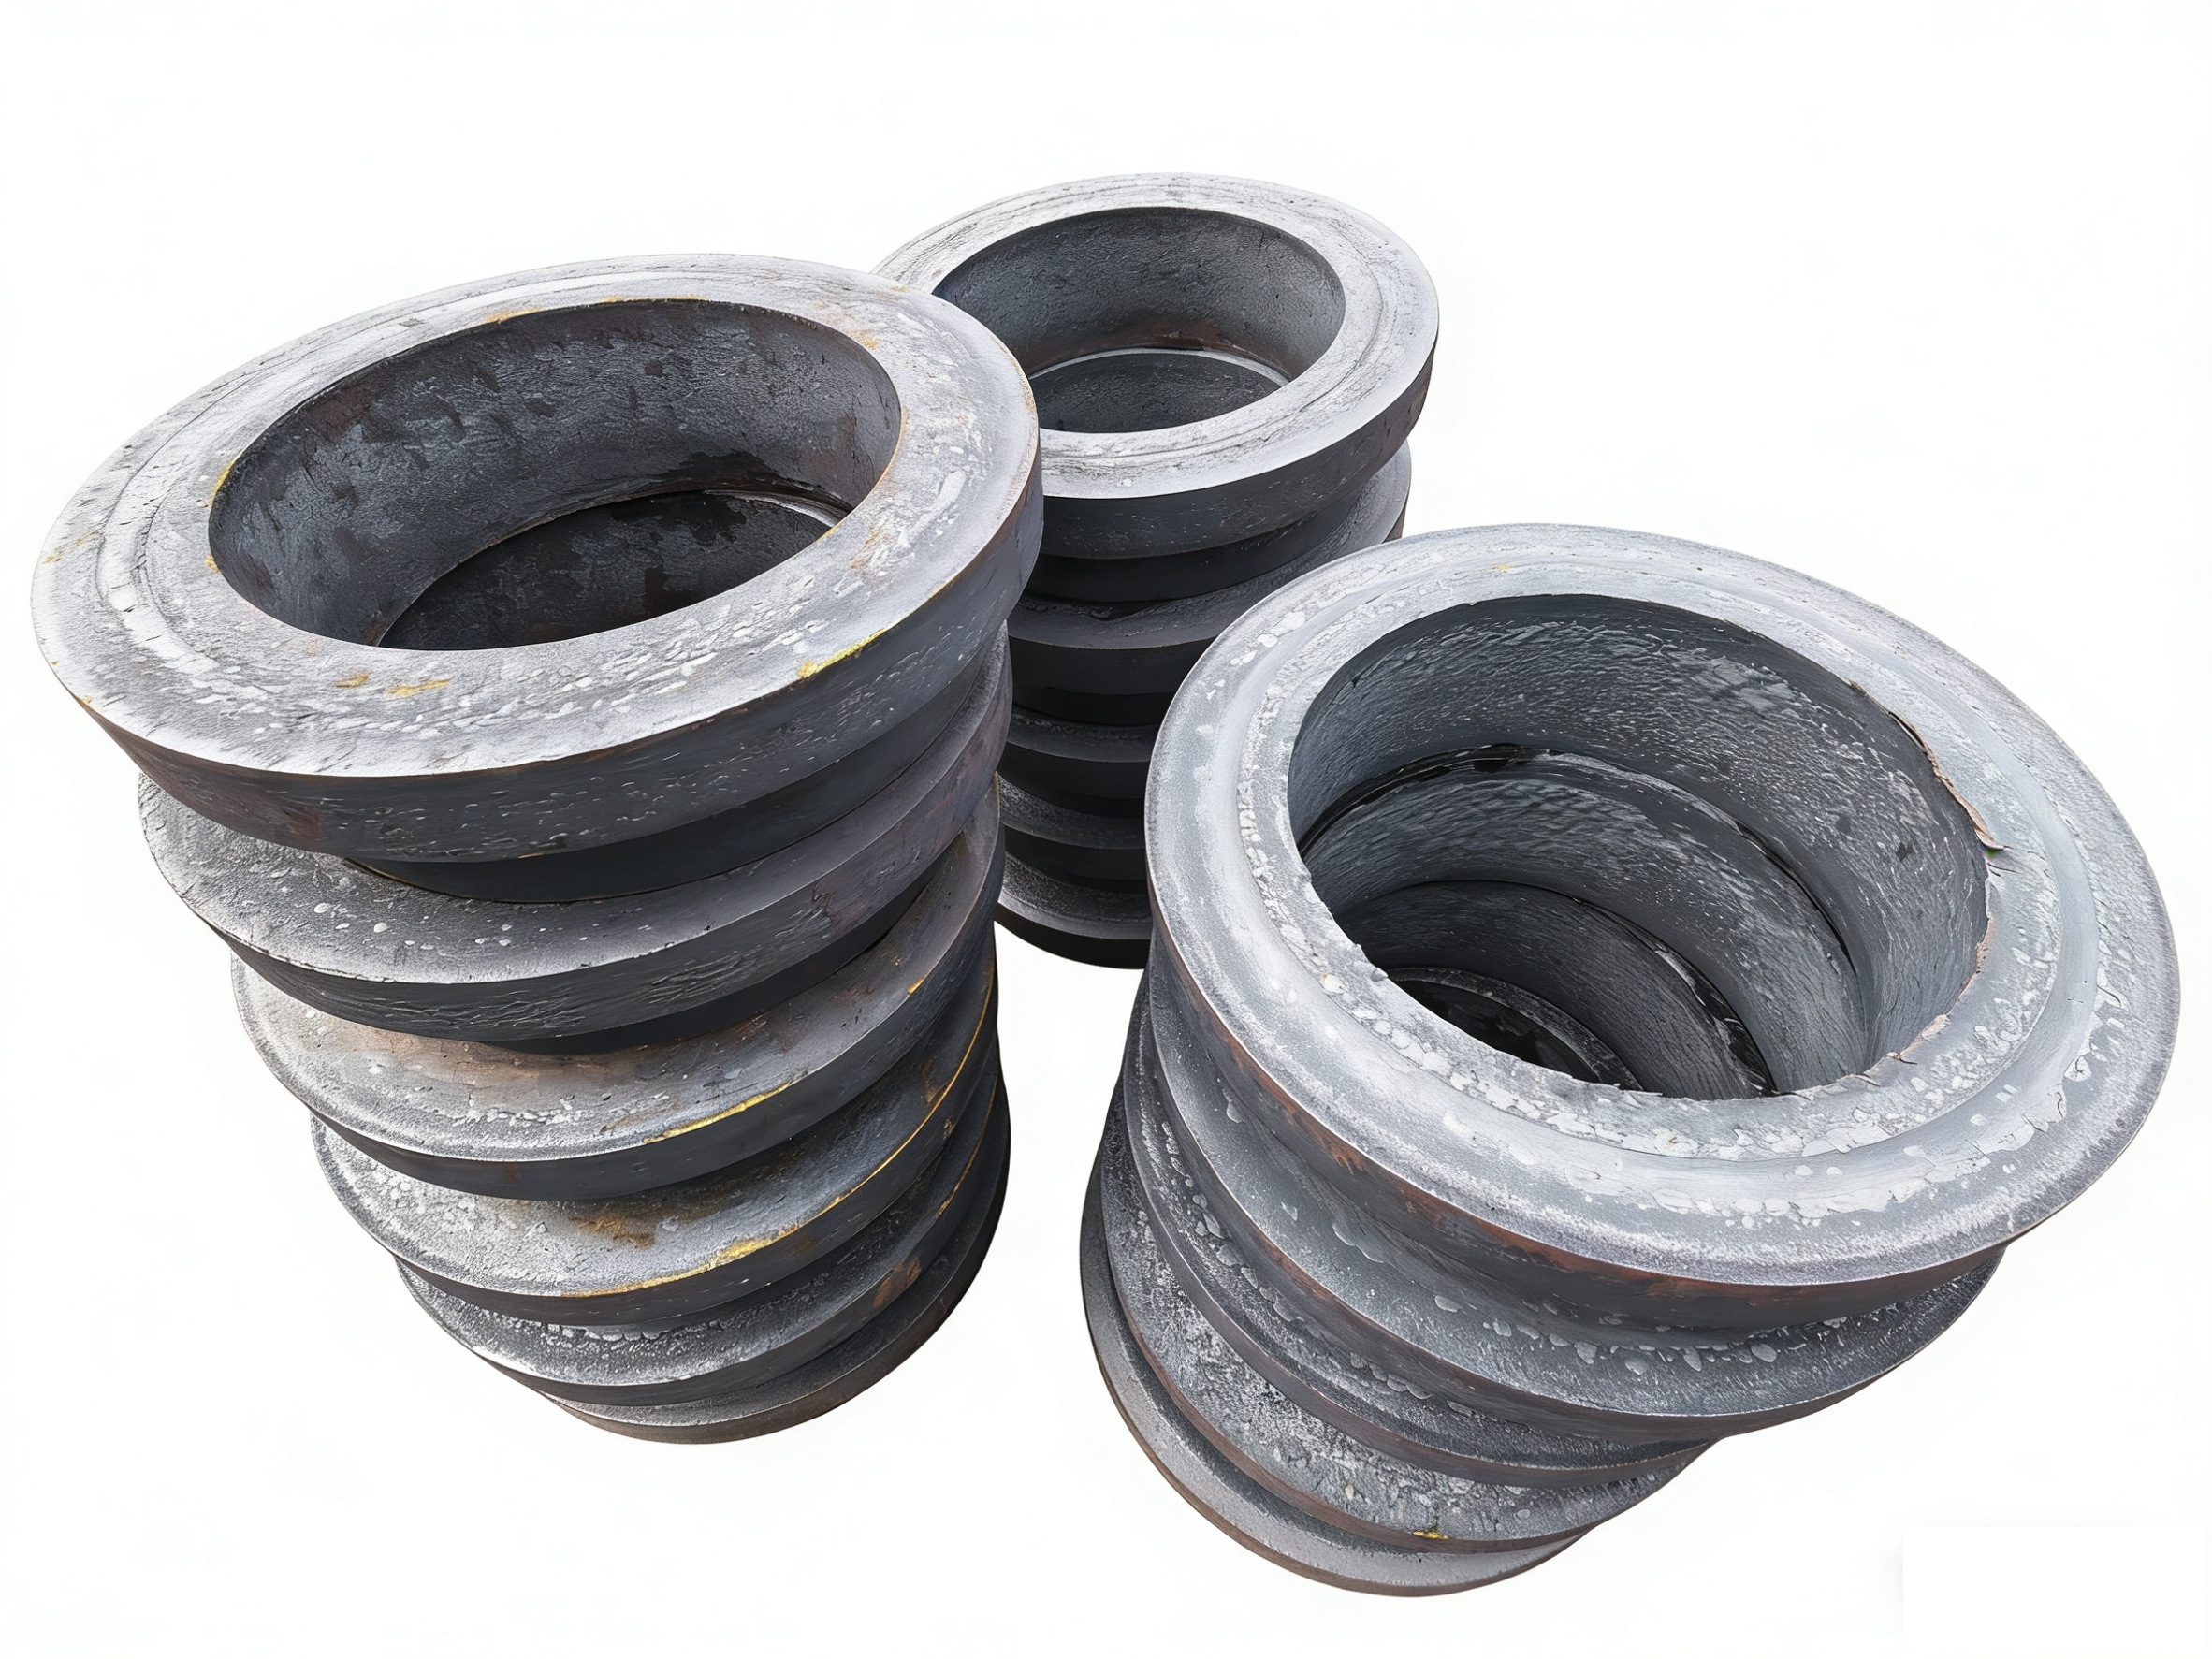
Локализованные сжимающие силы, приложенные за счет теплового и механического давления, пластически деформируют металл и перестраивают зеренную структуру во время деформации. Когда необработанная заготовка нагревается и забивается в матрицу, внутренняя кристаллическая структура растягивается и изгибается. Этот непрерывный поток зерна идеально соответствует внешним контурам детали. Чрезвычайное давление эффективно заваривает любые микроскопические внутренние пустоты, устраняя пористость.
Высококачественные кованые детали основаны на этой именно металлургической трансформации для достижения максимальной плотности и структурной целостности. Этот процесс физически меняет поведение металла. Мы используем массивные гидравлические прессы или падающие молотки, чтобы загнать нагретую сталь в закрытую матрицу. Металлу некуда деваться, кроме как принять точную форму полости, забирая с собой свою зернистую структуру.
Обработка детали из цельной заготовки по своей природе более слабая, чем ковка. Когда вы обрабатываете деталь, режущие инструменты прорезают естественную зернистую структуру металла. В результате кончики зерен остаются на поверхности, создавая естественные точки концентрации напряжений, где могут возникнуть трещины. Ковка изгибает и сохраняет структуру зерен, обволакивая ею углы и контуры. Эта непрерывная структурная текучесть обеспечивает беспрецедентную устойчивость к ударам и усталости.
Нагрев заготовки: необработанная сталь нагревается до температуры пластической деформации, обычно выше 1200 градусов Цельсия для стальных сплавов.
Предварительное формование: заготовке придается грубая форма для правильного распределения массы перед подачей в финальную матрицу.
Сжатие в закрытой матрице: металл нагнетается в полость окончательной матрицы, выравнивая поток зерна с геометрией детали.
Обрезка: лишний металл (заусенец), выдавленный из штампа, обрезается.
Термическая обработка: деталь подвергается нормализации, закалке и отпуску для сохранения желаемых механических свойств.
Литье предполагает заливку расплавленного металла в форму и его затвердевание. По мере охлаждения жидкого металла кристаллы образуются и растут хаотично, пока вся деталь не станет твердой. Такая случайная ориентация зерен обеспечивает равномерную базовую прочность по всей детали. Поскольку зерна не ориентированы в каком-либо определенном направлении, материал проявляет изотропные свойства. Он обеспечивает одинаковую механическую прочность независимо от направления приложения силы.
Хотя эта однородность полезна для некоторых статических применений, ей не хватает оптимизированной способности выдерживать направленную нагрузку, необходимой для условий экстремальных напряжений. Процесс литья несет в себе присущие металлургические риски. Когда расплавленный металл остывает, он сжимается. Этот процесс охлаждения может привести к образованию полостей микроусадки внутри детали. Кроме того, газы, попавшие в расплавленный металл, могут образовывать газовую пористость, оставляя микроскопические пузырьки внутри твердой структуры.
Включения из материала формы или примеси в расплаве также могут повредить металлическую матрицу. Эти внутренние дефекты действуют как концентраторы напряжений, значительно снижая общую прочность на растяжение и предел текучести отлитого компонента. Если нагрузка ударит по отлитой детали прямо там, где находится микроскопический пузырь газа, деталь сломается.
Микроусадка: крошечные пустоты, образующиеся, когда жидкий металл сжимается во время охлаждения, ослабляя внутреннюю структуру.
Газовая пористость: захваченные пузырьки водорода или азота, которые не успевают выйти до затвердевания металла.
Включения песка: кусочки песчаной формы, которые откалываются и застревают в готовой металлической детали.
Горячие разрывы: трещины, которые образуются на этапе охлаждения из-за неравномерного теплового сжатия в сложной геометрии.
Металлургические данные неизменно доказывают, почему кованые детали превосходят отливки по пределу прочности на разрыв. Контрольные испытания промышленного оборудования демонстрируют преимущество кованых деталей в прочности на растяжение на 26% по сравнению с их литыми аналогами. Отсутствие внутренних пустот и мелкозернистая структура позволяют металлу выдерживать значительно более высокие усилия растяжения до разрушения. Этот измеримый разрыв в производительности диктует выбор материалов в тяжелой промышленности, где отказ невозможен.
Продление срока службы от усталости еще более выражено. Кованые детали, работающие в условиях непрерывных циклов высокого давления, демонстрируют до 37% более высокую усталостную прочность. Такие компоненты, как изготовленные на заказ поковки гидравлических цилиндров, ежедневно выдерживают тысячи циклов повышения давления. Непрерывный поток зерна предотвращает образование микротрещин при постоянной циклической нагрузке. Литые детали с их хаотичной ориентацией зерен и потенциальной микропористостью гораздо быстрее поддаются усталости при одинаковых условиях эксплуатации.
Мы проверяем эти пределы в полевых условиях. Литая крышка гидроцилиндра может прослужить 5000 часов на карьерном экскаваторе, прежде чем вокруг отверстий для болтов появятся микротрещины. Кованый колпачок, изготовленный по тому же принципу, легко прослужит более 15 000 часов. Данные идеально соответствуют физической реальности рабочей площадки.
Оптимизированная структура зерен и отсутствие внутренних пустот в поковках позволяют инженерам проектировать более легкие и тонкие детали. Поскольку металл по своей природе прочнее и плотнее, для достижения необходимой несущей способности требуется меньше материала. Инженеры могут уменьшить площадь поперечного сечения детали, не жертвуя при этом безопасностью и производительностью. Эта оптимизация напрямую влияет на общую эффективность механической системы.
Снижение веса создает каскадные преимущества во многих отраслях. В аэрокосмической отрасли более легкие компоненты напрямую приводят к экономии топлива и увеличению полезной нагрузки. В автомобильном и тяжелом машиностроении снижение неподрессоренной массы улучшает управляемость, уменьшает износ окружающих компонентов и снижает потребление энергии. Максимизация соотношения прочности и веса за счет ковки обеспечивает повышение эксплуатационной эффективности на протяжении всего срока службы оборудования.
Тип компонента | Литой вес (кг) | Кованый вес (кг) | Снижение веса |
|---|---|---|---|
Поворотный кулак для тяжелых условий эксплуатации | 45.2 | 36.5 | 19,2% |
Промышленный коленчатый вал | 120.0 | 98.5 | 17,9% |
Рычаг управления подвеской | 18.5 | 14.2 | 23,2% |
Корпус трубопроводного клапана | 85.0 | 71.0 | 16,4% |
Приложения, требующие максимальной надежности при ударах, сильном износе и направленных нагрузках, требуют кованых компонентов. Когда деталь служит критически важным несущим звеном в механической системе, непрерывный поток зерна поковки обеспечивает необходимый запас прочности. Среда с высокими нагрузками просто не терпит внутренних противоречий, присущих литым материалам. Вы выбираете ковку, когда на кону стоит безопасность человека или массовые простои в работе.
Случаи использования, требующие высокой структурной целостности и жестких допусков, в значительной степени зависят от передовых методов ковки. Например, высокопрочные бесшовные поковки катаных колец строго предназначены для подшипников ветряных турбин и компонентов авиационных двигателей. Эти детали подвергаются экстремальным радиальным и осевым нагрузкам. Процесс бесшовной прокатной ковки обеспечивает идеально круговой поток зерен, обеспечивая точную направленную прочность, необходимую для предотвращения катастрофического разрушения под действием огромных вращательных сил.
Другие распространенные области применения ковки включают заготовки шестерен, шатуны, подъемные крюки и фитинги высокого давления. Любому компоненту, который выдерживает удары, скручивается под нагрузкой или выдерживает экстремальное давление, необходима плотность, которую может обеспечить только ковочный пресс.
Литье остается оптимальным выбором для компонентов, требующих очень сложных внутренних полостей. Блоки двигателей, сложные корпуса клапанов и корпуса насосов имеют внутренние рубашки охлаждения и каналы для жидкости, штамповать которые невозможно или слишком затратно. Литье в песчаные формы и литье по выплавляемым моделям превосходно позволяют создавать сложную внутреннюю геометрию за один производственный этап. Вы просто не сможете выковать полую извилистую трубку внутри цельного стального блока.
Исключительно большие или массивные компоненты часто требуют отливки. Когда тоннаж детали превышает пределы имеющихся ковочных прессов, единственным жизнеспособным методом производства является литье. Массивные судовые гребные винты, основания промышленных машин и крупные архитектурные узлы используют литье. В этих случаях чистая масса компонента компенсирует более низкую базовую прочность, а равномерная разнонаправленная прочность литого металла достаточна для условий эксплуатации.
Сравнение первоначальных капитальных затрат на ковочные штампы и модели литья показывает различные экономические характеристики. Для ковки требуются прецизионные штампы из закаленной стали, способные выдерживать огромные термические и механические удары. Эти штампы представляют собой значительные первоначальные инвестиции. Литые модели, обычно изготавливаемые из дерева, пластика или более мягких металлов, существенно дешевле в производстве. Для мелкосерийного производства или быстрого прототипирования литье обеспечивает более низкий барьер входа на рынок.
Расчет точки безубыточности определяет экономическую целесообразность ковки. По мере увеличения объемов производства высокая первоначальная стоимость ковочных штампов амортизируется в тысячах деталей. Штампы для ковки обладают длительным сроком службы, позволяя производить детали высокой прочности с минимальной деградацией. При больших объемах себестоимость единицы поковки значительно снижается, что делает ее весьма конкурентоспособной по сравнению с литьем, особенно с учетом снижения потребности во вторичной обработке.
Современная ковка в закрытых штампах обеспечивает впечатляющие возможности получения почти чистой формы. В результате этого процесса металл получается очень близким к его окончательным требуемым размерам. Такая точность резко снижает количество сырья, необходимого на одну деталь. Меньшее количество материалов напрямую приводит к снижению потребления сырья и уменьшению воздействия на окружающую среду. Вы покупаете меньше стали и выбрасываете меньше стали.
Сравнение затрат на вторичную обработку подчеркивает еще одно преимущество ковки, близкой к заданной форме. Отливки часто требуют обширной механической обработки для достижения окончательных допусков и гладкой поверхности. Эта вторичная обработка требует времени, ускоряет износ инструмента и приводит к образованию значительного количества металлического лома. Кованые детали требуют минимальной чистовой обработки. Сокращение машинного времени, увеличение срока службы режущего инструмента и снижение процента брака сильно влияют на общую экономику производства.
Производственный процесс | Зернистая структура | Направленная сила | Риск пористости | Лучший вариант использования приложения |
|---|---|---|---|---|
Ковка в закрытых штампах | Непрерывный, выровненный по контурам | Исключительно высокий | Практически ноль | Ударопрочные компоненты с циклическими нагрузками (коленчатые валы, вилки) |
Литье в песок | Случайный, изотропный | Равномерный, но более низкий | Высокая (требуется неразрушающий контроль) | Сложная внутренняя геометрия (блоки двигателей, корпуса клапанов) |
Обработка заготовки | Прямая, прерванная разрезами | Умеренный | Ноль | Прототипы небольшого объема, простые формы с широкими возможностями индивидуального заказа. |
Снижение рисков внутренних дефектов в отливках требует строгого соблюдения протоколов неразрушающего контроля. Поскольку литье по своей сути сопряжено с риском микроусадки и газовой пористости, производители должны проверять внутреннюю прочность. Обязательны рентгеновский (радиографический контроль) и ультразвуковой контроль, проникающий в металл для выявления скрытых пустот. Эти протоколы испытаний увеличивают время и усилия в процессе литья, но абсолютно необходимы для применений, где важна безопасность. Если вы пропустите рентген на литом крюке крана, вы рискуете жизнью.
Форгинг несет в себе собственный набор рисков реализации, которые требуют тщательного смягчения. Неправильная термическая обработка или неправильная конструкция штампа могут привести к нарушениям текучести, нахлестам или термическому растрескиванию. Если металл охлаждается слишком быстро в процессе ковки, внутренние напряжения могут привести к разрушению детали. Производители снижают эти риски за счет точного контроля температуры, автоматизированной работы пресса и тщательного обслуживания штампов. Магнитопорошковый контроль (MPI) и дефектоскопия (PT) обычно используются для проверки целостности поверхности готовых поковок.
Ультразвуковой контроль (UT): для обнаружения внутренних дефектов используются высокочастотные звуковые волны. Стандарт для толстых поковок.
Радиографическое тестирование (RT): компонент подвергается рентгеновскому излучению для обнаружения внутренней пористости. Обязательно для отливок с высокими напряжениями.
Магнитопорошковый контроль (MPI): обнаруживает поверхностные и приповерхностные трещины в ферромагнитных материалах.
Тестирование на проникновение жидкости (PT): используются цветные красители для выявления микроскопических дефектов поверхности.
Оценка возможностей поставщика является важным шагом в процессе закупок. Оценка металлургического партнера требует проверки его способности обеспечивать строгий контроль температуры, техническое обслуживание штампов и отслеживание материалов. Поставщик поковок должен продемонстрировать постоянный металлургический опыт. Изменения времени нагрева или мощности пресса напрямую влияют на механические свойства конечной детали. Команды по закупкам должны убедиться, что поставщик имеет необходимые отраслевые сертификаты и имеет надежные собственные испытательные мощности.
Управление сроками выполнения требует понимания реалий нестандартных инструментов. Создание индивидуальных ковочных штампов из закаленной стали занимает значительно больше времени, чем изготовление моделей для быстрого литья в песчаные формы. Инженерные группы должны учитывать эти увеличенные сроки выполнения работ в своих графиках проектов. В то время как литье позволяет быстрее создавать первоначальные прототипы, ковка обеспечивает превосходную долгосрочную масштабируемость и стабильность после того, как штампы начнут работать. Вы обмениваете авансовое время на долгосрочную надежность.
Проконсультируйтесь с инженером-металлургом, чтобы провести анализ методом конечных элементов (FEA) для вашей конкретной конструкции компонента.
Определите точные направленные нагрузки и циклы усталости, которые ваш компонент выдержит в полевых условиях.
Прежде чем переходить к полномасштабному производству, запросите отчет о запуске прототипа или отчеты об испытаниях материалов для проверки механических свойств.
Проверьте возможности неразрушающего контроля (NDT) выбранного вами партнера-производителя и сертификаты контроля качества.
Ответ: Да, с точки зрения прочности на растяжение и усталости. Ковка устраняет внутренние пустоты и выравнивает зеренную структуру по контурам детали, в результате чего деталь становится более плотной и прочной. Отливки имеют случайную зернистую структуру и склонны к внутренней пористости, что делает их обычно более слабыми при высоких нагрузках.
Ответ: Направленный поток зерен выравнивает внутреннюю кристаллическую структуру металла с внешней формой детали. Такое выравнивание действует как текстура древесины, обеспечивая максимальную устойчивость к ударам, сдвигу и скручивающим силам именно там, где компонент нуждается в этом больше всего.
Ответ: Нет. Хотя современные методы литья и специальные сплавы позволяют производить очень прочные детали, они не могут сравниться с предельным пределом прочности на разрыв кованого эквивалента. Присущая отливкам хаотическая ориентация зерен и риск микропористости не позволяют им достичь уровня прочности при ковке.
О: Обработка заготовки слабее ковки. Механическая обработка прорезает естественную зернистую структуру металла, создавая открытые концы зерен и точки концентрации напряжений. Ковка изгибает и сохраняет поток зерен по контурам детали, сохраняя структурную целостность.
Ответ: Ковка требует больших первоначальных вложений в инструмент для штампов из закаленной стали, что делает ее менее подходящей для небольших объемов. Литые модели дешевле и быстрее производить. Однако при больших масштабах производства ковочные штампы служат дольше и сокращают потребности в вторичной обработке.
Ответ: Эти компоненты выдерживают экстремальные циклические нагрузки, значительные скручивающие нагрузки и удары высокого давления. Ковка обеспечивает непрерывный поток зерна и превосходную усталостную устойчивость, необходимую для предотвращения катастрофического разрушения в этих тяжелых, повторяющихся условиях эксплуатации.
Ответ: Инженеры используют разрушающие испытания, такие как растягивание деталей до отказа для измерения предельной прочности на разрыв, и неразрушающий контроль (NDT). Методы неразрушающего контроля включают ультразвуковой контроль, рентгеновский контроль и магнитно-порошковый контроль для обнаружения внутренних пустот в отливках и поверхностных трещин в поковках.


