
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-12 Происхождение:Работает


Крупносерийное производство автомобилей требует жесткого баланса между быстрым циклом, строгими целями по снижению веса и бескомпромиссной структурной целостностью. Непонимание физических ограничений, металлургической химии и тепловой динамики процесса литья под давлением приводит к дорогостоящим изменениям конструкции, преждевременному выходу из строя оснастки, неприемлемой степени пористости и задержке запуска производства. Выходя за рамки базовых определений, это руководство описывает точную механику автомобильного литья под давлением . Мы изучаем реалии поведения материалов в условиях экстремального давления и технические критерии, необходимые для оценки партнеров-производителей. Вы узнаете, как снизить производственные риски, справиться с термической усталостью штампов из закаленной стали и указать правильные вторичные операции для обеспечения жестких допусков. Понимая эти основные механические ограничения, команды инженеров могут разрабатывать компоненты, которые выдерживают цикл впрыска и надежно работают в полевых условиях.
Литье под давлением в автомобильной промышленности основано на впрыскивании расплавленных сплавов при экстремальных давлениях (10–175 МПа) для достижения быстрого затвердевания, что делает его пригодным только для крупносерийного производства, где затраты на оснастку могут быть амортизированы.
Выбор материала и химия расплава диктуют ограничения процесса; Алюминий обеспечивает наилучшее соотношение прочности и веса для конструктивных компонентов, а цинк обеспечивает превосходные тонкостенные свойства и долговечность инструмента.
Достижение жестких допусков часто требует вторичных операций; Оценка поставщика требует оценки его интегрированной обработки с ЧПУ, автоматизированных литейных ячеек и возможностей проверки качества (КИМ, рентген).
Пористость является неотъемлемым риском при литье под высоким давлением (HPDC); Для успешных закупок требуется проверка возможностей поставщика в области вакуумного литья, опыта проектирования литников и мощности оборудования.
Чтобы оценить способность поставщика производить изделия сложной геометрии, инженерные группы должны понимать физические ограничения. Циклы впрыска под высоким давлением диктуют особые требования к оборудованию. Взаимодействие между расплавленным металлом и матрицами из закаленной стали определяет конечный успех производственного цикла. Вы не можете спроектировать деталь, не зная, как машина физически вдавливает металл в полость.
Процессы с холодной и горячей камерой предназначены для совершенно разных автомобильных применений. Алюминий требует использования систем с холодной камерой из-за его высокой температуры плавления. Перед впрыском расплавленный металл разливается в рукав для холодной дроби. Цинк прекрасно работает в машинах с горячей камерой, где механизм впрыска погружен непосредственно в расплав. Скорость выстрела и давление заполняют сложные полости формы до того, как произойдет преждевременное затвердевание металла. Плунжер должен мгновенно ускориться, чтобы протолкнуть металл через литниковую систему.
Цикл впрыска разбивается на три отдельные фазы. Во-первых, на этапе медленного впрыска металл проталкивается мимо заливочного отверстия, чтобы предотвратить захват воздуха. Во-вторых, на этапе быстрого выстрела металл врезается в полость со скоростью, превышающей 40 метров в секунду. Наконец, на этапе интенсификации применяется мощное давление, сжимающее затвердевающий металл, создавая усадочные пустоты. Расчеты времени цикла напрямую влияют на масштабируемость производства. Более быстрые циклы уменьшают тепловую нагрузку на поверхность матрицы. Автоматизированная разливка и экстракция становятся необходимыми для поддержания постоянной скорости цикла. Изменения времени цикла нарушают тепловое равновесие формы, что приводит к смещению размеров.
Фаза впрыска | Скорость плунжера | Основная функция | Риск при неправильной настройке |
|---|---|---|---|
Медленный выстрел (Фаза 1) | 0,1–0,5 м/с | Переместите металл мимо отверстия для заливки, соберите расплав | Сильное попадание воздуха в гильзу дроби. |
Быстрый выстрел (Фаза 2) | 2,0–8,0 м/с | Заполните полость до того, как металл замерзнет. | Холодное закрытие, неполное заполнение, следы потока |
Интенсификация (Фаза 3) | Статический (высокое давление) | Сжимайте металл для обеспечения усадки | Внутренняя усадочная пористость, слабая структура |
Соответствие размера детали и выступающей площади мощности пресса обеспечивает правильную отливку. Маленькие кронштейны эффективно работают на 400-тонных машинах. Массивные узлы конструкции требуют 6000-тонных гигапрессов. Проекционная площадь отливки определяет необходимую силу зажима. Недостаточная сила фиксации приводит к отделению матрицы на этапе интенсификации. Этот физический сбой вызывает чрезмерную засветку вдоль линии разъема. Это также приводит к серьезным неточностям размеров и браку деталей.
Инженеры рассчитывают давление впрыска, умноженное на проектируемую площадь, чтобы определить минимальный тоннаж. Коэффициенты безопасности добавляются для учета скачков давления. Использование пресс-формы на станке меньшего размера гарантирует преждевременный износ инструмента и постоянные проблемы с качеством. Вы должны убедиться, что ваш партнер-производитель располагает точным машинным весом, необходимым для вашего конкретного компонента.
Тоннаж машины | Типичное автомобильное применение | Максимальная проецируемая площадь (прибл.) |
|---|---|---|
400 - 600 тонн | Кронштейны датчиков, малые корпуса насосов | 100–150 кв. дюймов |
800 - 1200 тонн | Крышки коробки передач, масляные поддоны | 200–300 кв. дюймов |
1600 - 2500 тонн | Блоки двигателя, картеры трансмиссии | 400–600 кв. дюймов |
4000+ Тонн (Гига-пресс) | Задние конструкции днища, аккумуляторные отсеки | 1000+ кв. дюймов |
Системы контроля температуры штампа поддерживают стабильность размеров. Линии подачи воды и масла регулируют скорость охлаждения по всей форме. Правильный температурный контроль предотвращает появление локальных горячих точек, которые вызывают усадочные пустоты. Качество и химический состав расплава требуют строгого контроля на литейном производстве. Предварительная дегазация удаляет растворенный водород из жидкого алюминия. Флюсование и удаление окалины предотвращают появление оксидных включений в окончательной отливке.
Матрицы из закаленной стали H13 со временем испытывают сильную термическую усталость. Этот постоянный нагрев и охлаждение вызывает перегрев поверхности полости. При термопроверке на отлитой детали остаются выступающие вены. Понимание этого механизма износа требует проведения профилактического технического обслуживания и замены пластин. Если поставщик игнорирует регулирование температурного режима, штамп преждевременно выйдет из строя, что приведет к остановке вашей производственной линии.
Выбор правильного сплава предполагает строгий компромисс. Вы балансируете механические свойства, литейные качества, размер детали и долговечность инструмента. Выбранный металл определяет необходимый тип станка и этапы последующей обработки. Вы не можете заставить высокопрочный сплав придать тонкостенную геометрию, не ожидая серьезных производственных дефектов.
Алюминий доминирует в автомобильном секторе блоков двигателей и узлов конструкции. Он обеспечивает исключительное соотношение прочности и веса и естественную устойчивость к коррозии. A380 служит отраслевым стандартом для общих автомобильных компонентов. Он обеспечивает превосходную литейность и герметичность под давлением. A356 обеспечивает более высокую пластичность критически важных деталей подвески и шасси. Однако алюминий имеет высокую температуру плавления. Эта характеристика вызывает агрессивный износ инструментов по сравнению с более мягкими металлами.
Если антиадгезивы не справляются, расплавленный алюминий фактически припаивается к поверхности стальной матрицы. Частое обслуживание штампов становится обязательным при использовании крупносерийных алюминиевых компонентов. Инженеры должны проектировать детали с одинаковой толщиной стенок, чтобы предотвратить неравномерную скорость охлаждения. Толстые секции алюминиевой отливки неизбежно будут вытягивать расплавленный металл из более тонких секций, создавая внутренние пустоты.
Магний стимулирует инициативы по экстремальному снижению веса в автомобильной промышленности. Производители используют его для рулевых колес, каркасов сидений и корпусов раздаточной коробки. Литье магния требует специальных протоколов безопасности из-за серьезного риска воспламенения. Защитные газы, такие как гексафторид серы, предотвращают окисление расплавленного магния. Магний течет исключительно хорошо, что позволяет получить более тонкие стенки, чем у алюминия.
Цинк обеспечивает превосходную литейность сложных тонкостенных деталей малого и среднего размера. Это оказывает минимальное влияние на износ матрицы, позволяя инструментам выдерживать более миллиона выстрелов. Инженеры должны найти баланс между точностью цинка и его более высокой плотностью. Цинковые детали весят значительно больше, чем идентичные алюминиевые детали. Это снижение веса ограничивает использование цинка в более мелких функциональных компонентах, таких как корпуса замков и кронштейны датчиков.
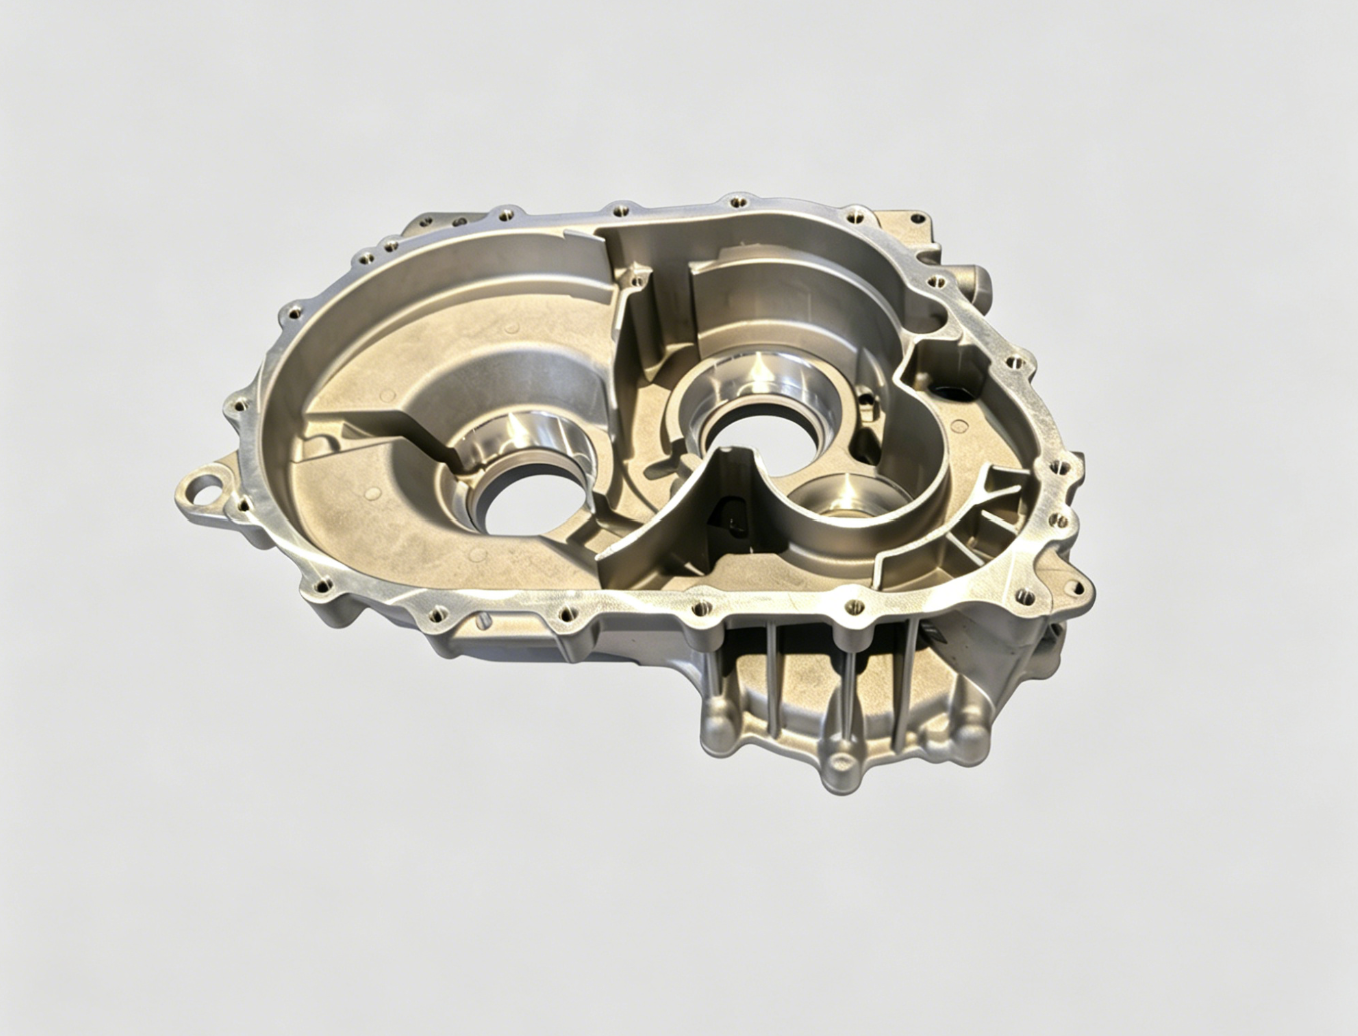
Необработанные отливки редко сразу соответствуют окончательным допускам сборки автомобилей. Они требуют вторичной отделки, точной механической обработки и контролируемой последующей обработки. Процесс литья обеспечивает форму, близкую к чистой, а механическая обработка обеспечивает окончательные точные размеры. Если полагаться исключительно на допуски литья для критических сопрягаемых поверхностей, это приведет к сбоям в сборке.
Вторичные операции позволяют достичь микродопусков, необходимых для выравнивания шестерен трансмиссии. Отверстия подшипников требуют точной соосности и строгой перпендикулярности. Производство отливок корпуса трансмиссии, обработанных на станке с ЧПУ, требует сложной оснастки. Поставщики должны индексировать сложные отливки, не вызывая деформации под напряжением. Приспособления для надгробий на горизонтальных обрабатывающих центрах обрабатывают несколько корпусов одновременно. Структурная целостность должна оставаться неповрежденной во время удаления тяжелых материалов.
Настройка обработки этих корпусов следует строгой последовательности для сохранения исходных данных:
Установите основную опорную точку, фрезеровав плоскость основной монтажной поверхности.
Просверлите и рассверлите отверстия для установочных штифтов, чтобы закрепить отливку для последующих операций.
Черновая расточка коренных шеек подшипников для удаления литой корки и снятия внутреннего напряжения.
Выполняйте операции чистового растачивания с использованием инструмента из поликристаллического алмаза (PCD) для достижения строгой концентричности.
Нарежьте всю монтажную резьбу метчиками, чтобы предотвратить попадание стружки внутрь корпуса.
Траектории инструмента оптимизированы для предотвращения вибрации на тонкостенных секциях. Переход от необработанного литья к готовому корпусу требует плавной интеграции литейного и механического цехов.
К компонентам, работающим с жидкостями, предъявляются строгие требования по герметичности. Технологичность (DFM) предотвращает пути утечек и внутренние пустоты. Эффективное литье под давлением корпуса масляного насоса автомобильного двигателя позволяет избежать перепадов давления. Инженеры оптимизируют толщину стенок и литников, чтобы обеспечить поток твердого материала по всему корпусу. Полость геротора требует исключительной плоскостности и чистоты поверхности.
Любая пористость в местах уплотнения приводит к немедленной утечке жидкости. Литье в вакууме часто оказывается необходимым для удаления газа, захваченного в этих толстостенных секциях. Пропитка после литья герметизирует микропоры перед окончательной сборкой. Во время пропитки корпуса помещаются в вакуумную камеру, а в микроскопические поры затягивается специализированная смола. Смола затвердевает, делая отливку полностью герметичной.
Качество поверхности матрицы напрямую влияет на конечный продукт. Автоматизированное распыление разделительного состава и контролируемая скорость впрыска сводят к минимуму дефекты поверхности. Эти элементы управления предотвращают холодные закрытия, следы текучести и вздутия. Производство прецизионных автомобильных отливок с гладкой поверхностью требует особых условий постобработки. Дробеструйная очистка удаляет незначительные засветы и создает однородную матовую текстуру.
Виброшлифовка сглаживает острые края и подготавливает поверхность к нанесению покрытия. Подготовка покрытия соответствует косметическим требованиям без изменения критических размеров. Методы маскировки защищают обработанные уплотнительные поверхности во время абразивно-струйной обработки. Окончательная шероховатость поверхности (Ra) определяет успех последующих прокладок и уплотнений. Если поверхность слишком шероховатая, прокладки не смогут обеспечить герметичность. Если он слишком гладкий, некоторые клеи могут не склеиться должным образом.
Важно различать литейный цех и партнер автомобильного уровня. Вам нужен производитель, способный обеспечить повторяемую точность. Правильный поставщик объединяет передовые технологии со строгими системами контроля качества. Вы должны провести аудит их предприятия, чтобы проверить их технические заявления.
Литье под высоким давлением с нулевой пористостью — миф. Основное внимание по-прежнему уделяется контролируемой, некритической пористости. Стандартный HPDC удерживает воздух внутри полости во время фазы высокоскоростного впрыска. При литье под вакуумом воздух из полости удаляется всего за миллисекунды перед инжекцией. Этот процесс резко снижает газовую пористость в деталях конструкции. Это также обеспечивает необходимую термообработку после отливки.
Без вакуумной системы захваченный газ расширяется во время термообработки, вызывая вздутия на поверхности. Вакуумные блоки и охлаждающие вентиляционные отверстия необходимо тщательно обслуживать, чтобы обеспечить надлежащую эвакуацию воздуха при каждом выстреле. Вакуумный процесс следует точной последовательности:
Матрица закрывается и фиксируется при полной нагрузке машины.
Вакуумный клапан открывается, вытягивая воздух из полости и стреляной гильзы.
Поршень продвигается вперед, выталкивая расплавленный металл в вакуумированную форму.
Охлаждающее отверстие мгновенно замораживает металл, предотвращая его попадание в вакуумный насос.
Деталь затвердевает под высоким давлением интенсификации.
Робототехника управляет большими объемами автомобильных перевозок. Они обеспечивают равномерную разливку, смазку матрицы и извлечение детали. Автоматизация значительно снижает разницу во времени цикла. Это сводит к минимуму человеческие ошибки при управлении температурным режимом и поддерживает стабильные производственные ритмы. Инструмент на конце рычага (EOAT) бережно удаляет горячую отливку, не вызывая деформации.
Автоматизированные обрезные прессы срезают направляющие и сливают воду сразу после извлечения. Этот непрерывный поток предотвращает появление узких мест в литейном цехе. Полностью автоматизированная ячейка гарантирует, что впрыска номер 10 000 соответствует точному тепловому профилю впрыска номер 10. Ручные операции вызывают температурные колебания, которые разрушают стабильность размеров.
Штампы из закаленной стали требуют значительных первоначальных капиталовложений. Эти инвестиции амортизируются при пробеге более 100 000 единиц. Оценка программ обслуживания штампов поставщиков обеспечивает долгосрочный успех. Ищите графики профилактического технического обслуживания, квалифицированный ремонт сварных швов и стратегическую замену пластин. Штифты сердечника быстро изнашиваются и требуют частой замены.
Сам штамповый блок должен периодически проходить обработку для снятия напряжений. Правильное управление жизненным циклом предотвращает катастрофический отказ инструмента в середине производства. Наличие специального инструментального цеха на литейном предприятии свидетельствует о стремлении поставщика обеспечить бесперебойное производство. Они должны иметь возможность самостоятельно обрабатывать сменные пластины, чтобы минимизировать время простоя.
Стандарты Североамериканской ассоциации литья под давлением (NADCA) определяют прецизионные допуски. Примените эти стандарты непосредственно к требованиям автомобильного производства. NADCA различает стандартные и прецизионные допуски в зависимости от геометрии детали. Собственные координатно-измерительные машины (КИМ) проверяют точные размеры. Мониторинг процесса в режиме реального времени гарантирует, что каждая партия соответствует строгим автомобильным спецификациям.
Статистический контроль процессов (SPC) отслеживает изменение размеров с течением времени. Эти данные позволяют инженерам корректировать параметры процесса до того, как детали выйдут за пределы допуска. Полагаться на ручные суппорты недостаточно для удовлетворения современных автомобильных требований. Поставщик должен предоставить подробные отчеты CMM, отображающие критические данные вашего компонента.
Общие виды отказов существуют при литье под давлением автомобилей. Вы должны разработать их на этапе DFM. Реактивное решение проблем в литейном цеху приводит к потере времени и материалов. Предвидите дефекты и спроектируйте инструменты для их предотвращения.
Отделение матрицы под давлением вызывает вспышку. Ручная обрезка обеспечивает вариативность, а автоматическая обрезка обеспечивает согласованность. Усадка происходит естественным путем, когда расплавленный металл затвердевает и охлаждается. Программное обеспечение для моделирования течения металла, такое как MAGMASOFT, точно прогнозирует течение металла. Инженеры используют эти данные на этапе проектирования. Они оптимизируют литниковые системы и снижают риск коробления перед резкой стали.
Моделирование идентифицирует изолированные тяжелые секции, склонные к образованию усадочных пустот. Добавление линий охлаждения или сжимающих штифтов направлено непосредственно на эти проблемные области. Правильные углы уклона предотвращают прилипание и деформацию деталей во время выброса. Если детали не хватает достаточной вытяжки, выталкивающие штифты пробьют отливку или деформируют ее без возможности восстановления.
Тип дефекта | Визуальный внешний вид | Первопричина | Корректирующие действия |
|---|---|---|---|
Газовая пористость | Гладкие, круглые внутренние пустоты | Воздух застрял во время быстрого выстрела | Осуществить вакуумное литье, отрегулировать вентиляцию |
Усадочная пористость | Зубчатые, неравномерные внутренние пустоты | Изолированные тяжелые секции охлаждаются в последнюю очередь. | Добавьте сжимающие штифты, измените толщину стенок. |
Холодное закрытие | Видимые линии или трещины на поверхности | Металл замерзает до заполнения полости | Увеличьте скорость впрыска, увеличьте температуру матрицы. |
Пайка | Металл прилип к штампу, поверхность детали разорвана | Недостаточная смазка штампа, горячие точки | Отрегулируйте распылительные форсунки, увеличьте водяное охлаждение. |
Критически важные компоненты безопасности требуют рентгеновского контроля и компьютерной томографии. Эти методы обнаруживают скрытые подповерхностные включения и чрезмерную пористость. Установите четкие допустимые пределы качества (AQL) на ранних этапах проекта. Точно определите, какой размер и расположение пористости допустимы. Завершите требования к процессу утверждения производственных деталей (PPAP) перед запуском массового производства.
Сертификаты материалов должны сопровождать каждую партию сплава. Разрушающие испытания, такие как испытания на растяжение, проверяют механические свойства литого металла. Надежная программа обеспечения качества предотвращает попадание дефектных отливок на сборочную линию. Процесс проверки PPAP требует строгого соблюдения документации:
Записи о дизайне и воздушные шары.
Диаграммы технологических процессов, отображающие весь производственный маршрут.
Анализ видов и последствий технологических отказов (PFMEA).
План контроля с подробным описанием частоты и методов проверок.
Анализ измерительной системы (MSA) и исследования Gage R&R.
Первоначальные исследования возможностей процесса (Cpk).
Литье под давлением в автомобильной промышленности остается наиболее эффективным методом крупносерийного производства сложных металлических деталей. Успех требует строгого управления инвестициями в оснастку, химию плавления и процессы DFM. Точная механическая обработка и автоматизированные ячейки превращают необработанный металл в критически важные автомобильные компоненты.
Инициировать комплексную проверку DFM совместно с выбранными партнерами-производителями, используя данные моделирования текучести пресс-формы.
Запросите документально оформленную гарантию срока службы инструмента на основе конкретного выбора сплава и графиков профилактического технического обслуживания.
Убедитесь, что грузоподъемность машины идеально соответствует размеру вашей детали, проектируемой площади и требуемому усилию фиксации.
Определите строгие критерии приемлемости пористости и требования неразрушающего контроля в исходных производственных спецификациях.
Ответ: Срок службы инструмента обычно составляет от 50 000 до 100 000 выстрелов. Это отклонение во многом зависит от сложности детали, конкретного выбранного алюминиевого сплава и строгости программы обслуживания штампа. Агрессивные сплавы изнашивают сталь H13 быстрее, что требует профилактического обслуживания и замены пластин для поддержания точности размеров.
Ответ: При литье под высоким давлением расплавленный металл впрыскивается при экстремальных скоростях и давлениях (10–175 МПа). Это обеспечивает более высокую скорость цикла и возможность гораздо более тонких стенок по сравнению с гравитационным литьем. Хотя затраты на оснастку выше, высокая скорость производства делает его идеальным для крупносерийных автомобильных перевозок.
Ответ: Под тоннажем машины понимается усилие зажима, приложенное для удержания половин матрицы в закрытом состоянии. Достаточная сила фиксации предотвращает отделение матрицы при экстремальных давлениях впрыска. Этот показатель определяет максимальную проецируемую площадь и размер детали, которую конкретная машина может успешно отлить, не создавая чрезмерного заусенца.
Ответ: Стандартные отливки под высоким давлением часто вспучиваются во время термообработки из-за расширения захваченного газа. Для безопасного проведения термообработки Т6 производители должны использовать системы вакуумного литья под давлением. Это удаляет воздух из полости формы перед инжекцией, сводя к минимуму газовую пористость и предотвращая структурное вздутие.
Ответ: Пористость в первую очередь возникает из-за захвата газа при высокоскоростном впрыске металла и плохой дегазации расплава. Усадка во время быстрого процесса затвердевания также создает внутренние пустоты. Правильная конструкция литника, вакуумная поддержка и оптимизированное управление температурным режимом помогают контролировать и минимизировать эти присущие дефекты.
Ответ: Хотя литье под давлением позволяет получить форму, близкую к заданной, критические сопрягаемые поверхности и отверстия подшипников требуют более высокой точности. Производители полагаются на вторичную обработку на станках с ЧПУ для достижения точных микродопусков, необходимых для правильного выравнивания шестерен, структурной целостности и герметичности современных корпусов трансмиссий.
О: Минимальная толщина стенки зависит от сплава и геометрии детали. Из цинковых компонентов можно получить стенки толщиной до 1,0 мм. Алюминиевые конструкционные детали обычно требуют толщины не менее 2,0–3,0 мм, чтобы обеспечить правильную текучесть металла, предотвратить холодные закрытия и сохранить необходимую структурную целостность.


