
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-16 Происхождение:Работает


Фундаментальная структура любого обрабатывающего центра определяет его начальную точность, срок службы и кривую деградации в течение миллионов циклов. Командам инженеров и закупщиков приходится выбирать между литыми и сборными основаниями. Это решение постоянно влияет на контроль вибрации, термическую деформацию, износ инструмента и общие затраты в течение жизненного цикла. Неверный выбор приводит к преждевременной деградации оборудования, ненужным первоначальным капитальным затратам или узким местам в цепочке поставок. Мы оцениваем металлургические свойства, долговременную стабильность размеров, ремонтопригодность и окупаемость инвестиций в течение жизненного цикла литых и сварных конструкций для принятия строгих решений о закупках.
Гашение вибраций. Чугунные конструкции по своей природе поглощают рабочие вибрации почти в десять раз лучше, чем сварные стальные конструкции, что напрямую продлевает срок службы режущих инструментов и подшипников шпинделя.
Термическая стабильность: высокая термическая масса отливок обеспечивает превосходную устойчивость к быстрым колебаниям температуры, сводя к минимуму дрейф объемной точности во время тяжелой непрерывной обработки.
Размерная целостность: хотя сварные конструкции обеспечивают превосходную прочность на разрыв и более быстрое прототипирование, они требуют тщательного снятия термических напряжений, чтобы предотвратить долговременную деформацию — риск, который в значительной степени смягчается монолитной природой состаренных отливок.
Объемная экономика и цепочка поставок. Сварные изделия экономически эффективны для индивидуальных, единичных машин и обеспечивают гибкость локализованной цепочки поставок; отливки доминируют в крупносерийном производстве, где затраты на модели амортизируются, что приводит к снижению себестоимости единицы продукции при масштабировании.
Ремонтопригодность в течение жизненного цикла: сварные конструкции значительно легче подвергаются модификациям и усталостному ремонту после производства по сравнению с чугуном, который, как известно, трудно сваривать в случае возникновения микротрещин.
Смещение показателя с простой структурной выживаемости на срок службы полезной точности меняет то, как мы оцениваем основы машин. Полезный прецизионный срок службы измеряет, как долго оборудование сохраняет жесткие допуски при динамических нагрузках. Машина может физически просуществовать в цехе десятилетиями. Однако если его основа деформируется на несколько микрон, он теряет способность производить аэрокосмические или медицинские компоненты. Мы оцениваем долговечность, основываясь на неизменной объемной точности на протяжении тысяч часов работы.
Станина машины действует как основной поглотитель кинетической энергии. Он поглощает силы резания, вибрации шпинделя и термические нагрузки. Каждый раз, когда твердосплавная концевая фреза затрагивает сырье, она посылает высокочастотные ударные волны через шпиндель прямо в основание. База должна мгновенно рассеять эту энергию. Если этого не сделать, вибрации отражаются обратно в зону резания. Это вызывает вибрацию, плохое качество поверхности и ускоренный износ инструмента. Вы сразу заметите это при обработке твердых сплавов, таких как инконель или титан.
Выявление общих долгосрочных факторов деградации помогает инженерам проектировать более качественные конструкции. Микродеформация выделяется как основной вид отказа. Остаточные напряжения, возникшие в результате производства, со временем постепенно снимаются, смещая станину машины. Усталость, вызванная резонансом, также снижает точность. Постоянная вибрация преждевременно изнашивает линейные направляющие и подшипники шпинделя. Износ подшипников напрямую зависит от того, насколько хорошо основание гасит гармонические частоты во время агрессивной черновой обработки.
Современный ландшафт материалов предлагает машиностроителям несколько вариантов выбора. В отрасли доминируют традиционные металлы, такие как чугун и конструкционная сталь. Новые альтернативные композиты, такие как эпоксидный гранит и минеральное литье, обеспечивают превосходные демпфирующие свойства. Эти композиты обеспечивают невероятное поглощение вибрации для специализированного шлифовального оборудования. Тем не менее, традиционные металлы остаются стандартом благодаря их доказанной структурной целостности, простоте обработки и предсказуемому температурному поведению в различных промышленных условиях.
Режим отказа | Первопричина | Влияние на обработку | Стратегия структурного предотвращения |
|---|---|---|---|
Микродеформация | Неснятые остаточные производственные напряжения | Потеря объемной точности, конусность при длинных разрезах. | Снятие термического напряжения, снятие вибрационного напряжения |
Резонансная усталость | Плохая демпфирующая способность материала. | Преждевременный выход из строя подшипника шпинделя, дребезг | Массивный чугун, заполнение из полимербетона. |
Термический поклон | Неравномерное распределение тепла от СОЖ/резки | Смещение оси Z, несоответствующие размеры детали | Материалы с высокой термической массой, симметричная конструкция кровати. |
Направляющая | Микровибрации на монтажном интерфейсе | Потеря точности позиционирования, люфт | Точная шлифовка вручную, монолитные монтажные площадки |
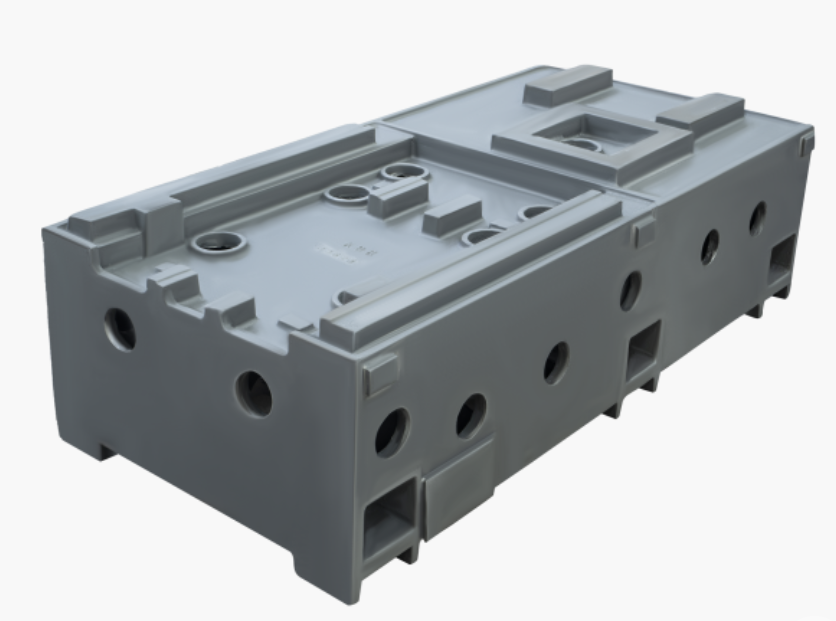
Изучение структуры чешуек графита в сером чугуне показывает, почему он доминирует в точном производстве. Серый чугун содержит микроскопические чешуйки графита, разбросанные по металлической матрице. Эти хлопья действуют как внутренние амортизаторы. Они быстро рассеивают кинетическую энергию за счет внутреннего трения. Это естественное демпфирование предотвращает усиление вибраций. Графит также обеспечивает естественную смазывающую способность. Это облегчает обработку материала во время окончательного прецизионного шлифования монтажных поверхностей направляющих.
Заливка единой непрерывной конструкции устраняет слабые места. Монолитная жесткость определяет литые основы. Механические соединения и зоны термического влияния создают уязвимости в готовых конструкциях. Кастинг полностью позволяет избежать этого. Непрерывная зернистая структура равномерно распределяет нагрузки по всей станине машины. Это предотвращает появление локализованных концентраций напряжений, которые часто приводят к усталостному растрескиванию при тяжелых динамических нагрузках.
Оценка преимуществ прочности на сжатие объясняет историческую зависимость от литых конструкций. Отливки станков превосходно подходят для тяжелого фрезерования и токарных работ. Чугун выдерживает огромные направленные вниз усилия от тяжелых заготовок и агрессивные параметры резки. Хотя его прочность на растяжение ниже, чем у стали, его прочность на сжатие значительно выше. Это делает его идеальной основой для машин, несущих на своих столах многотонные полезные нагрузки.
Признание производственных реалий помогает командам по закупкам эффективно планировать. Отливки создают предварительное трение. Высокие затраты на модели требуют значительного первоначального капитала. Сложная конструкция пресс-формы требует специальных инженерных знаний для управления скоростью охлаждения и предотвращения внутренних пустот. Литейным предприятиям требуется более длительное первоначальное время выполнения заказа. Вы должны внедрить надежное прогнозирование, чтобы управлять этими сроками. Однако, как только шаблон существует, производство последующих единиц становится высокоэффективным и повторяемым.
Конкретная марка чугуна имеет огромное значение. Машиностроители редко используют простой чугун. Они указывают специальные материалы, такие как миханит или высококачественный серый чугун (класс ASTM 40 или 50). Эти особые марки предлагают строго контролируемое соотношение углерода и кремния. Это обеспечивает формирование графитовых хлопьев правильного размера и распределения. Плохо контролируемый химический состав литья приводит к образованию твердых участков (накаливания), которые разрушают режущие инструменты во время окончательной обработки станины.
Сталь обладает высоким модулем упругости и превосходной прочностью на разрыв по сравнению с чугуном. Эти структурные характеристики позволяют инженерам проектировать более тонкие и легкие конструкционные стены. Сварное стальное основание может достичь такой же общей жесткости, как и литое основание, но весит значительно меньше. Такое снижение веса полезно для высокоскоростных портальных машин, где движущаяся масса должна быть сведена к минимуму для достижения высоких скоростей ускорения и скорости быстрого перемещения.
Гибкость проектирования представляет собой самое сильное преимущество сборных оснований. Инженеры могут быстро повторять и изменять сложную геометрию. Вам не нужны дорогие литейные шаблоны. Если во время прототипирования обнаруживается конструктивный недостаток, вы просто разрезаете и повторно свариваете стальные пластины. Постпроизводственная модификация столь же проста. Приварка новых креплений, кронштейнов или кожухов СОЖ к эксплуатируемой машине требует минимальных усилий и стандартного производственного оборудования.
Проблема остаточных напряжений остается самым большим препятствием для сварных конструкций. В процессе сварки возникают локализованные зоны термического влияния (ЗТВ). Когда расплавленная сварочная ванна остывает и сжимается, она притягивается к окружающей холодной стали. Это создает огромные внутренние остаточные напряжения. Если вы не будете должным образом относиться к этим нагрузкам, основание со временем начнет подвергаться микродеформациям. Сталь будет медленно скручиваться по мере естественного ослабления напряжений, нарушая геометрическую центровку машины.
Решение проблем внутреннего резонанса требует вторичных решений по демпфированию. Полые или стальные конструкции страдают от дефицита демпфирования. Они звенят как колокол, когда подвергаются режущей вибрации. Чтобы бороться с этим, производители часто заполняют полые стальные полости полимербетоном, эпоксидным гранитом или специализированным песком. Эти решения вторичного демпфирования увеличивают массу и поглощают вибрацию, но они усложняют производство и увеличивают трудозатраты в процессе сборки.
Изготовление требует строгого соблюдения технологии сварки. Вы не можете просто сваривать пластины и ожидать точности. Сварщики должны использовать определенные присадочные металлы, контролировать температуру между проходами и выбирать последовательность сварных швов, чтобы минимизировать искажения. Неправильно выполненная сварная деталь будет настолько сильно деформироваться во время изготовления, что ее невозможно будет обработать плоско. Для этого требуется обширная доработка, правка пламенем или полный слом основания.
Сравнение удельной демпфирующей способности серого чугуна и углеродистой стали показывает резкий контраст. Серый чугун гасит вибрации до десяти раз быстрее, чем необработанная сварная сталь. Это неотъемлемое свойство материала определяет производительность обработки. Когда режущий инструмент касается металла, он создает высокочастотную вибрацию. Чугун немедленно поглощает эту вибрацию, предотвращая ее резонанс в корпусе машины.
Превосходное демпфирование в отливках высокоточных станков напрямую приводит к улучшению качества поверхности заготовки. Меньше вибрации означает, что режущая кромка плавно скользит по материалу. Это также значительно продлевает срок службы режущего инструмента. Непреодолимая вибрация разрушает твердосплавные вставки и разрушает подшипники шпинделя. За 10-летний жизненный цикл литое основание значительно снижает частоту замены линейных направляющих и шариковых винтов.
Стальные сварные конструкции требуют специального демпфирования. Без полимерного наполнения стальная станина передает вибрацию непосредственно обратно на режущий инструмент. Это приводит к появлению видимых следов вибрации на обрабатываемой детали. Операторам приходится снижать скорость подачи, чтобы компенсировать отсутствие структурного демпфирования. Это снижает общую производительность станка и увеличивает время цикла каждой изготовленной детали.
Оценка различий в удельной теплоемкости и теплопроводности подчеркивает термическую стабильность. Чугун обладает высокой термической массой. Он медленно поглощает тепло и медленно его отдает. Сталь нагревается и остывает гораздо быстрее. В условиях механической обработки температура постоянно колеблется из-за трения при резании, горячей стружки, применения СОЖ и условий окружающей среды в цехе.
Мы полагаемся на то, что чугунные отливки станины поглощают и равномерно распределяют тепло из зоны резания. Это предотвращает локальное термическое искривление. Тонкостенные сварные конструкции остаются очень уязвимыми к быстрому термическому расширению и сжатию. Во время агрессивных, высокоскоростных циклов обработки сварное основание может расширяться неравномерно. Этот температурный дрейф нарушает объемную точность, вызывая выход деталей за пределы допусков во время длительных производственных циклов.
Применение охлаждающей жидкости усугубляет тепловые проблемы в сварных деталях. Если холодная охлаждающая жидкость разбрызгивается на одну сторону горячего стального станина, эта сторона быстро сжимается. Другая сторона остается расширенной. Это создает эффект биметаллической полосы, вызывающий наклон всей колонны машины. Тепловая инерция чугуна противостоит этому быстрому локальному сжатию, удерживая шпиндель совершенно перпендикулярно столу.
Обеспечение десятилетий геометрической стабильности требует управления внутренними напряжениями. Исторически сложилось так, что литейные заводы практиковали естественное старение. Они оставляли отливки на открытом воздухе на месяцы или годы. Естественные температурные циклы медленно снимали внутренние напряжения. Сегодня современные литейные заводы используют вибрационную или термическую снятие напряжений. Чтобы ускорить процесс релаксации, отливки выпекают в огромных печах. Это гарантирует, что основание не деформируется после окончательной обработки.
Сварные изделия требуют абсолютного соблюдения послесварочной термообработки (PWHT). Вы не можете пропустить этот шаг. Вся сварная конструкция должна попасть в печь для снятия напряжений. Его нагревают до определенной температуры, выдерживают там и охлаждают с контролируемой скоростью. Если сварные детали подвергаются тяжелым динамическим нагрузкам без идеального снятия напряжений, они сталкиваются с высоким риском долговременного смещения размеров. Основание расползется, и станок потеряет точность.
Вибрационное снятие напряжений (VSR) предлагает альтернативу массивным сварным изделиям, которые не помещаются в стандартные печи. Техники прикрепляют к стальной раме тяжелые эксцентриковые двигатели и вибрируют на резонансной частоте. Это сотрясает молекулярную структуру, позволяя остаточным напряжениям урегулироваться. Несмотря на свою эффективность, VSR требует от операторов высокой квалификации, чтобы убедиться, что напряжения действительно сняты.
Усталостный ремонт сварных соединений требует простого обслуживания. Если на изготовленном стальном основании после многих лет интенсивного использования образовалась усталостная трещина, отремонтировать ее несложно. Техник зачищает трещину, подготавливает стык и повторно заваривает участок. Ремонт часто можно выполнить на месте с использованием стандартного сварочного оборудования. Это сводит к минимуму время простоя машины и снижает затраты на техническое обслуживание.
Устранение трещин в отливке представляет собой серьезные металлургические трудности. Ремонт треснутого чугуна требует узкоспециализированных процедур. Необходимо предварительно нагреть всю отливку, чтобы предотвратить термический удар. Необходимо использовать дорогие расходные материалы на основе никеля. Наконец, вы должны тщательно контролировать скорость охлаждения, чтобы предотвратить образование новых микротрещин. Поскольку ремонт очень сложен, предотвращение с помощью надлежащего проектирования методом конечных элементов (FEA) остается критически важным для литых конструкций.
Метрика производительности | Отливки для станков | Стальные сварные конструкции |
|---|---|---|
Демпфирование вибрации | Отлично (собственная графитовая структура) | Плохо (требуется вторичное полимерное наполнение) |
Термическая стабильность | Высокая тепловая масса, медленная деформация | Низкая тепловая масса, склонность к быстрому расширению. |
Размерная целостность | Высокая стабильность после первоначального снятия напряжения | Склонен к расползанию, если PWHT не соответствует требованиям |
Гибкость дизайна | Жесткий, требует дорогих новых моделей | Высокая гибкость, легкость модификации и итерации. |
Ремонтопригодность | Сложный, требует специальной сварки. | Простая стандартная шлифовка и повторная сварка |
Выбор точки безубыточности для затрат на модельную оснастку определяет выбор производства. Производство литья требует значительных первоначальных инвестиций в деревянные или алюминиевые модели. Если вы строите одну машину по индивидуальному заказу, литье не имеет финансового смысла. Однако, если вы производите стандартную линейку токарных станков с ЧПУ, стоимость модели амортизируется на сотни единиц. Себестоимость единицы отливки быстро падает ниже стоимости сварной детали при больших объемах.
Учет скрытых затрат на сварные конструкции показывает иную финансовую картину. Сварное основание изначально кажется дешевле. Но вы должны учитывать вторичную обработку, обязательное снятие термического напряжения и потенциальные требования к полимерному наполнению. Трудозатраты, необходимые для резки, подгонки, сварки, шлифовки и заливки стального основания, часто превышают стоимость заливки стандартной отливки.
Вы также должны учитывать стоимость лома на этапе прототипирования. Если прототип отливки терпит неудачу, вы теряете отливку и, возможно, вам придется модифицировать дорогостоящий шаблон. Если сварной прототип выходит из строя, часто можно спасти раму, вырезав дефектную секцию и приварив новые опоры. Это делает сварные конструкции очень привлекательными для экспериментальных конструкций машин.
Выбор конструкции влияет на стоимость расходных материалов в течение 20 000 часов эксплуатации. Литые основания снижают гармонические вибрации. Это напрямую снижает расход твердосплавных вставок инструмента. Инструменты служат дольше, а качество поверхности остается неизменным. Ремонт шпинделя становится менее частым, поскольку подшипники не поглощают чрезмерную вибрацию.
Оценка снижения уровня брака еще больше оправдывает использование литых оснований. Превосходная динамическая жесткость предотвращает отклонение инструмента при тяжелых резах. Это обеспечивает соблюдение строгих допусков по размерам деталей. Жесткая литая основа снижает количество бракованных деталей, вызванных вибрацией или геометрическими отклонениями. В течение всего срока службы машины экономия на сырье и расходных инструментах в значительной степени компенсирует первоначальные инвестиции в модель.
Затраты на простой простоя затмевают все остальные расходы в производственной среде. Когда станок выходит из строя в связи с заменой шпинделя из-за чрезмерной вибрации, вы теряете дни производства. Литые основания защищают хрупкие внутренние компоненты станка, максимально увеличивая время безотказной работы шпинделя и соблюдая график производства.
Логистика снабжения сильно различается между этими двумя методами. Производство крупных отливок осуществляется на специализированных литейных заводах по всему миру. Перевозка массивных железных блоков через океаны создает узкие места в цепочке поставок. Сроки выполнения могут растянуться на месяцы. И наоборот, вы можете найти производителей стали на местном уровне. Местное производство позволяет избежать задержек при международной доставке и обеспечивает большую гибкость для индивидуальных проектов.
Экономика энергетики играет все большую роль в принятии производственных решений. Сравните углеродный след обоих методов. Процессы плавки в литейном производстве потребляют огромное количество энергии для сжижения железа. Однако локальный энергетический след производства стали также увеличивается. Резка, сварка и эксплуатация массивных печей для снятия напряжений требуют значительной мощности. Отливки часто выигрывают в экологичности при крупносерийном производстве благодаря эффективности современных индукционных печей.
Мы используем конструкционные отливки для тяжелых станков, когда установлена долгосрочная стабильность цепочки поставок. Как только литейный завод доведет до совершенства форму и процесс заливки, он сможет поставлять стабильные основы по предсказуемому графику. Сварные изделия, требующие ручного труда и индивидуальных навыков сварщика, могут страдать от нестабильного качества, если в производственном цехе наблюдается высокая текучесть кадров.
Пористость и включения угрожают целостности отливки. Внутренние пустоты ослабляют конструкцию и могут привести к появлению дефектов во время окончательной обработки. Если пустота находится именно там, где необходимо установить линейную направляющую, вся отливка становится металлоломом. Чтобы смягчить это, вы должны указать строгий неразрушающий контроль (NDT). Требуется ультразвуковой или рентгеновский контроль всех критических несущих участков. Это гарантирует, что внутренняя структура зерен останется прочной и без дефектов, прежде чем вы потратите часы на точное шлифование.
Проверка поставщиков предотвращает катастрофические задержки производства. Сотрудничайте с литейными предприятиями, имеющими опыт работы с тяжелыми станками. На литейных заводах общего назначения часто возникают проблемы со сложной геометрией сердечника, необходимой для станин машин. Неопытные поставщики вызывают сдвиги сердцевины, неравномерную толщину стенок и серьезные нагрузки при охлаждении. Перед подписанием контракта проверьте протоколы охлаждения литейного завода и калибровку печи для снятия стресса.
Запросите отчеты о сертификации материалов для каждой партии разлитого чугуна.
Обязательная ультразвуковая проверка всех монтажных поверхностей направляющих.
Проверьте диаграммы печи для снятия термических напряжений литейного завода на предмет точного поддержания температуры.
Ежегодно проверяйте деревянные или алюминиевые модели на предмет износа и отклонений размеров.
Усталость сварного шва разрушает изготовленные основы при циклическом нагружении. Вы должны спроектировать геометрию соединений так, чтобы минимизировать концентрацию напряжений. Избегайте острых углов и резких переходов. Используйте сварные швы с полным проваром на всех критических соединениях. Внедряйте строгие процедуры сварки и привлекайте сертифицированных сварщиков для выполнения изготовления. Правильная конструкция шва предотвращает распространение трещин по зонам термического влияния.
Проверка снятия напряжения гарантирует долговременную стабильность. Внедрите строгие протоколы контроля качества, чтобы убедиться, что снятие термического напряжения прошло успешно. Не доверяйте только диаграмме печи. Выполняйте проверки размеров до и после процесса PWHT. Если основание значительно перемещается во время цикла снятия напряжений, может потребоваться повторная обработка, прежде чем начнется окончательная прецизионная обработка.
Укажите сварные швы с полным проваром для всех основных несущих соединений.
Требуйте магнитопорошкового контроля (MPI) всех сварных швов конструкции для обнаружения поверхностных трещин.
Обязательно контролируйте скорость охлаждения во время послесварочной термообработки, чтобы предотвратить новые напряжения.
При использовании полимербетонной заливки полностью загерметизируйте все полые полости, чтобы предотвратить проникновение влаги.
Определите объем производства, чтобы рассчитать приемлемый период амортизации оснастки для литых моделей.
Проконсультируйтесь со специализированным литейным заводом, чтобы проверить конструкцию станины вашей машины на предмет технологичности и стабильности сердечника.
Выполните сравнительный анализ методом конечных элементов (FEA) как для литой, так и для сварной версии вашего основания, чтобы оценить динамическую жесткость.
Установите строгие требования к неразрушающему контролю (NDT) для любого выбранного вами метода производства.
О: Серый чугун содержит микроскопические чешуйки графита, которые поглощают и рассеивают вибрации значительно лучше, чем сталь. Это естественное демпфирование предотвращает попадание гармонического резонанса в зону резания, что приводит к превосходному качеству поверхности, более жестким допускам и значительному увеличению срока службы режущего инструмента.
О: Могут. Сильный нагрев от сварки создает в стали огромные остаточные напряжения. Если сварная деталь не будет должным образом снята термическое напряжение в печи перед окончательной обработкой, она будет медленно деформироваться, поскольку внутренние напряжения естественным образом ослабевают в течение месяцев или лет.
Ответ: Обычно сварные конструкции можно изготовить на месте в течение нескольких недель. Отливки требуют создания моделей, сложной формовки, заливки и контролируемого охлаждения. Для первого изделия этот процесс может занять несколько месяцев, однако последующие отливки производятся гораздо быстрее.
А: Да. Производители часто заполняют сварные полые стальные основания полимербетоном, эпоксидным гранитом или специализированным песком. Это увеличивает массу конструкции и значительно улучшает гашение вибраций, хотя и увеличивает общую сложность изготовления, вес и стоимость рабочей силы.
О: При условии надлежащего обслуживания линейных направляющих, шариковых винтов и движущихся компонентов само чугунное основание может легко прослужить от 30 до 50 лет. Его монолитная структура и высокая тепловая масса гарантируют, что он редко теряет свою фундаментальную геометрическую стабильность.
Ответ: Исторически сложилось так, что современные литейные заводы редко используют естественное старение, хотя исторически их оставляли на открытом воздухе для выдержки под воздействием погодных условий в течение месяцев или лет. Теперь они используют печи для снятия термического напряжения или вибрационного снятия напряжения, чтобы ускорить процесс релаксации, достигая стабильности размеров за долю времени.


