
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-23 Происхождение:Работает


Поиск структурного фундамента для промышленного оборудования требует точного планирования. Неправильный расчет затрат на крупномасштабные жесткие компоненты может сорвать производственные проекты. Составление бюджета на эти массивные детали выходит далеко за рамки простой ставки за фунт материала. Команды по закупкам и инженерам должны учитывать предварительную оснастку, сложную металлургию, термическую обработку и прецизионную механическую обработку больших размеров. Полагаясь исключительно на вес сырья для оценки затрат проекта, часто приводит к серьезному перерасходу бюджета на поздних стадиях производственного цикла. В этом руководстве описаны истинные факторы, влияющие на стоимость индивидуального литья, от первоначального создания модели до окончательной точной отделки. Мы предоставляем реалистичную основу для оценки расценок литейного производства, понимания экстремальных отклонений цен и снижения скрытых рисков закупок до того, как будет вылита первая унция расплавленного металла.
Инструменты являются основным первоначальным препятствием: изготовление моделей для крупных отливок требует значительного первоначального капитала, что делает объемную амортизацию и стратегии создания прототипов критически важными факторами в стоимости каждой детали.
Материал определяет базовую цену: выбор между серым чугуном, ковким чугуном, минеральным литьем и сталью определяет базовую стоимость сырья, но сильно влияет на затраты на последующую обработку.
Окончательные затраты на чистовую обработку: Достижение допусков, необходимых для высокоточных отливок на станках, часто обходится столько же, сколько и сам процесс необработанного литья, или превышает его, поскольку требуется специализированное широкоформатное оборудование с ЧПУ.
Сложность может перевесить размер. Более мелкие и очень сложные компоненты иногда могут потребовать более высоких затрат на обработку, чем массивные конструкционные кровати, из-за сложных креплений и требований к допускам на микронном уровне.
Скрытая логистика: транспортировка, погрузочно-разгрузочные работы, неразрушающий контроль (NDT) и термическая обработка, снимающая напряжение, обычно добавляют 15–30 % к конечной стоимости тяжелых отливок.
Первым серьезным финансовым препятствием в любом проекте по кастингу является создание выкройки. Выбор материала для выкройки напрямую зависит от ожидаемого объема производства и требуемой долговечности. Деревянные модели, обычно изготовленные из сосны или красного дерева, предлагают более низкую стоимость входа. Литейные предприятия используют их для небольших объемов производства или для изготовления массивных одноразовых структурных баз. Однако со временем древесина портится. Он впитывает влагу из литейного песка и теряет точность размеров. При средних объемах производства модели из уретана или сверхпрочных полимеров обеспечивают лучшую износостойкость.
Когда производство масштабируется до больших объемов, литейным заводам требуются обработанные алюминиевые спичечные пластины и стержневые ящики. Изготовление алюминиевых инструментов требует значительного первоначального капитала. Тем не менее, он выдерживает тысячи циклов формования, не разрушаясь. Такая долговечность в конечном итоге снижает стоимость каждой детали в течение длительного производственного цикла. Сложность шаблонов экспоненциально увеличивает первоначальные затраты. Простая блочная конструкция требует базовых методов формования. Напротив, компоненты с глубокими подрезами, внутренними каналами охлаждения или сложными полыми полостями требуют сложных песчаных сердечников. Для каждого стержня требуется свой собственный специальный инструмент для стержневого ящика. Труд, связанный с смешиванием, выпеканием, установкой и вентилированием этих стержней внутри основной формы, увеличивает трудозатраты на каждую отдельную заливку.
Затраты на прототипирование также сильно различаются в зависимости от выбранной методологии. Быстрое прототипирование с использованием 3D-печатных песчаных форм позволяет инженерам полностью отказаться от создания физических моделей. Эта технология струйной печати печатает форму и стержни непосредственно из файла САПР. Хотя стоимость единицы 3D-печатной песчаной формы выше, чем стандартной песчаной формы, она все же составляет часть стоимости резки постоянного алюминиевого инструмента. Это делает его идеальной стратегией для проверки конструкции или изготовления разовой отливки для проверки концепции перед вложением крупных капиталовложений в постоянную производственную оснастку.
Материал узора | Первоначальный капитал | Долговечность/срок службы | Лучшее приложение |
|---|---|---|---|
Дерево (сосна/красное дерево) | Низкий | Низкий (разлагается под воздействием влаги) | Единичные прототипы, масштабные единичные заливки |
Уретан / Полимер | Середина | Средний (устойчив к истиранию песком) | Короткие и средние производственные циклы |
Обработанный алюминий | Высокий | Высокий (тысячи циклов) | Крупносерийное многолетнее производство. |
Песок, напечатанный на 3D-принтере (без рисунка) | Нет (высокая стоимость за единицу) | Н/Д (одноразовая форма) | Быстрое прототипирование, сложные внутренние ядра |
Выбор сырья определяет базовую стоимость, но также определяет производительность и обрабатываемость конечного компонента. Серый чугун остается отраслевым стандартом для оснований конструкционных машин благодаря своим исключительным свойствам гашения вибрации. Графитовая чешуйчатая структура серого чугуна естественным образом рассеивает кинетическую энергию. Это предотвращает вибрацию во время тяжелых операций обработки. Его также относительно легко обрабатывать, что позволяет контролировать затраты на последующие этапы. При покупке отливок для станков серый чугун часто обеспечивает наилучший баланс стоимости и производительности.
Ковкий чугун, характеризующийся шаровидной графитовой структурой, обеспечивает значительно более высокую прочность на разрыв и ударопрочность. Однако специализированный процесс модифицирования, необходимый для производства ковкого чугуна, увеличивает стоимость основного материала. Кроме того, ковкий чугун более устойчив к режущим инструментам. Это замедляет скорость подачи и увеличивает затраты на обработку в цехе.
Альтернативные материалы, такие как эпоксидный гранит, часто называемый минеральным литьем, имеют другое соотношение цены и качества. Минеральные отливки сочетают в себе щебеночный заполнитель с эпоксидным связующим. Они обеспечивают превосходное гашение вибрации по сравнению с традиционными металлами и отверждаются при комнатной температуре. Это исключает необходимость использования энергоемких плавильных печей. Хотя сырье для эпоксидного гранита имеет высокую цену, этот процесс часто исключает необходимость последующего снятия термического напряжения. Кроме того, прецизионные пластины могут быть отлиты непосредственно в минеральную основу, что значительно сокращает объем тяжелой фрезерной обработки на станке с ЧПУ, необходимой в дальнейшем.
Физический след отливки определяет выбор литейного производства. Подавляющее большинство коммерческих литейных предприятий оборудовано для работы с деталями весом в несколько сотен фунтов. Когда проект требует массивной несущей конструкции весом в десятки тысяч фунтов, число способных поставщиков резко сокращается. Для заливки массивных компонентов требуются огромные плавильные мощности, специальные ямы для формования пола и мощные мостовые краны. Из-за меньшего количества литейных предприятий, способных выполнять крупномасштабную заливку, отделы закупок теряют конкурентное ценовое преимущество.
Норма доходности также играет решающую роль в эффективности использования материалов и ценообразовании. Норма текучести представляет собой отношение конечного полезного веса отливки к общему количеству разлитого металла. Чтобы обеспечить прочную отливку без усадочных полостей, литейные заводы должны проектировать сложные литниковые системы, литники и тяжелые стояки. Они подают расплавленный металл в форму по мере того, как деталь остывает и сжимается. Тяжелая конструкционная отливка может потребовать заливки значительно большего количества металла, чем конечный вес детали. Стоимость плавки, заливки и, в конечном итоге, удаления лишнего материала напрямую учитывается в цене за фунт, указанной литейным заводом.
Закупка необработанного литья — это только первый этап производственного процесса. Преобразование этой грубой формы в функциональный компонент машины требует обширного удаления металла. Стандартные коммерческие обрабатывающие центры работают по доступным почасовым ставкам. Однако для изготовления крупных конструкционных отливок требуются массивные портальные станки, горизонтально-расточные станки или специализированные 5-осевые цапфовые установки. Эти крупноформатные станки представляют собой огромные капиталовложения для механического цеха. Следовательно, почасовые ставки за эксплуатацию крупногабаритного оборудования существенно выше стандартных ставок фрезерования. Когда многотонная отливка требует десятков часов работы на портальном стане, затраты на механическую обработку быстро затмевают стоимость литейных работ.
При работе с прецизионным стальным литьем, обработанным на станке с ЧПУ , твердость материала еще больше увеличивает время обработки. Стальные отливки требуют очень жестких настроек станка и специальных твердосплавных пластин для поддержания приемлемой скорости съема материала, не вызывая чрезмерного износа инструмента. При черновой обработке массивной станины станки часто сталкиваются с твердыми участками или охлажденными кромками, где металл слишком быстро охлаждается от песка. Эти твердые места мгновенно разрушают твердосплавные пластины, что требует частой смены инструмента и замедляет всю операцию черновой обработки.
Механическая обработка тяжелых отливок строго разделена на два отдельных этапа: черновую и чистовую обработку. Отливки поступают из литейного цеха с твердой абразивной внешней оболочкой, состоящей из оксидов металлов и песка. Грубая обработка включает в себя агрессивное удаление этой оболочки и удаление большей части лишнего материала, чтобы приблизить деталь к ее окончательным размерам. Этот этап требует шпинделей с высоким крутящим моментом, жесткой оснастки и значительной мощности станка.
После завершения черновой стадии отливка часто должна отдыхать или подвергаться термической обработке, чтобы снять внутренние напряжения, возникающие из-за удаления большого количества материала. Финишная обработка – это совершенно другая дисциплина. Основное внимание уделяется достижению окончательных геометрических допусков, чистоты поверхности и точного расположения отверстий. Чистовая обработка требует более легких резов, более медленных скоростей подачи и высокочувствительного измерительного оборудования. Разделение этих двух процессов является обязательным для обеспечения стабильности размеров, но оно требует настройки нескольких станков, перемещения тяжелых деталей по цеху и увеличения общего времени цикла.
Стремление к жестким геометрическим допускам является крупнейшим фактором затрат после литья. Достижение плоскостности, параллельности и перпендикулярности, необходимых для линейных направляющих, требует специальных настроек. При производстве высокоточных отливок для станков механические цеха должны использовать средства контроля температуры окружающей среды. Массивная чугунная отливка будет расширяться и сжиматься в зависимости от температуры окружающей среды в цехе. Обработка критической поверхности с точностью до микрона требует термической стабилизации отливки, станка и охлаждающей жидкости.
Инженерные группы должны четко осознавать чрезмерную разницу в ценах, вызванную чрезмерными допусками. Применение жестких допусков к некритическим поверхностям вынуждает станочника использовать более низкие скорости подачи, выполнять частую смену инструмента и проводить тщательные технологические проверки на участках, которые просто не требуют этого. Эта практика может легко утроить окончательную стоимость стандартной отливки. Кроме того, отливки неправильной формы не сидят ровно на стандартных столах станков. Производственные предприятия должны проектировать и изготавливать специальные приспособления для крепления заготовок, чтобы жестко закрепить необработанную отливку, не вызывая искажений при зажиме. Проектирование и изготовление этих приспособлений по индивидуальному заказу добавляет значительные накладные расходы к первоначальному производственному циклу.
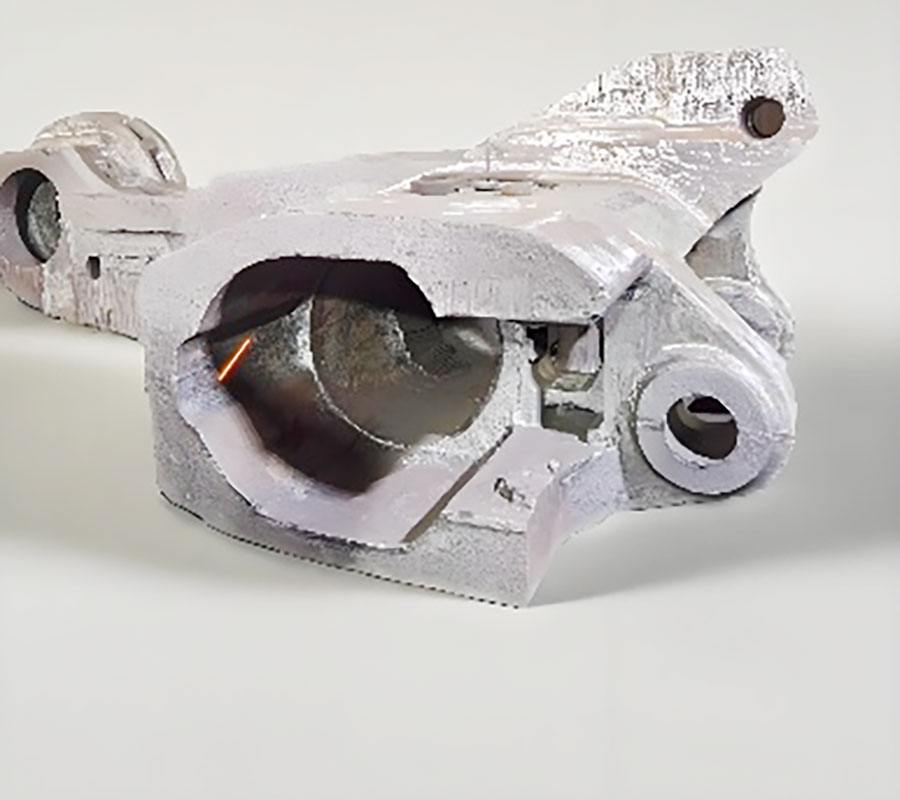
Массивные конструктивные элементы составляют основу любого промышленного оборудования. При оценке отливок колонн станков и опорных станин основными факторами затрат являются объем материала, термическая стабильность и черновая обработка большого объема. Эти детали имеют толстостенную конструкцию и обширное внутреннее оребрение, предназначенное для максимизации статической и динамической жесткости. Огромный объем необходимого расплавленного металла диктует высокую базовую стоимость материала.
Поскольку эти детали физически массивны, они требуют длительного времени охлаждения в песчаной форме. Иногда сидят по несколько дней, чтобы предотвратить сильные внутренние напряжения. Это позволяет сэкономить ценную площадь литейного цеха. В механическом цехе огромные размеры станины диктуют, что только самые крупные и дорогие портальные станки могут выполнять черновые и чистовые операции. Логистика переворота двадцатитонной отливки на станок для обработки нескольких поверхностей требует скоординированных подъемов двумя кранами, что увеличивает затраты на рабочую силу и протоколы безопасности к производственному маршруту.
Факторы затрат резко меняются при анализе небольших и очень сложных движущихся компонентов, таких как корпуса шпинделей или многоосные фрезерные головки. Распространенное инженерное несоответствие возникает, когда группы закупок понимают, что производство небольшого корпуса шпинделя часто обходится дороже, чем изготовление массивной несущей колонны. Сложность этих мелких деталей влияет на цену. Корпуса шпинделей требуют сложной внутренней сердцевины для создания рубашек охлаждения и каналов смазки. Точная установка этих тонких песчаных стержней внутри формы очень трудоемка.
На этапе обработки корпус шпинделя требует предельной точности. Отверстия подшипников должны быть обработаны с точным соблюдением концентричности и цилиндрических допусков, чтобы предотвратить преждевременный выход подшипника из строя при высоких оборотах. Для достижения такого уровня точности часто требуются специализированные горизонтально-расточные станки или 5-осевые обрабатывающие центры с одновременной работой. Время, затраченное на настройку, измерение детали и выполнение микроскопических чистовых проходов, намного превышает время, необходимое для черновой обработки большой плоской станины станка.
Необработанные отливки содержат огромное количество остаточных внутренних напряжений, возникающих в процессе неравномерного охлаждения в литейном цехе. Если отливка обрабатывается без учета этих напряжений, удаление материала со временем приведет к деформации компонента и выходу за пределы допуска. Решение этой проблемы требует обязательных процессов снятия стресса. Естественное старение предполагает оставление черновой отливки на открытом воздухе на несколько месяцев, чтобы позволить сезонным колебаниям температуры постепенно снять напряжение. Несмотря на свою дешевизну, этот метод влечет за собой огромные затраты на хранение запасов и неприемлемо увеличивает время выполнения заказа.
Современное производство опирается на искусственное снятие термических напряжений. Отливки загружают в массивные промышленные печи, медленно нагревают до определенной температуры, выдерживают в течение нескольких часов, а затем охлаждают со строго контролируемой скоростью. Альтернативно, для снятия вибрационного напряжения используются настроенные механические вибрации для стабилизации кристаллической структуры металла. Оба искусственных метода требуют специального оборудования, потребляют значительную энергию и добавляют обязательные затраты на обработку к конечной стоимости компонента.
Внешний вид поверхности не указывает на внутреннюю целостность отливки. Подповерхностная пористость, включения песка или скрытые усадочные полости могут поставить под угрозу структурную жесткость компонента. Чтобы снизить этот риск, литейные заводы и покупатели должны внедрить строгие протоколы неразрушающего контроля (NDT).
Ультразвуковой контроль (UT): использует высокочастотные звуковые волны для картирования внутренних пустот и измерения толщины стенок.
Магнитопорошковый контроль (MPI): обнаруживает микроскопические поверхностные и приповерхностные трещины путем намагничивания детали и нанесения частиц железа.
Радиографический контроль (рентген): обеспечивает полную внутреннюю картину особо важных компонентов, выявляя точный размер и расположение включений.
Хотя неразрушающий контроль увеличивает первоначальные затраты, он предотвращает катастрофические финансовые потери на более поздних этапах производственного цикла. Обнаружение огромной внутренней пустоты только после того, как компонент подвергся десяткам часов дорогостоящей обработки на станке с ЧПУ, приводит к полному браку. Покупатель теряет стоимость необработанного литья, перевозки и непомерного времени обработки. Установление четкой ответственности за замену лома и обязательное проведение предварительного неразрушающего контроля являются важными инвестициями в целях экономии средств.
Физическое перемещение тяжелых промышленных отливок сопряжено со значительными скрытыми затратами. Перевозка многотонной станины не является стандартной транспортной операцией. Для этого требуются специализированные бортовые прицепы, мощные цепи и зачастую разрешения на перегрузку или превышение габаритов дорог. Более того, эти компоненты редко доставляются непосредственно из литейного цеха на цех окончательной сборки. Типичный маршрут может включать доставку необработанной отливки из литейного завода на специализированный завод по термообработке, затем подрядчику по тяжелой обработке и, наконец, на сборочный завод OEM. Для каждой точки контакта требуются специализированные такелажные бригады и мостовые краны большой грузоподъемности. Эти сложные сборы за фрахт и погрузочно-разгрузочные работы обычно добавляют существенную прибыль к конечной стоимости поставки компонента.
Наиболее эффективный метод контроля затрат применяется на начальном этапе САПР. Внедрение строгих принципов проектирования для технологичности (DFM) гарантирует, что компонент оптимизирован для литейного процесса. Инженеры должны стандартизировать толщину стенок везде, где это возможно. Резкий переход от толстой и тяжелой секции к тонкой стенке приводит к неравномерному охлаждению. Это приводит к образованию горячих разрывов и усадочных полостей, которые требуют дорогостоящих вмешательств в литейном производстве. Устранение ненужных внутренних полостей снижает зависимость от хрупких песчаных кернов, что напрямую снижает затраты на рабочую силу.
Инженерам также следует учитывать углы уклона. Минимум 1,5 градуса осадки позволяет вычерчивать модель из песка, не разрывая стенки формы, что снижает необходимость ручного ремонта формы на полу литейного цеха. Что касается механической обработки, инженеры должны безжалостно оценивать требования к допускам. Уменьшение геометрических допусков на несопрягающихся поверхностях не позволяет машинистам тратить время на эстетическую отделку. Кроме того, добавление стратегических припусков на механическую обработку гарантирует, что в механическом цехе будет достаточно дополнительного материала для очистки поверхности и достижения плоскостности, предотвращая списание отливки из-за незначительных изменений в литейном производстве.
Использование дорогостоящего жесткого инструмента, основанного на непроверенной конструкции, представляет собой огромный финансовый риск. Если в окончательно обработанной отливке наблюдаются проблемы с гармоническим резонансом или структурные слабые места, постоянная алюминиевая оснастка должна быть серьезно модифицирована или полностью утилизирована. Использование методов быстрого прототипирования снижает этот риск. Используя 3D-печатные песчаные формы, команды инженеров могут отлить ограниченную серию функциональных прототипов. Эти прототипы могут быть полностью обработаны, собраны и подвергнуты реальным испытаниям на вибрацию и нагрузку. После утверждения проекта команда может с уверенностью инвестировать в постоянное производственное оборудование, не опасаясь дорогостоящих доработок.
Команды по закупкам постоянно взвешивают преимущества отечественных и зарубежных поставщиков литейного производства. Оффшорные литейные заводы часто предлагают более низкие первоначальные затраты на оснастку и сниженные расценки на фунт материала из-за меньших трудозатрат. Однако эта первоначальная экономия должна быть сбалансирована с логистическими реалиями. Оффшорное снабжение приводит к увеличению времени доставки морских перевозок, сложной таможенной обработке и высоким затратам на доставку тяжелых компонентов. Кроме того, управление спорами по поводу качества, координация стандартов неразрушающего контроля и замена лома через международные границы требуют тщательного административного надзора. Для очень сложных структурных компонентов с жесткими допусками преимущества связи и сокращение времени транспортировки отечественных или прибрежных литейных заводов часто перевешивают первоначальное ценовое преимущество в море.
Понимание масштабирования объема необходимо для точного прогнозирования затрат. При мелкосерийном производстве первоначальная стоимость модели и специального приспособления для обработки составляет огромный процент от себестоимости единицы продукции. По мере увеличения объемов производства эти основные капитальные затраты амортизируются по большему количеству деталей, что значительно снижает себестоимость единицы продукции. Команды по закупкам должны рассчитать конкретную точку безубыточности, при которой инвестиции в долговечные постоянные инструменты и специальные приспособления с ЧПУ станут более экономичными, чем полагаться на более дешевые и краткосрочные методы производства. Планирование многолетних производственных циклов позволяет покупателям договариваться о более выгодных долгосрочных расценках как с литейным заводом, так и с подрядчиком по механической обработке.
Прежде чем дорабатывать любые модели САПР, инициируйте официальную проверку технологичности производства (DFM) на своем литейном заводе, чтобы исключить ненужные внутренние сердечники и стандартизировать толщину стенок.
Обязать, чтобы во всех запросах цен (RFQ) четко определялись марки материалов, необходимые стандарты неразрушающего контроля и окончательные допуски на обработку, чтобы предотвратить скрытые расходы после литья.
Аудит потенциальных партнеров-производителей на основе их интегрированных возможностей, отдавая приоритет предприятиям, которые предлагают собственные средства снятия термического напряжения и черновую обработку больших объемов для сокращения грузовой логистики.
Внедрите этап быстрого прототипирования с использованием 3D-печатных песчаных форм для проверки структурной жесткости и гармонических характеристик, прежде чем инвестировать капитал в постоянные инструменты для производства алюминия.
Ответ: Базовые ставки за фунт колеблются в зависимости от конкретного сплава, при этом стандартный серый чугун является наиболее экономичным, а специализированные пластичные или стальные сплавы имеют более высокие показатели. Вес сырья составляет лишь часть конечной цены. Сложная внутренняя выборка керна, низкая производительность в литейном производстве и низкие объемы производства сильно искажают базовую цену вверх, что делает фиксированные оценки за фунт крайне неточными для сложных структурных компонентов.
Ответ: Стоимость шаблонов резко возрастает в зависимости от сложности и предполагаемого объема. Простые деревянные модели или песчаные формы, напечатанные на 3D-принтере, используемые для быстрого прототипирования, требуют минимального начального капитала. И наоборот, сложные многожильные алюминиевые спичечные пластины, предназначенные для крупносерийного многолетнего производства, требуют значительных первоначальных капиталовложений, хотя со временем они резко снижают себестоимость детали.
Ответ: Для обработки необработанных отливок требуется массивное, очень жесткое оборудование с ЧПУ, способное обрабатывать многотонные компоненты. Эксплуатация крупногабаритных портальных станков или расточных станков предполагает премиальную почасовую ставку. Прорезка твердой абразивной внешней оболочки отливки требует медленных скоростей подачи, а достижение микронных допусков требует индивидуального крепления и строгого контроля температуры окружающей среды.
Ответ: Маленькие компоненты, такие как корпуса шпинделей, часто имеют экстремальные геометрические допуски, сложные внутренние каналы охлаждения и точные отверстия для подшипников. Достижение этих характеристик требует многократной настройки современных 5-осевых обрабатывающих центров. Длительное время наладки, зондирование и микроскопические чистовые проходы, необходимые для сложных деталей, часто приводят к увеличению затрат на обработку, превышающих затраты на базовое черновое фрезерование массивной несущей конструкции.
Ответ: Колонны станков требуют исключительной статической и динамической жесткости. Они требуют особых металлургических свойств для гашения вибрации, обширного внутреннего оребрения и обязательной термической обработки для снятия напряжений для обеспечения стабильности размеров с течением времени. Эти строгие требования к производительности в сочетании с огромными размерами форм значительно повышают производственные затраты по сравнению со стандартными коммерческими литыми деталями.
Ответ: Сырье, используемое в минеральных отливках из эпоксидного гранита, часто имеет более высокую базовую стоимость, чем необработанный чугун. Однако минеральное литье отверждается при комнатной температуре, что исключает необходимость энергоемкой плавки и последующего снятия термических напряжений. Поскольку прецизионные пластины могут быть отлиты непосредственно в основание, это значительно снижает требования к окончательной обработке на станке с ЧПУ, что часто приводит к общей экономии проекта.
Ответ: Ответственность строго зависит от оговоренных условий контракта. Стандартная отраслевая практика часто ограничивает ответственность литейного завода заменой самой необработанной отливки, в результате чего покупатель берет на себя потерянное время обработки и расходы на транспортировку. Этот финансовый риск делает предварительный неразрушающий контроль (NDT), такой как ультразвуковой или рентгеновский контроль, критически важным вложением средств перед началом тяжелой механической обработки.


